Coating Technology

Effect of Cutback Surface Preparation on Coating Performance of Steel Pipeline

  • Xuan Yu 1 ,
  • Guoqing Zhang 1 ,
  • Xiujuan Huang 2
Expand
  • 1. Offshore Oil Engineering Co.,Ltd.,Tianjin 300451,China
  • 2. iCoaTek (Shanghai) Anti-Corrosion Technology Co., Ltd.,Shanghai 201199,China

Received date: 2017-01-25

  Online published: 2018-05-23

Copyright

Copyright reserved © 2018. Office of PAINT & COATINGS INDUSTRY All articles published represent the opinions of the authors, and do not reflect the official policy of the Chinese Medical Association or the Editorial Board, unless this is clearly specified.

Abstract

The steel cutback surfaces were prepared by different methods to obtain the grade Sa2.5, grade St3 and have different salinity and roughness. Then the epoxy anticorrosive coatings and 2-HSS or 3-HSS were applied on these surfaces. The effect of surface preparation on the coating performance was investigated. The results showed that the surface preparation had a significant effect on the coating performance while the cathodic disbondment test rather than the peeling strength test was a significant way to reveal the effect of surface preparation on the anticorrosive property of the coating. However.

Cite this article

Xuan Yu , Guoqing Zhang , Xiujuan Huang . Effect of Cutback Surface Preparation on Coating Performance of Steel Pipeline[J]. Paint & Coatings Industry, 2018 , 48(3) : 73 -77 . DOI: 10.12020/j.issn.0253-4312.2018.3.73

有大量技术文献报道了管道防腐层失效与涂敷前钢管表面处理有很大关系[1,2,3]。涂装前对钢结构进行表面处理十分关键,它直接影响整个涂层系统的防腐蚀性能和使用寿命,如果忽视钢表面处理,就不可能发挥防腐涂层的最佳性能。钢质管道节点处是整个管线的最薄弱环节,其表面处理质量直接关系到管线防腐涂层的有效性,显然高等级的表面处理质量将会延长涂层的使用寿命。因此,钢质管道节点处表面处理对涂层性能有着极为重要的作用。虽然人们早已认识这一点,也在这方面做了相关研究,但较多侧重于表面处理技术或使用高性能涂层材料[4,5],缺少管道表面处理情况对涂层性能的系统性研究。
为了研究钢质管道节点处表面处理对涂层性能的影响,本文通过采用动力工具打磨和喷砂除锈2种方式得到不同表面处理等级的金属表面,另外也通过控制不同钢砂配比和人造盐分处理得到不同表面盐分含量和不同表面粗糙度的金属表面,在这些金属表面上涂装防腐涂层,然后研究涂层的相关性能,进而分析表面处理对涂层性能的重要性。

1 实验部分

1.1 主要材料

钢管:普通碳素钢,公称直径100 mm,壁厚4 mm,市售;钢板:普通碳素钢,尺寸为100 mm×100 mm×6 mm,市售;液体环氧:分别由基料和固化剂组成,使用时按产品使用说明书进行混合搅拌,从工程项目中取样;2层结构热收缩带(2-HSS):玛蹄脂沥青型,不使用液体环氧,从工程项目中取样;3层结构热收缩带(3-HSS):热熔胶型,使用液体环氧作为配套底漆,从工程项目中取样。

1.2 样品制备

1.2.1 不同金属表面处理等级的样品制备
针对目前钢管节点处的施工工艺,采用以下2种方式分别达到St3级和Sa2.5级的金属表面,并控制盐分含量≤3 mg/m2
(1)采用动力工具(Power Brush)打磨至SSPC SP3要求[6];
(2)采用喷砂处理工艺除锈(Grit blasting)至SSPC SP10要求[7]
在上述金属表面根据产品说明书分别涂覆2层结构玛蹄脂沥青型热收缩带(2-HSS)、3层结构热熔胶型热收缩带(3-HSS)和环氧涂层。
1.2.2 不同金属表面粗糙度的样品制备
钢表面采用喷砂处理工艺,得到Sa2.5级、金属表面盐分≤3 mg/m2的金属表面,通过控制不同钢砂配比得到不同金属表面粗糙度,分别为50~60 μm、75~90 μm和100~120 μm。在上述处理后的钢板表面喷涂液体环氧涂料,涂膜厚度控制在(200±20) μm。
1.2.3 不同金属表面盐分含量的样品制备
钢表面经喷砂处理至Sa2.5级、金属表面粗糙度为100~120 μm,然后进行人造盐分处理,使钢板表面盐分为≤5 mg/m2、10~20 mg/m2、25~35 mg/m2和50~65 mg/m2 4种不同情况。在上述处理后钢板表面喷涂液体环氧,涂膜厚度控制在(200±20) μm。

1.3 性能检测

阴极剥离的检测按照文献[8]进行,试验条件分别为(65±2) ℃,-1.5 V,28 d和(65±2) ℃,-3.5 V,48 h;附着力的检测根据文献[9]的要求进行,采用试柱对底材的粘结方式,试柱直径为20 mm,在万能拉力试验机上以不超过1 MPa/s的速度稳步增加应力直至涂层与底材完全分离;剥离强度的检测按照文献[10]附录D的要求进行,剥离条宽度为20 mm,在万能拉力试验机上以10 mm/min的速度进行检测。钢表面粗糙度的检测根据文献[11]进行;钢表面盐分含量的检测根据文献[12]的要求,采用SCM400法。

2 结果与讨论

2.1 不同金属表面处理等级对防腐涂层性能的影响

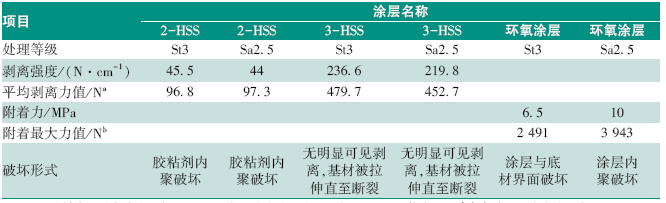
分别在2种不同处理等级St3级和Sa2.5级的金属表面涂覆了2层结构玛蹄脂沥青型热收缩带(2-HSS),3层结构热熔胶型热收缩带(3-HSS)和环氧涂层,研究这2种金属表面处理等级对防腐涂层性能的影响,结果如表1所示。
Table 1 The effect of preparation grades Sa2.5 and St 3 of the metal surface on the peel strength or adhesion of coating

注:a—试样受力剥离移动至少100 mm距离所需要的力的平均值;b—破坏环氧涂层附着在底材上所需要的力值。

表1可以看出,金属表面处理等级为Sa2.5级和St3级时对环氧涂层附着力的影响十分显著,对Sa2.5级金属表面,环氧涂层的附着力为10 MPa,呈涂层内聚破坏;对St3级金属表面,环氧涂层的附着力降低为6.5 MPa,呈涂层与底材的界面破坏。显然,环氧涂层对St3级金属表面的粘附力小于涂层自身的内聚力,很容易从金属表面脱落。但是对于2层结构或3层结构热收缩带安装系统来说,金属表面处理等级为Sa2.5级和St3级时,对涂层剥离强度的影响不大。这是因为对于2层结构热收缩带安装系统来说,剥离时玛蹄脂型胶粘剂呈内聚破坏形式(见图1),说明胶粘剂自身的内聚力小于胶粘剂对金属表面的粘附力,破坏优先出现在胶粘剂内部,与金属表面情况无关。因此对同一种2层结构热收缩带,金属表面处理等级Sa2.5级和St3级对剥离强度没有影响。
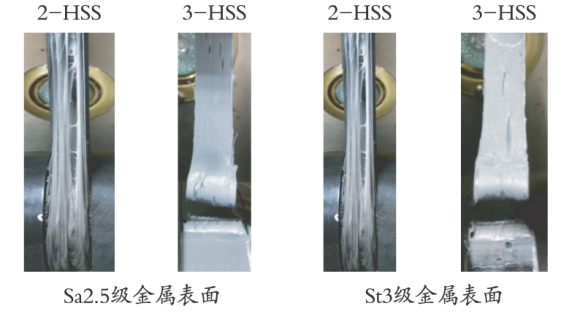
图1 Sa2.5级和St3级金属表面涂层剥离破坏形式

Fig.1 The peeling failure mode of the coating on the metal surface with grades Sa2.5 and St3

而对于3层结构热收缩带安装系统来说,由于该安装系统是将热收缩带涂覆在液体环氧涂层的上面,对其进行剥离强度检测时,平均剥离力值(Fp)受到胶粘剂对环氧涂层的粘附力(Fae)和环氧涂层对金属表面的附着力(Fem)影响。当Fae大于Fem时,Fp主要取决于Fem,剥离时将在环氧涂层与金属表面之间出现破坏;当Fae小于Fem时,Fp主要取决于Fae,剥离时将在胶粘剂内部或胶粘剂与环氧涂层之间发生破坏。在有效测试宽度为20 mm时,安装系统的平均剥离力(Fp)分别为479.7 N(St3级)和452.7 N(Sa2.5级),环氧涂层对金属表面的附着力(Fem),即附着最大力值分别为2 491 N(St3级)和3 943 N(Sa2.5级),比较这2组力值可以推断出,环氧涂层对金属表面的附着力(Fem)远远大于胶粘剂对环氧涂层的粘附力(Fae),剥离时优先在胶粘剂位置出现破坏。因此对同一种3层结构热收缩带,金属表面处理等级Sa2.5级和St3级对剥离强度影响不大。
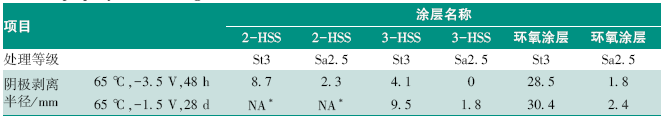
由此可以看出,在盐分小于3 mg/m2的情况下,涂层的好坏不能完全依靠剥离强度参数,“剥离强度”只能说明涂层的抗机械破坏能力,并非评价涂层防护粘结性能唯一参数。在基体金属存在电化学腐蚀状况下,涂层的抗阴极剥离性能也许是一种更为值得重视的技术指标。为此,本文针对上述涂层的抗阴极剥离性能进行了试验,结果见表2
Table 2 The effect of preparation grades Sa2.5 and St 3 of the metal surface on the cathodic disbondment property of the coating

注:*—由于玛蹄脂沥青型热收缩带在长期高温的试验条件下,胶粘剂会堵住试验孔,阻止了试验的进行,由此出现的试验结果并不能真实反映涂层的性能,因此该试验结果不适用。

对2-HSS、3-HSS和环氧涂层各自涂层系统来说,在同一试验条件下,St3级金属表面的涂层阴极剥离半径均远远大于Sa2.5级金属表面的涂层阴极剥离半径,即涂层的抗阴极剥离性能较差。在相同的金属表面处理等级情况下,例如Sa2.5级金属表面,在环氧涂层的表面上再涂覆热熔胶型热收缩带后,在同一试验条件下,如65 ℃,-3.5 V,48 h条件下,阴极剥离半径由1.8 mm下降为0 mm;65 ℃,-1.5 V,28 d,阴极剥离半径由2.4 mm下降为1.8 mm。可见,在环氧涂层的表面上涂覆热熔胶型热收缩带可以有效减小涂层的阴极剥离半径,提高涂层系统的抗阴极剥离性能。
结合表1表2可知,金属表面处理等级对环氧涂层的附着力和抗阴极剥离性能均有显著的影响。单一地从2层结构或3层结构热收缩带安装系统的剥离强度是无法发现不同金属表面处理等级Sa2.5级和St3级对涂层性能的差异性,但是从涂层阴极剥离性能可以很明显地看出来,Sa2.5级金属表面的涂层性能更为优异。

2.2 不同盐分含量及粗糙度的金属表面对防腐涂层的抗阴极剥离性能的影响

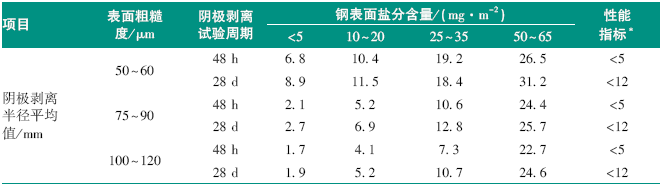
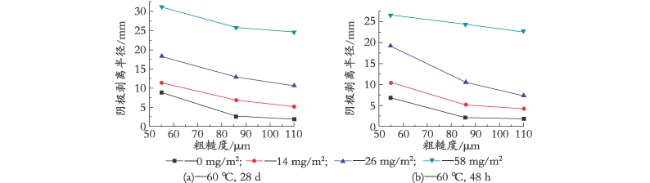
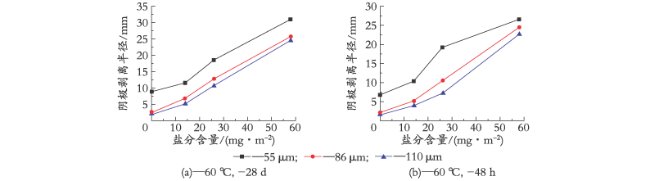
所有钢表面经过喷砂处理到Sa2.5,通过控制不同钢砂配比和人造盐分处理得到不同表面盐分含量和不同表面粗糙度的金属表面,然后喷涂液体环氧,研究固化后防腐涂层的抗阴极剥离性能,结果见表3图2图3
Table 3 The cathodic disbondment radius of the anticorrosive coating with different salt contents and roughness

注:*—参考技术规范[13]。

图2 表面粗糙度与阴极剥离半径的关系

Fig.2 The relationship between the surface roughness and the cathodic disbondment radius

图3 表面盐分含量与阴极剥离半径的关系

Fig.3 The relationship between the salt content and the cathodic disbondment radius

表3图2图3可以看出,不管阴极剥离的试验周期长短,当金属表面粗糙度一定时,环氧涂层的阴极剥离半径随着盐分含量的减小而减小。这是由于盐分的存在,破坏了环氧涂层对金属表面的粘附。金属表面的盐分极易吸附穿透过涂层的水分子而发生溶解,然后渗透到涂层内部,导致涂层因吸水而胀起,从而破坏涂层对金属表面的粘附。在粗糙度为50~120 μm范围内,当金属表面盐分含量一定时,环氧涂层的阴极剥离半径均随着表面粗糙度的增加而减小。这是因为涂层对金属表面的结合强度随着粗糙度的增大而提高,表面粗糙度的增大使得涂层与底材的接触面积大大提高,有利于涂层在接触面上发生机械嵌合和化学键合等作用,有效提高涂层对金属表面的粘附。
从图表上可以清晰地看到表面粗糙度、表面盐分与阴极剥离半径之间的相互关系,当钢表面盐分含量小于5 mg/m2,表面粗糙度为100~120 μm时,环氧涂层的抗阴极剥离性能最为优异。从表3可知,当钢表面盐分含量<5 mg/m2,表面粗糙度为75~90 μm和100~120 μm以及盐分含量为10~20 mg/m2,表面粗糙度为100~120 μm时,涂层的阴极剥离半径符合目前海洋工程海底管道执行的技术规范中规定的性能指标,即短期阴极剥离半径小于5 mm,长期阴极剥离半径小于12 mm;其他情况下,涂层的长期和短期阴极剥离半径均不符合技术要求,或者是长期阴极剥离半径符合技术要求,但是短期阴极剥离不符合技术要求。因此,环氧涂层的阴极剥离性能要满足现有的技术要求,表面盐分含量和表面粗糙度的推荐范围为:钢表面盐分含量小于5 mg/m2,表面粗糙度为75 μm以上以及盐分含量为10~20 mg/m2,表面粗糙度为100~120 μm。

3 结 语

钢质管道节点处表面处理直接影响到涂层的防腐蚀性能,金属表面处理等级、表面盐分含量以及粗糙度等因素均会对涂层性能产生重大影响。在评价涂层的好坏时,不仅需要涂层剥离强度的参数值,还需要抗阴极剥离半径的参数值作为共同参考。从本次试验结果可得出结论,当金属表面为Sa2.5级、表面盐分含量小于5 mg/m2、表面粗糙度为100~120 μm时,环氧涂层的性能最为优异。
[1]
杨晖, 潘少明 . 基体表面粗糙度对涂层结合强度的影响[J]. 金属铸锻焊技术, 2008(8):118-121.

[2]
陈洪源, 刘玲莉, 赵君 , 等. 三层PE管道热收缩带失效原因[J]. 腐蚀与防护, 2010,2(2):154-157.

[3]
季广辉 . 表面预处理对钢结构涂层防腐能力的影响分析[J]. 热加工工艺, 2014,14(14):160-162.

[4]
张明宗, 管从胜, 王威强 . 有机硅烷偶联剂在金属表面预处理中的应用[J]. 腐蚀科学与防护技术, 2001,13(2):96-100.

[5]
吴希革 . 功能固化剂对环氧重防腐粉末涂料性能的影响[J]. 粉末涂料与涂装, 2008,28(5):58-62

[6]
SSPC TASK GROUP . Surface preparation specification No. 3 power tool cleaning: SSPC-SP 3[S]. Pittsburgh: The Society for Protective Coatings (SSPC), 2004.

[7]
SSPC/NACE TASK GROUP A ON SURFACE PREPARATION BY ABRASIVE BLAST CLEANING. Near-white blast cleaning: SSPC-SP 10/NACE NO. 2[S]. America: The Society for Protective Coatings (SSPC) and NACE International, 2000.

[8]
PAVIGLIANITI J, GOERZ K G, KRAFT H , et al. Plant-applied external coatings for steel pipe: CAN CSA Z245.20[S]. Mississauga: CSA group, 2014.

[9]
TECHNICAL COMMITTEE ISO/TC 35 ETC. Paints and varnishes— pull-off testfor adhesion: ISO 4624:2002(E)[S]. Switzerland: International Organization for Standardization, 2002.

[10]
TECHNICAL COMMITTEE ISO/TC 67 ETC. Petroleum and natural gas industries-external coatings for buried or submerged pipelines used in pipeline transportation systems —Part 3: Field joint coatings: ISO 21809-3: 2008(E)[S]. Switzerland: International Organization for Standardization, 2008.

[11]
TECHNICAL COMMITTEE ISO/TC 35 ETC. Preparation of steel substrates before application of paints and related products-surface roughness characteristics of blast-cleaned steel substrates—Part 5: replica tape method for the determination of the surface profile: ISO 8503-5: 2003[S]. Switzerland: International Organization for Standardization, 2003.

[12]
SSPC TASK GROUP . Technology guide 15 Field methods for extraction and analysis of soluble salts on steel and other nonporous substrates: SSPC-GUIDE 15[S]. Pittsburgh: The Society for Protective Coatings (SSPC), 2005.

[13]
YU X, YU Z X, WANG H F , et al. Specification for field joints and bends protective coating of subsea pipeline (BD-SPC-SPF-SPCC-0003)[Z]. Tianjin: CNOOC research institute, 2014.

Outlines

/