Research & Development

Study on Electrochemical Behavior of Alcohol-Soluble Inorganic Zinc Shop Primer

  • Yang Yang 1, 2 ,
  • Jing Xu 1 ,
  • Yali Su 1 ,
  • Maolai Peng 1 ,
  • Zhijuan Huang 1
Expand
  • 1. Xiamen Sunrui Ship Coating Co. , Ltd. , Xiamen, Fujian 361101, China
  • 2. College of Materials, Xiamen University, Xiamen, Fujian 361005, China

Received date: 2018-09-17

  Online published: 2018-12-20

Copyright

Copyright reserved © 2018

Abstract

The anticorrosive behavior of two kinds of alcohol-soluble inorganic zinc shop primers has been investigated by means of electrochemical measurements, immersion test and salt spray test. The results show that zinc content in shop primer can influence the period of cathodic protection, but it is not the only factor that decides the anti-rust ability of shop primer, and the anticorrosive pigment also plays an important role as well. For the shop primer with high zinc content, a part of zinc powders would be activated to provide cathodic protection after another part of zinc powders, which means that not all of zinc powders participate in cathodic protection in the very beginning.

Cite this article

Yang Yang , Jing Xu , Yali Su , Maolai Peng , Zhijuan Huang . Study on Electrochemical Behavior of Alcohol-Soluble Inorganic Zinc Shop Primer[J]. Paint & Coatings Industry, 2018 , 48(12) : 16 -20 . DOI: 10.12020/j.issn.0253-4312.2018.12.16

作为金属预处理底漆或保养底漆,车间底漆自20世纪80年代初,从我国大型船厂开始逐步推行并获得普遍应用[1,2,3]。车间底漆经历了聚乙烯缩丁醛车间底漆(PVB)、环氧富锌底漆、无锌环氧车间底漆、无机富锌车间底漆、水性车间底漆等发展阶段[4,5,6]。其中,醇溶型无机硅酸锌车间底漆因其具有良好的低温固化性、防锈性及施工适应性而成为市场主流[7,8]
醇溶型无机硅酸锌车间底漆以正硅酸乙酯的水解预聚体为成膜物质,在醇类溶剂挥发的同时,与空气中的水蒸气反应而固化。在此过程中,羟基与锌反应形成硅酸锌聚合物,同时基材中的铁可与之形成络合物,进而形成锌-硅酸-锌、锌-硅酸-铁等复合物,覆盖在钢铁表面[9,10,11]
近年来,车间底漆呈现出低膜厚、低锌含量的发展趋势,同时又要保证车间底漆的保养期。本文以2种醇溶型无机锌车间底漆为研究对象,通过对其电化学行为的研究,结合盐雾实验及微观形貌,分析这2种车间底漆中锌含量和防锈颜料对涂层防护效果以及涂层失效的影响。

1 实验部分

1.1 实验体系

实验用的涂层样品为2种醇溶型车间底漆,分别以A型和B型命名。二者的主要差别在于:A型车间底漆甲组分的锌含量为36%且不含防锈颜料,B型车间底漆甲组分的锌含量为20%且含有18%的防锈颜料。2种车间底漆的乙组分相同。
漆膜厚度为(20±2)μm,基底钢材采用Q235-A碳钢,2种车间底漆分别制备4组平行试样用于实验。

1.2 实验方法

开路电位(OCP)测量:将试样置于3.5% NaCl溶液中,定期测量体系的开路电位值,电解液置于固定在涂层表面的试管中,被测面积为8 cm2,以Ag/AgCl电极为参比电极。
电化学交流阻抗谱测试:采用瑞士万通的Autolab电化学工作站进行测试,测试频率范围为0.01~105 Hz,正弦交流波信号的振幅10 mV。采用三电极体系,以不锈钢电极为辅助电极,Ag/AgCl电极为参比电极,试样测试面积为8 cm2,腐蚀介质为3.5% NaCl溶液。
盐雾试验:参照ASTM B117—2011测试漆膜耐盐雾性能。
微观形貌:采用Leica DM 2700 P显微镜观察涂层的微观形貌。

2 结果与讨论

2.1 开路电位OCP

无机锌车间底漆的防腐机理主要是锌对基材提供电化学保护作用,形成以钢板为阴极、以锌粉为牺牲阳极的原电池。只有当锌粉颗粒与钢板基材发生直接或间接的电接触时,锌粉的阴极保护作用才能发生。本实验测得的开路电位是钢板基材与活性锌粉颗粒的混合电位,因而其数值取决于二者的面积比。如果活性锌粉颗粒面积大于钢板基材的面积,即阳极面积大,那么电位将接近锌粉自身的电位;反之则接近钢板基材自身的电位。当与钢板基材有电接触的锌粉数量降低时,车间底漆样品的电位就会增长,即向阴极偏移直至趋近钢板基材电位。而锌粉与钢板基材电接触的丧失可以归之于提供阴极保护的锌粉的整体性消耗,或者由腐蚀产物的形成而引起的锌粉颗粒与钢板基材的绝缘。
图1显示的是A型和B型2种车间底漆OCP的测试结果。
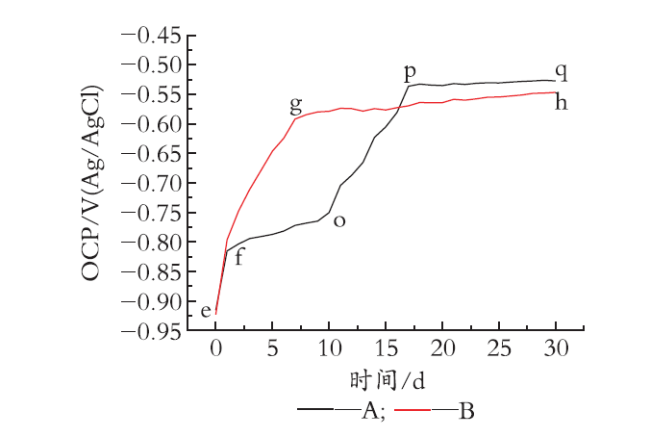
图1 车间底漆(A型和B型)在3.5%NaCl溶液中OCP与浸泡时间的关系

Fig.1 Variation of OCP with time for type A and type B shop primers exposed in 3.5% NaCl solution at ambient temperature

图1中可以看出,2种车间底漆的开路电位随浸泡时间的延长总体上向阴极偏移,并最终趋近于钢板基材的开路电位。其中锌粉含量高的A型车间底漆的电位呈现出4个明显阶段,而B型车间底漆则呈现出2个阶段。A型车间底漆的开路电位分别经历了:(1)e—f段,早期电位迅速向阴极偏移;(2)f—o段,电位偏移趋于平缓;(3)o—p段,电位再次迅速向阴极偏移;(4)p—q段,开路电位趋于平稳。B型车间底漆的开路电位经历了2个阶段:(1)e—g段,电位迅速向阴极偏移;(2)g—h段,开路电位缓慢向阴极偏移,趋于平稳。从A型和B型车间底漆样品的开路电位随时间的变化趋势对比可以看出,A型车间底漆能够提供较长时间的电化学保护效果,这与其拥有更多的锌含量有关系。
A型车间底漆样品的电位在早期迅速上升,此时电解液浸入车间底漆孔隙,并将钢材基底完全润湿,与基材有电接触的锌粉被激活并开始提供电化学保护;当电位上升至f点时,出现了一段电位的缓慢上升期(f—o段),说明此时已被激活的锌粉继续提供电化学保护,而另一部分锌粉由“未激活状态”转变为“激活状态”开始提供阴极保护的作用,这样使得锌/铁面积比增大,减缓了电位正移的速率;当具有激活潜力的锌粉被完全激活后,随着浸泡时间的推移,电极电位恢复至原始的增长速率(o—p段),直至趋近于钢材基底本身的开路电位并趋于平稳(p—q段)。而B型车间底漆样品的电位同样在早期迅速上升,且上升速率与A型车间底漆大体相当,但由于B型车间底漆样品的锌含量比A型的低,因此并没有出现f—o段电位增长缓慢的阶段,而是一直增长至g点趋近于钢材基底的电位后,逐渐平缓(g—h段)。

2.2 电化学阻抗谱EIS
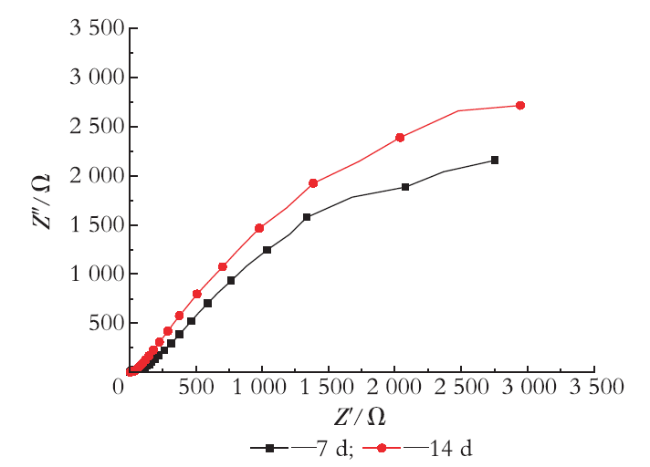
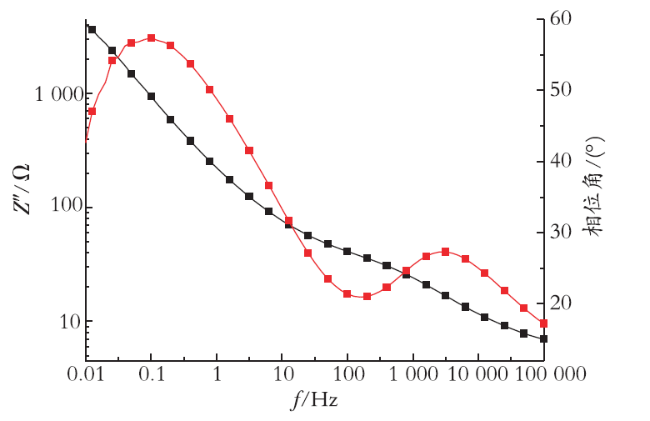
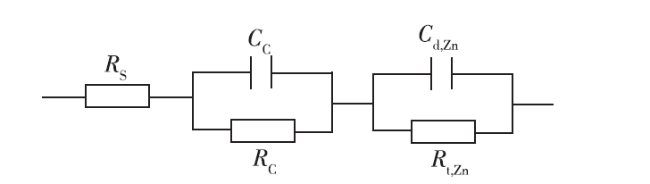
图2图3分别是A型车间底漆在3.5%NaCl溶液中浸泡7 d和14 d的Nyquist图和浸泡14 d的Bode图(Bode图中黑线表示Bode模图,红线表示Bode相图);图4显示的是与之相对应的等效电路,其中RS为参比电极与工作电极间的溶液电阻,CC为涂层电容,RC为涂层电阻,Cd,Zn为锌粒表面的双电层电容,Rt,Zn则表示锌粉腐蚀反应的电荷转移电阻。
图2 车间底漆(A型)在3.5%NaCl溶液中不同浸泡时间的Nyquist图

Fig.2 Nyquist plots of shop primer A after 7-day and 14-day immersion in 3.5% NaCl solution at ambient temperature

图3 车间底漆(A型)在3.5%NaCl溶液中浸泡14 d的Bode图

Fig.3 Bode plot of shop primer A after 14 days immersion in 3.5% NaCl solution at ambient temperature

图4 车间底漆(A型)浸泡7 d和14 d的EIS阻抗谱的等效电路

Fig.4 Equivelant circuit for EIS of shop primer A after 7-day and 14-day immersion in 3.5% NaCl solution at ambient temperature

图2图3可以看出,阻抗谱呈现出2个时间常数的特征,其中高频端表现为涂层电阻,其阻值非常小,可以理解为车间底漆的物理屏蔽作用极其微弱;而低频端容抗弧则对应锌粉与介质发生的腐蚀电化学反应,这是因为从上文对OCP的分析中可以得知,A型车间底漆在浸泡7 d和14 d时,锌粉还处于为钢板基材提供电化学阴极保护的状态。随着浸泡时间由7 d变为14 d,低频端容抗弧半径逐渐增大,从电化学阻抗谱的拟合结果中得到Rt, Zn数值分别为2.46 k Ω和3.01 k Ω,说明锌粉腐蚀反应被抑制,腐蚀速度降低,提供电化学保护的能力也在下降。
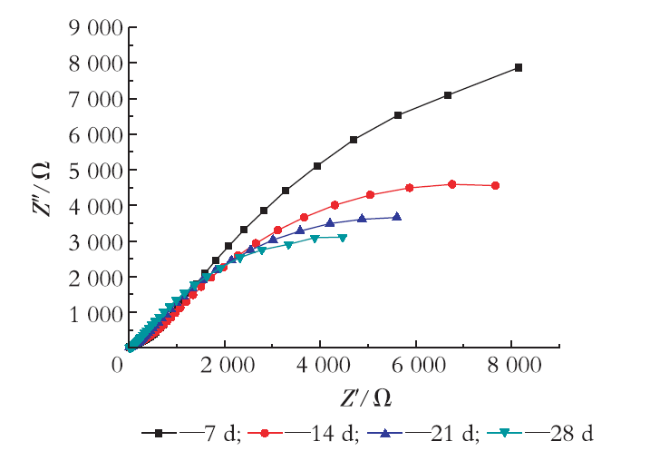
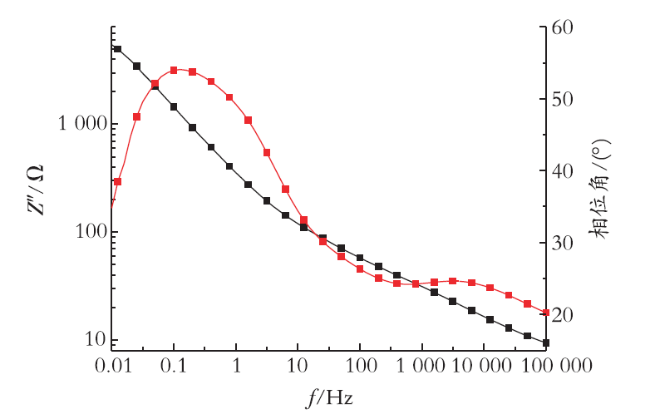
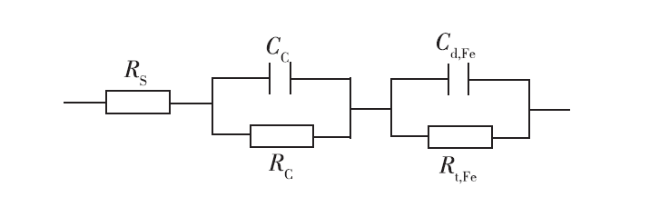
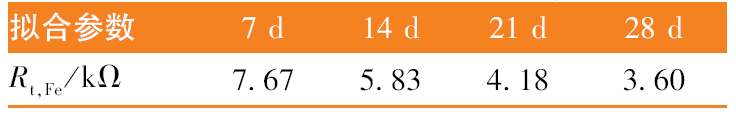
图5图6分别是B型车间底漆在3.5%NaCl溶液中分别浸泡7 d、14 d、21 d和28 d的Nyquist图和浸泡28 d的Bode图,图7显示的是与之对应的等效电路,其中RSCCRC的意义与图4相同,Cd,Fe为铁表面的双电层电容,Rt,Fe表示铁的腐蚀反应的电荷转移电阻。Rt, Fe的拟合结果见表1
图5 车间底漆(B型)在3.5%NaCl溶液中不同浸泡时间的Nyquist图

Fig.5 Nyquist plots of shop primer B after different immersion periods in 3.5% NaCl solution at ambient temperature

图6 车间底漆(B型)在3.5%NaCl溶液中浸泡28 d的Bode图

Fig.6 Bode plot of shop primer B after 28-day immersion in 3.5% NaCl solution at ambient temperature

图7 车间底漆(B型)浸泡7 d至28 d的EIS阻抗谱的等效电路

Fig.7 Equivelant circuit for EIS of shop primer B after different immersion periods in 3.5% NaCl solution at ambient temperature

表1 参数Rt,Fe的拟合结果

Table 1 Fitting results of Rt,Fe

结合B型车间底漆的OCP图中分析可知,B型车间底漆在浸泡7 d(包括7 d)后,锌粉已经不再向基底提供有效的电化学保护。因此,虽然B型车间底漆的阻抗谱同样呈现出2个时间常数的特征,但与A型车间底漆不同,B型车间底漆阻抗谱显示的低频端容抗弧表现为钢材基底的电化学腐蚀反应。从图5中可以看出,随着浸泡时间的延长,容抗弧半径逐渐减小,同时表1Rt,Fe的拟合结果也显示Rt,Fe值随着浸泡时间的延长而变小,说明基底腐蚀反应的阻抗越来越小,耐腐蚀能力越来越弱,而最终涂层不再对基底具有保护作用。
图8是A型和B型车间底漆在3.5%NaCl溶液中浸泡21 d的Nyquist图。
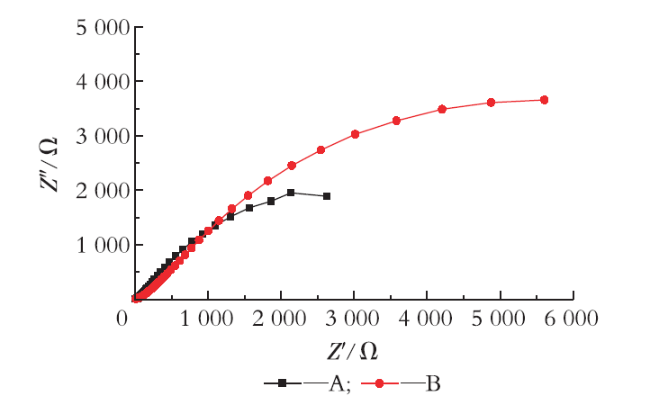
图8 车间底漆(A型和B型)在3.5%NaCl溶液中浸泡21 d的Nyquist图

Fig.8 Nyquist plots of shop primers A and B after 21-day immersion in 3.5% NaCl solution at ambient temperature

图8可以看出,A型和B型车间底漆在浸泡21 d后,都处于无法再向基底提供有效阴极保护的状态,阻抗图中低频端容抗弧对应钢材基底的电化学腐蚀反应。从容抗弧半径的对比可以看出,B型车间底漆保护下的钢板基材的耐腐蚀能力明显强于A型车间底漆保护下的钢板基材,这与B型车间底漆中添加了防锈填料有关。
以上分析可以得出,醇溶型车间底漆基本没有对腐蚀介质的物理屏蔽作用;锌粉在前期起到提供阴极保护的作用,此作用随着时间的推移逐渐减弱;当活性锌粉消耗完毕后,车间底漆中的一些防锈颜料开始起作用,也能够对基底提供一定的保护。

2.3 盐雾试验
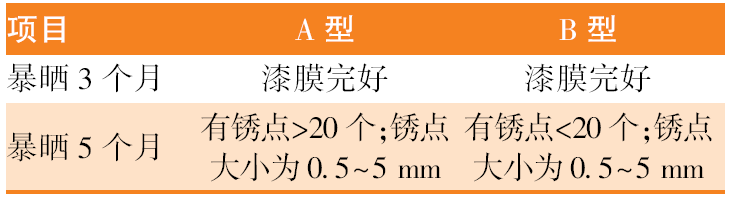
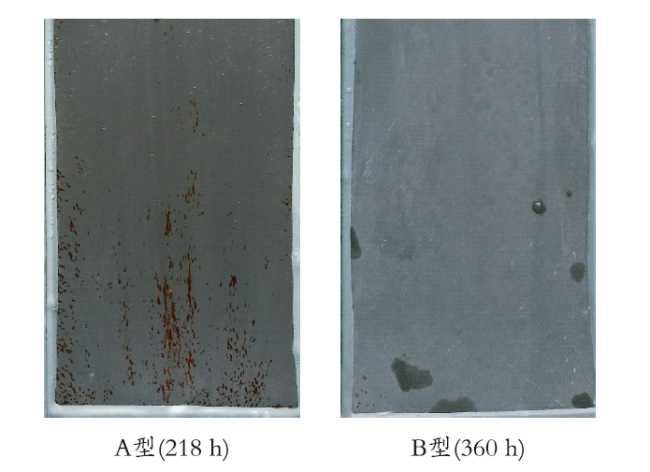
表2显示的是户外暴晒的试验结果,依据GB/T 1766—2008涂层老化评级中4.6.1条款用锈点数量及大小来评价漆膜生锈等级。图9显示的是A型和B型车间底漆的盐雾试验结果。
表2 户外暴晒试验结果

Table 2 Results of outdoor exposure test

图9 车间底漆盐雾试验后的表面形貌

Fig.9 Surface morphology of shop primers A and B after salt spray test

图9表2结果可以看到,A型车间底漆经过218 h的盐雾试验后已经出现锈蚀现象;而B型车间底漆经过360 h的盐雾试验后仍能够保持较完整的漆膜,没有锈蚀现象发生。从表2结果可以看出B型车间底漆优于A型车间底漆,与盐雾试验结果基本一致。

2.4 微观形貌

图10显示的是试验样板在3.5%NaCl溶液中浸泡30 d之后的表面微观形貌。
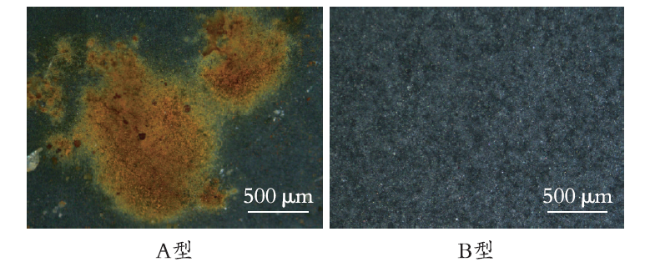
图10 车间底漆在3.5%NaCl溶液中浸泡30 d的表面微观形貌

Fig.10 Surface microscopic morphology of shop primers A and B after 30-day immersion in 3.5% NaCl solution at ambient temperature

从表面形貌的对比中可以看出,浸泡30 d之后A型车间底漆样板已经出现严重的锈蚀现象,腐蚀产物从基底渗出到漆膜表面;而B型车间底漆样板还能够保持比较完整的涂层形貌,并没有发生明显的锈蚀现象。
结合盐雾以及浸泡试验的结果,可以得出如下结论:B型车间底漆的防锈性能优于A型车间底漆。这进一步说明锌含量不是决定醇溶型车间底漆防锈能力的唯一因素,锌含量与防锈颜料二者对于车间底漆的防锈性能有协同效果。在早期锌含量会对漆膜的阴极保护时效产生影响,但是在后期漆膜中的防锈颜料发挥更主要的作用。

3 结 语

(1) B型车间底漆的防锈性能优于A型车间底漆,醇溶型车间底漆基本没有对腐蚀介质的物理屏蔽作用。
(2) 在锌粉含量相对高一些的A型车间底漆中,一部分具有激活潜力的锌粉在另一部分锌粉率先反应之后才由“未激活状态”转变为“激活状态”并开始提供阴极保护的作用。
(3) 在B型车间底漆中,锌粉在早期提供阴极保护的作用,此作用随着时间的推移逐渐减弱,车间底漆中的防锈颜料在后期对基底提供防锈保护。
(4) 对于A、B型2种醇溶型车间底漆而言,锌含量会对漆膜的阴极保护时效产生影响,但不是决定醇溶型车间底漆防锈能力的唯一因素,锌含量与防锈颜料对于车间底漆的防锈性能有协同效果。
[1]
王秀娟, 李敏, 方健君 . 适合压载舱涂层配套的船用车间底漆的研制[J]. 涂料工业, 2012,42(1):42-45.

[2]
李敏, 马吉康, 王秀娟 . 车间底漆的研究进展及发展趋势[J]. 涂料技术与文摘, 2008,29(8):11-14.

[3]
汪国平 . 船舶涂装基础知识(二)钢材预处理与车间底漆[J]. 涂料工业, 1989,29(5):53-55.

[4]
任鑫, 张宁, 刘静 , 等. 新一代水性无机锌车间底漆的研制[J]. 中国涂料, 2015,30(10):41-43.

[5]
汪国平 . 日本车间底漆的发展及其性能[J]. 涂料工业, 1981,21(6):47-50.

[6]
刘新 . 水性无机硅酸锌车间底漆[J]. 中国涂料, 2007,22(7):50-51.

[7]
周晓红, 田献明, 杨一沫 , 等. 醇溶性无机硅酸锌车间底漆的制备[J]. 上海涂料, 2014,52(6):16-20.

[8]
张静 . 无机硅酸锌车间底漆在冶金设备涂装中的应用[J]. 现代涂料与涂装, 2011,14(6):38-40.

[9]
吴飞 . 醇溶性无机富锌底漆的研制[J]. 现代涂料与涂装, 2011,14(4):10-12.

[10]
温静卫, 王同赛, 叶爱玲 . 醇溶性无机富锌底漆固化程度的影响因素研究[J]. 中国涂料, 2010,25(10):25-27.

[11]
王连攀 . 醇溶性无机富锌涂料的研制[J]. 中国涂料, 2014,29(5):34-36.

Outlines

/