


现有涂装生产线投放新产品,必须首先对新产品在该生产线的适用性进行充分论证,主要包含生产纲领、设计要求和工艺流程的匹配度、机械化输送设备的通过性、电气自动化通过性等方面内容。其中机械化输送设备是涂装生产的动脉,是涂装作业的核心,直接影响车身的生产效率和涂装质量[1]。故新产品的机械化输送设备通过性历来是涂装SE(同步工程)分析工作的重点。
涂装SE分析涉及的机械化输送设备主要有底漆滑橇、底涂吊具、面漆滑橇、涂装线到PBS(油漆车身存储区)的叉式移载机等。其中滑橇贯穿了整个涂装生产线,对生产至关重要。本文讨论的即是其中最为关键的底漆滑橇(下文统称滑橇,设计时其定位点通常与面漆滑橇保持一致)的适用性,也就是新产品和滑橇的匹配性分析。
1 滑橇的基本结构
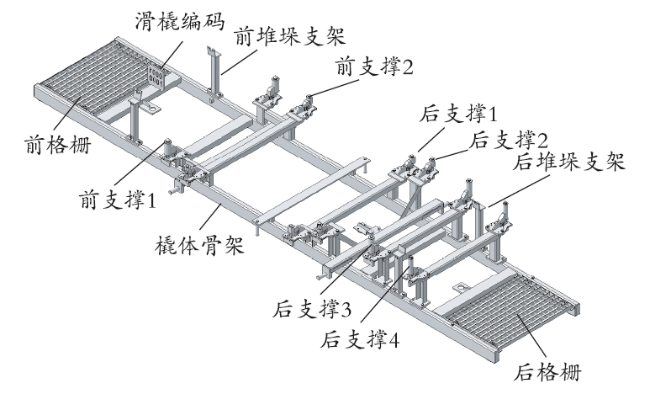
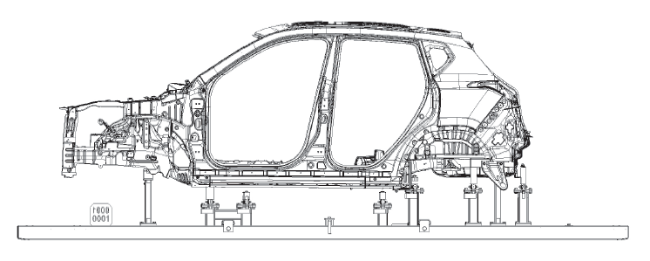
2 滑橇的定位方式
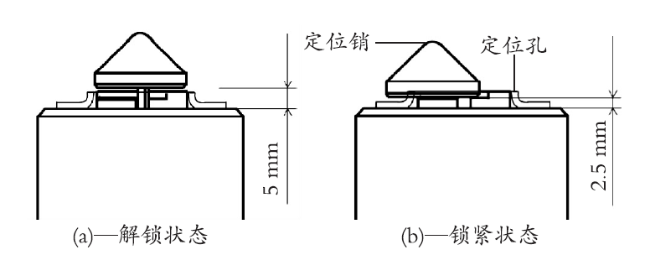
滑橇的定位方式多采用销孔定位方式。现今涂装车间前处理电泳生产线多采用摆杆输送系统或全旋输送系统实现对车身的输送转移。这2种输送系统因其出入前处理电泳线槽体的角度较大,安全起见,滑橇需配有锁紧机构。实际输送时,将车身前后共4个孔与相应的滑橇定位销锁紧。
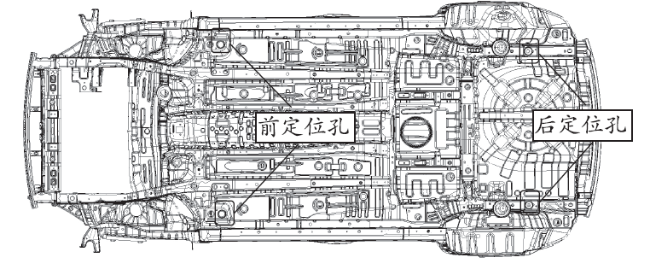
3 新产品共用滑橇存在问题
新产品投放现有涂装生产线前,涂装SE工程师会对现有新产品数据与滑橇的匹配性分析,分析过程中主要有以下几种问题。
3.1 产品白车身尺寸不满足定位要求
在产品的造型阶段即开展产品与滑橇匹配性的初步分析工作。关于新产品白车身的尺寸与现产品相比,可能存在的情况和初步的滑橇共用分析建议见表1。
表1 多产品共用滑橇分析表Tab.1 Collinear analysis of multi-product |
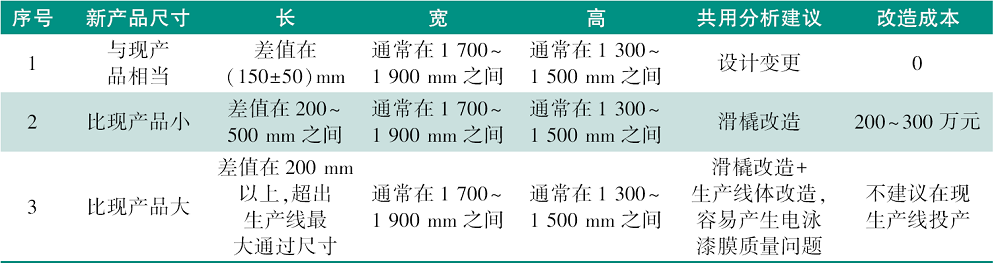 |
从表1可看出,滑橇能否共用与白车身的长度密切相关。相比之下,每款车的宽度与高度变动幅度相比长度而言较小。故本文只讨论长度对滑橇共用性的影响。
3.1.1 与现产品尺寸相当时的共用性分析
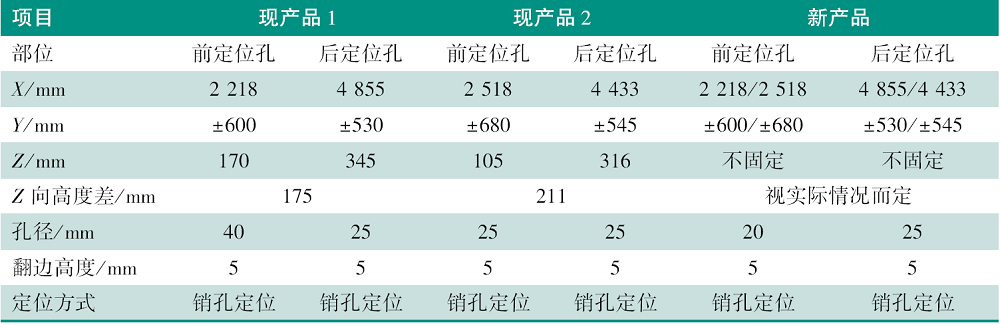
与现有产品长度相当的新产品,通常在产品定义之初,就依据现产品的定位孔信息,对其提出定位孔要求,即可完全借用现有滑橇的定位。详细地对新产品前后定位孔的X向、Y向、Z向坐标及孔的规格形式等提前做出约束,举例如表2所示。
表2 新产品滑橇定位孔约束信息Tab.2 Location holes information of new product |
 |
如前所述,新产品在开发之初,定位孔就应被预先考虑。待工程化设计阶段3D数据发放后,进行数字仿真模拟实物匹配度验证,如有问题,可提起设计变更,要求设计人员按照预先提出的定位孔约束信息进行修改。
3.1.2 小于现产品尺寸时的共用性分析
若新产品白车身长度比现产品短200 mm以上,完全借用滑橇原有定位的可能性不大,可能会存在以下问题:
(1)如考虑借用现有滑橇的前支撑,则滑橇后支撑对应车身的位置可能超出车身之外;反之,借用后支撑,则滑橇前支撑在机舱区域,缺乏布置定位孔的结构;
(2)如果后支撑在白车身范围内,但车身在滑橇上的整体姿态靠前,在车身出槽体(以45°出槽角度计)或进入桥式烘干炉的爬坡区域时,车身与滑橇在倾斜状态下的重心高度H1比车身水平输送时的重心高度H0增大约1.4倍。随着重心高度的增加,车身与滑橇组成的输送单元整体稳定性下降,存在车身连同滑橇一起从输送链掉落的风险。反之亦然。
综上,当新产品白车身长度比现产品短200 mm以上时,通常需对现有滑橇进行适应性改造,方可满足新车型与现有车型共用滑橇的要求。
3.1.3 大于现产品尺寸时的共用性分析
在某一特定的生产线上,存在一个允许通过的最大白车身尺寸值,如图5所示。
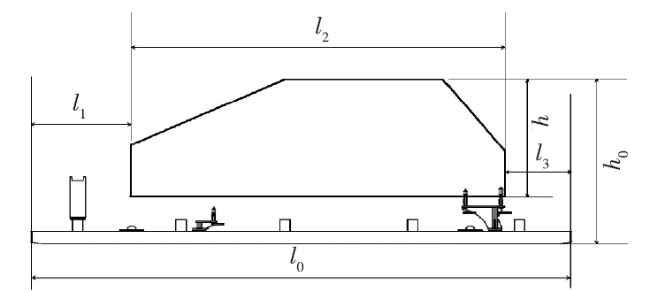
若新产品白车身长度比现产品长200 mm以上,即l2值偏大可能会出现以下问题:
车身的前(后)部距离滑橇头(尾)的距离过近,即图5中l1或l3值小于生产线的限制要求,车身在滑橇上输送过程中如遇转弯、上下坡路段,存在车身与槽(室)体碰撞、引发停线及安全事故等问题。
因此,在此种情况下,不建议该产品在现有生产线涂装,可转移至其他生产线或新建线投产。
3.2 产品定位孔不满足定位要求
在白车身整体尺寸满足既定生产线的要求后,还要重点关注定位孔的具体结构,包括定位孔的数量、规格、是否翻边、翻边高度以及为满足现有滑橇特别设计的异形定位孔等。
3.2.1 定位孔的数量对滑橇共用性的影响
在某些新车型的设计开发过程中,因设计人员对工艺设备缺乏了解,会出现未设置定位孔或定位孔数量不足的情况。针对此种情况,需要涂装SE工程师对产品提出有关定位孔的设计变更申请。比如某一改款车型,经审核,发现其缺少涂装滑橇后定位孔。据此,提出增加后定位孔的工程更改申请书,更改申请中详细规定了定位孔的开孔位置坐标、开孔形式、尺寸等。
3.2.2 定位孔的形式及尺寸对滑橇共用性的影响
车身底部滑橇定位孔多为圆孔,特殊情况下也有少数长圆孔(与长圆形定位销配合使用,不推荐使用)。考虑定位孔和与之配合的定位销的受力强度及制造成本,其直径分布范围通常在20~40 mm之间,其中以25 mm、30 mm居多。
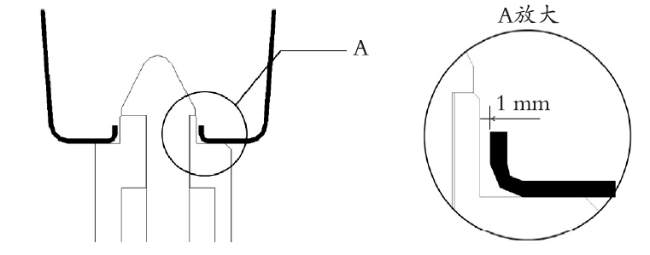
受滑橇及车身精度限制,通常滑橇定位销的直径与定位孔直径存在的关系如式(1)所示。即孔与销的周边间隙为1 mm,如图6所示。
如新产品前后定位孔高度差与现产品高度差不同,将造成定位孔在X向的坐标发生变化,导致车身无法定位,故需对新产品与现产品的前后定位孔合理的高度差进行推理分析,使其处于合理的范围内,既不引发生产事故又不产生设备改制费用,详细分析见3.3.2。
现今主机厂涂装前处理电泳生产线的输送方式多为摆杆输送机(车身出入槽角度为45°)、全旋输送机(如RODIP)和多功能穿梭输送机等输送方式,在输送过程中,车身在滑橇上的转运过程中均存在不同程度的上下坡,甚至360°旋转等复杂工况。这对车身底部滑橇定位孔强度提出了很高的要求。在转运过程中务必避免定位孔发生变形、扭曲、开裂直至定位孔脱销引发车身掉入槽体等事件发生。下面以某公司设计的RODIP输送机为例,探讨在输送过程中对定位孔的要求。
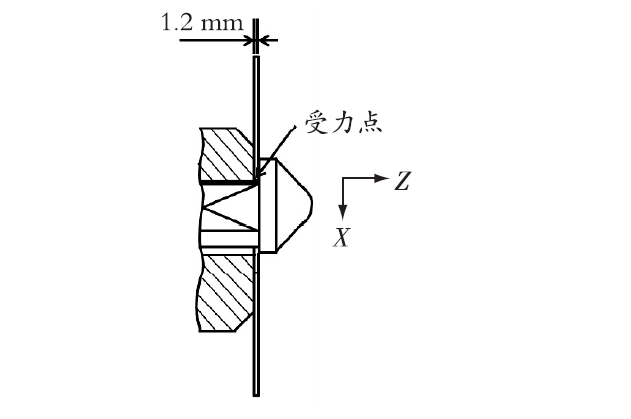
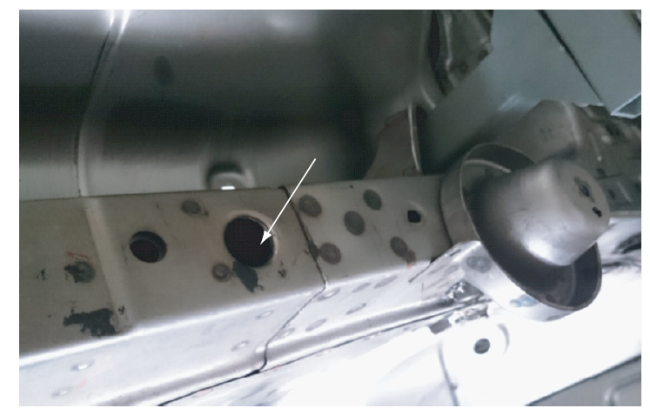
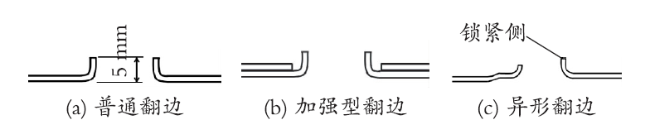
翻边高度通常设定为(5±1)mm,然而,也有一些特殊定位销锁紧高度要求达到9~10 mm。比如目前某汽车涂装分厂滑橇定位销锁紧机构的锁紧高度为9~10 mm,车身设计时采用普通冷轧板翻边高度受限,达不到10 mm的翻边高度。
3.3 产品定位孔高度差不满足定位要求
3.3.1 定位孔的高度差对X坐标的影响
除上述几种情况外,实际分析中还存在以下情况:新产品与现有产品的定位孔X、Y值一致,但Z值即高度方向上有所不同。例如,某生产线现产品前后定位孔高度差、滑橇前后定位销支撑面的高度差均为213 mm,而新产品前后定位孔Z向高度差为177 mm(新产品后定位孔的Z向坐标值与现产品的Z向坐标值存在36 mm的高度差)。即:当现产品车身从移载叉转移至滑橇上时,前后定位孔同时落在定位销的支撑面上,定位销垂直穿过车身定位孔,车身水平放置在滑橇上,不发生刮蹭,锁紧和解锁均可顺利进行。而当新产品车身从移载叉转移至滑橇上时,后定位孔先落在后定位销支撑面上,在这一瞬间,前定位孔与前定位销支撑面仍有36 mm的间隙。随后车身以左右后定位孔连线为轴逆时针旋转一定角度θ。与此同时,车身的前定位孔在X向发生了偏移α,如图10所示。定位销与前定位孔发生干涉,车身与滑橇的匹配安装失败。
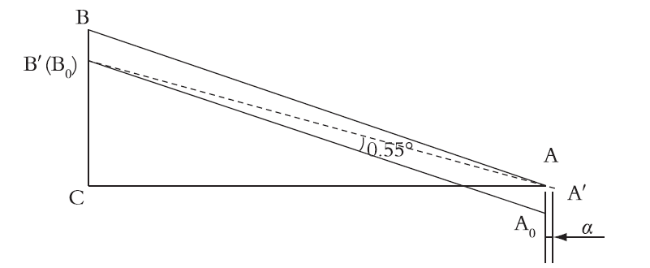


图10中,A、B—现产品的前、后定位孔中心X坐标值,与滑橇前后定位销支撑面中心坐标相同;A0、B0—新产品的前、后定位孔中心X坐标值;A'、B'—新产品与滑橇匹配时的前、后定位孔中心X坐标值。
结合前文及图10可得出式(2)~式(7)。
|BC|-|B0C|=|BB0|=36 mm
|A0B0|=|AB|=|A'B'|
|A'B'|+|AB'|+|AA'|
∠A'B'A0=∠BA'B'=θ(车身旋转角度)
|AA'|= - ≈ -
θ=(arctg∠BAC-arctg∠B0AC)/
式中,α—新产品车身倾斜旋转产生X向坐标偏移值;ΔZ1—现产品前(后)定位孔的Z向高度差;ΔZ2—新产品前(后)定位孔的Z向高度差;ΔX—现产品(即滑橇前后定位销)前后定位孔中心的差值。
经计算,可知α=2.54 mm,θ=0.74°。则将车身前定位孔后移2.54 mm可满足新产品车身与滑橇匹配,无需更改现有滑橇即可实现与现产品共线,现实际上线运行,证实计算准确,车身在WBS(白车身存储区)转电泳滑橇、电泳滑橇和底涂吊具转接、底涂吊具和地面橇转接、地面橇和总装PBS移载装置转接均顺利完成。此项措施可节约设备改造费用200~300万元。
3.3.2 定位孔高度差对滑橇共用性的影响
3.3.1中计算了新产品后定位孔Z向高度和现产品不一致的情况下,对滑橇定位孔的X向坐标的影响度。本节讨论在不变更滑橇和定位孔X向坐标的前提下,当前后定位孔X向跨度为2 757 m时,计算不同的Z向坐标值所对应的车身X向偏移值α及旋转角度θ,详见表3。
表3 不同高度差产生的X向偏移及车身旋转角度表Tab.3 X direction offset and rotation angle based on different height |
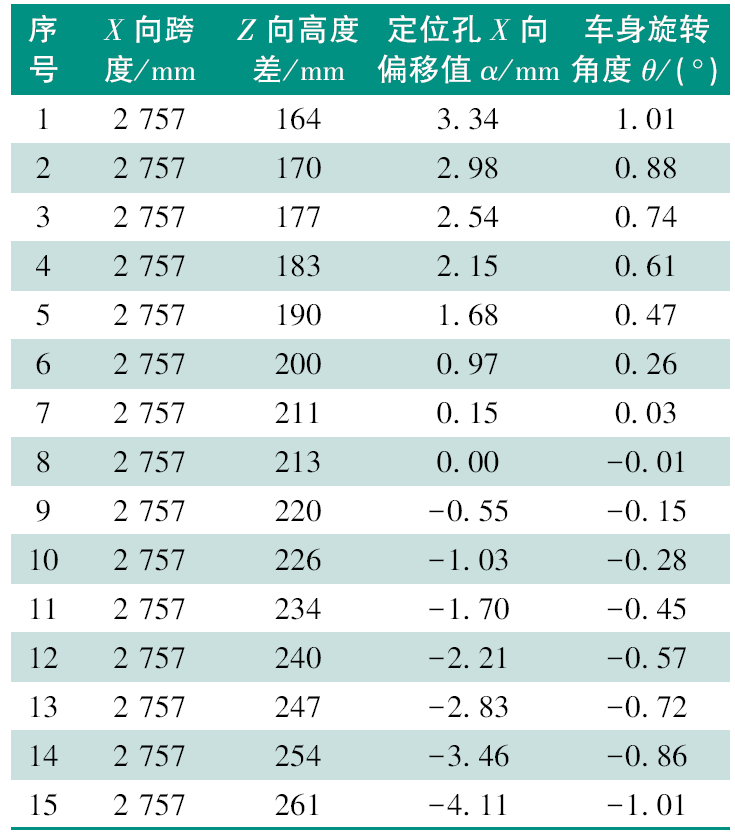 |
通常情况下,车身在滑橇上的倾斜角度一般不允许超过1°,结合式(1),当满足|α|≤1 mm、|θ|≤1°时,新产品定位孔和滑橇均无需更改,可与现产品共用滑橇;当1 mm<|α|≤4 mm、|θ|≤1°时,需对新产品定位孔X向坐标进行变更,可实现与现产品共用滑橇;若|α|≥4 mm,|θ|>1°时,建议重新设计定位孔或新增滑橇定位销以满足共用滑橇的要求。
其他车型在滑橇上的适用性,同样可依据上述示例推导得出,可以正推出定位孔的X向偏移值及旋转角度,也可以逆推出允许的Z向高度差。
4 结 语
本文从优先实施产品变更的角度出发,以某车型为例,重点推导了当新产品前后定位点高度差与现产品不统一时,如何实现滑橇共用性。当满足|α|≤1 mm时和|θ|≤1°时,新产品定位孔和滑橇均无需更改,可与现产品共用滑橇;当1 mm<|α|≤4 mm,|θ|≤1°时,需对新产品定位孔X向坐标进行变更,可实现与现产品共用滑橇;若|α|≥4 mm,|θ|>1°时,建议重新设计定位孔或新增滑橇定位销以满足共用滑橇的要求。
理论上讲,各车型采用同一平台,统一定位,使用同一套定位系统最为合理。但由于我国汽车行业起步较晚,在产品设计和车型平台化方面的积累均较少,难以实现这一目标,常常一条涂装生产线需要融合2~3个平台车身的情况,使共线难度增大,设备改造成本高。因此,国内汽车涂装技术人员和设计人员还需继续努力,摸索出一套合理设计车身定位系统的方法,将工艺设计和产品设计结合起来,切实做好同步工程开发。