


水性涂料采用水作为溶剂和稀释剂,减少了溶剂型涂料有毒、有害、易燃、易爆的弊端,具有安全环保、应用方便等特性。但同溶剂型涂料相比,水性涂料成分复杂,通常含有多种助剂,这些助剂可能会影响到涂膜的性能,导致涂膜性能下降,尤其是耐水性与耐腐蚀性。而对工业涂料而言,由于其对涂膜性能要求较高,因此以往水性工业涂料技术及市场应用发展缓慢。但近年来随着技术的进步,水性工业涂料的涂层性能已经接近或达到溶剂型涂料水平,为该涂料的市场应用打下一定基础。
另一方面,国内相关领域专家[1]采用产品全生命周期方法对水性/高固含/无溶剂/溶剂型工业涂料进行环保性分析,环保评分从优到劣打分顺序为:无溶剂涂料(85分)> 高固含涂料(73分)> 水性涂料(61分)> 溶剂型涂料(54分)。
水性工业涂料在该评价方面优势并不明显。除了原材料自身性能,生产设备与生产工艺等原因外,水性涂料的施工特性是造成该评价分析结果的重要原因。水性涂料与溶剂型涂料相比,在颜料分散性、表面张力、蒸发潜热等方面有许多不同,因此水性涂料施工的工艺条件(如环境温度、湿度、喷涂黏度、烘干温度等)差别也很大,为确保水性涂料达到优良性能,其工艺条件比溶剂型涂料施工要苛刻很多。这也是水性工业涂料在汽车、机械配件、零构件等生产流水线应用较为顺利,而在桥梁、建筑钢结构等工程领域应用难以推广的原因。本文将根据施工特点,将水性工业涂料的涂装分为生产流水线涂装(采用高温烘烤型水性涂料,烘干温度在140 ℃以上,超过水沸点)和工程涂装(采用常温固化型水性涂料,或对该涂料进行60~80 ℃加速干燥,不超过水沸点),分别进行论述。
1 生产流水线常用水性工业涂料种类及其施工特性
1.1 水性电泳漆工艺及其特性
在工业涂料应用领域,水性电泳漆是最早也是应用最成功的水性涂料技术。
水性电泳漆可分为阳极电泳漆与阴极电泳漆。(1)阳极电泳漆为水性丙烯酸树脂类电泳漆,主要应用于铝材质制品,将铝制品阳极氧化后用阳极电泳漆保护,该技术在铝型材行业应用较广。(2)阴极电泳漆为水性环氧树脂类电泳漆、水性丙烯酸树脂类电泳漆和水性聚氨酯树脂类电泳漆。通常应用在钢材质制品表面,经常用于汽车、自动车等五金件的涂装用底漆。
施工注意事项:电泳涂装环境温度控制是决定电泳漆涂装质量的一个关键因素,当漆液温度过低时,漆水溶性变差,电沉积量减少会产生电泳漆膜较薄,工件深凹处无法沉积漆,漆膜粗糙、无光等漆膜问题。当漆液温度过高时,电泳槽里的助溶剂挥发很快,会导致漆液稳定性下降,电泳漆膜较厚、表面粗糙或颗粒异常,甚至导致整个电泳槽的电泳漆报废。
1.2 水性烘漆工艺及其特性
水性汽车涂料施工过程中存在的问题及注意事项:
(1)水性涂料喷涂的喷漆室最佳温度20~26 ℃,最佳相对湿度为60%~75%;允许温度为20~32 ℃,允许相对湿度为50%~80%[4]。所以近年新建汽车水性涂料涂装生产线,喷漆室内必须有适当的调温调湿装置,这比溶剂型涂料的喷涂环境控制要严格的多。
(2)与溶剂相比,水对钢材的腐蚀性,因此喷漆室、喷涂系统及循环水处理设施均需采用不锈钢制造。而烘干室中由于烘干过程产生水蒸气会对设备造成强腐蚀,所以烘干室内壁也需采用不锈钢制造。
(3)80 ℃预烘工艺:由于水在100 ℃会急剧沸腾,引起水性涂膜起泡,因此水性中间漆烘干要求先采用低温(80 ℃左右)预烘干,待水分蒸发后再升至工艺要求的烘干温度(140 ℃左右)进行烘干。通常要求如下:红外加热5 min至80 ℃;在80 ℃下保温5 min;然后从80 ℃升至140 ℃,升温时间为5 min;在140 ℃条件下保温20 min,从而确保树脂交联固化。所以,水性中涂烘干需增加预升温段。
(4)闪干工艺:由于水性底色漆和罩光清漆是“湿碰湿”施工,因此水性底色漆存在预烘干的问题,即将底色漆涂层中的绝大部分水、助溶剂挥发掉。试验表明水性底色漆涂层的溶剂含量(主要为水)应降低到10%以下,喷涂的罩光清漆才不至于将底色漆层再溶起和产生水泡。如果在通常的温湿度条件下闪干,水性底色漆的溶剂含量不可能达到10%以下。因此在水性底色漆上喷涂罩光清漆之前必须进行适当的强制干燥,水性色漆与罩光清漆之间需增加色漆加热闪干烘房,来进行闪干工艺控制,详细闪干工艺参数见文献[3]。
综上所述,水性工业涂料在汽车涂装、机械设备等生产流水线进行涂装作业能够成功应用的关键是,在工厂可以通过输调漆系统、厂房环境温湿度控制、预烘烘房及闪干烘房进行严格工艺质量控制,从而确保水性工业涂料最终的涂装质量。
2 工程用水性涂料种类及其施工特性
工程用工业涂料市场巨大,从桥梁、建筑钢构、船舶、集装箱等,遍布国民经济各个领域,其工艺要求特点为:
(1)构件结构种类多,构件复杂,大多数构件难以如同汽车、小型零配件等行业一样进行标准化流程的表面处理、涂装与高温烘烤,通常采用常温固化类涂料,然后进行自然干燥与养护。
(2)以桥梁、船舶、建筑钢构件等大型工件涂装在开放式环境或半开放式厂房进行涂装作业,无法对环境进行有效控制,特别是工程建设工期要求,涂装周期既可能是严寒的冬季,也可能是高温高湿的夏季。
(3)集装箱、港机等构件在工厂涂装作业,虽然也采用连续表面处理、涂装与加温工艺,出于经济性与生产成本考虑,仍采用常温固化类涂料,而非专用烘漆。但为提高生产效率,采用60~80 ℃加温工艺对常温固化类涂料进行加速干燥固化。
烘漆与常温固化类涂料其本质不同为:(a)烘漆为单组分包装储存,只有到温度达到一定温度,烘漆内树脂与固化剂才会发生交联成膜,如氨基烘漆、封闭异氰酸酯固化类聚氨酯烘漆等;(b)常温固化类涂料,包括单组分挥发型(如,丙烯酸涂料、聚氯乙烯涂料等)和双组分常温交联型(如双组分环氧涂料、双组分聚氨酯涂料等),在自然环境下,该涂料随着时间延长会逐渐干燥固化。
工程用水性工业涂料最常见的品种有水性环氧涂料、水性丙烯酸涂料、水性聚氯乙烯涂料、水性聚氨酯涂料、水性氟碳涂料以及水性无机富锌涂料等。
2.1 水性涂料在集装箱等行业工厂涂装工艺与特性
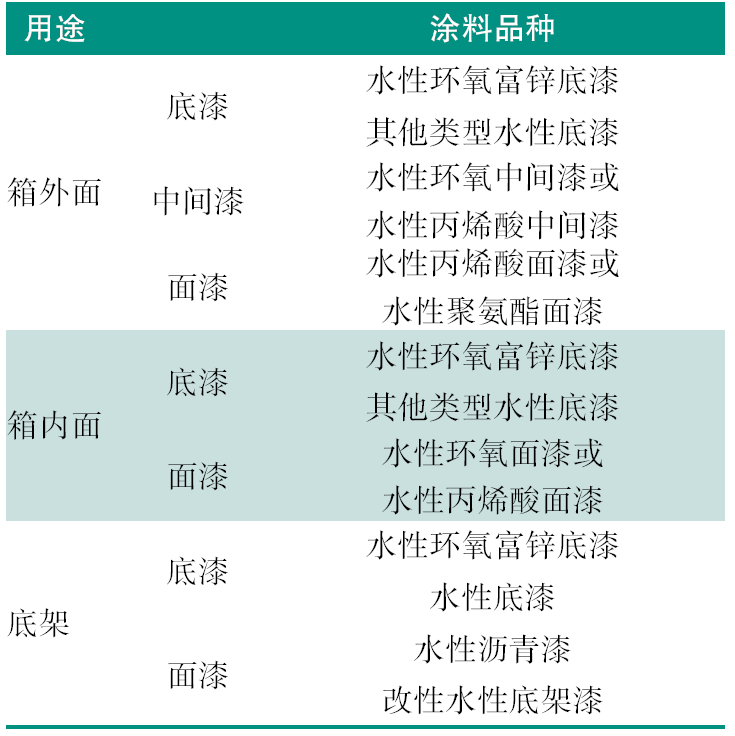
中国集装箱行业是工程领域水性涂料推广规模较大的一个行业,国内已有相当数量集装箱制造企业先行先试,率先大规模改造涂装生产线,生产大批量水性化环保集装箱。
表1 新造集装箱5 a寿命时涂层的配套体系Tab.1 Coatings systems with 5-year warranty for new freight container |
 |
水性集装箱涂料涂装典型施工工艺为:
车间底漆涂装及烘干→(成型、部装、总装)→(二次喷砂)→预涂→底涂涂装→流平→烘干→冷却→中间漆/内面漆涂装→流平→烘干→面漆涂装→流平→涂料在线修补→烘干→冷却→(地板铺放及完工工位)→底架漆涂装→流平→烘干→冷却→完工检查。
存在的问题及注意事项:
(1)JH/T E06—2015要求施工环境温度为5~40 ℃,施工环境相对湿度不大于85%,同时明确了通风、照明和安全技术要求,为水性涂料的施工提供了保证。根据水性涂料的特点,施工流程由溶剂型涂料的“三喷一烘”调整为“三喷三烘”,烘干温度通常不超过80 ℃,既有一定温度,又不会超过水的沸点,从而保证了集装箱水性涂料的正常涂装。
(2)当采用双组分水性涂料(如水性环氧涂料)时,水性环氧涂料的适用期较短且难以控制,在喷涂过程中极易发生堵枪现象,且一旦堵枪则很难像溶剂型涂料一样,通过溶剂再行溶解堵塞物而疏通。高频率的堵枪导致经常停机清洗,会使流水线生产作业效率大幅度下降,这是目前工程用水性涂料应用中存在的共有问题。而汽车涂装行业中由于采用无适用期单组分水性烘漆则少有类似问题发生。
2.2 水性涂料在桥梁、建筑等工厂外涂装工艺与特性
水性外墙建筑涂料在民用建筑领域应用广泛,大多用于混凝土结构,由于建筑物已经建成,建筑水性外墙涂料涂装工序相对独立,对其他作业影响小,所以能够通过流水施工工期安排,尽量避免在不利环境特别是冬季进行施工,从而保证涂装质量。
桥梁、体育场馆、民用建筑钢结构等工程涂装大多在基础设施工程建设过程之中,该时段交叉作业复杂,工期安排紧,每道工序工程都会影响其他工程项目时间节点,从而造成整个工程的延期。所以,很难避免在不利的环境下进行涂装施工作业。而且桥梁等大型工程经常位于江河湖海之上,湿度、气候环境复杂多变,且为保证工期,冬季施工是经常性事件。以往溶剂型涂料由于环境适应性强,通过固化剂调整等工艺还能勉强在冬季施工。但工程水性涂料的自身特性导致其对环境的适应性差,所以国内外仅有少量混凝土项目进行工程用水性涂料涂装。如港珠澳大桥青州航道桥主塔、三峡大坝采用清水混凝土水性透明氟碳涂层体系进行涂装。
而钢结构对水性涂料防腐性能要求更高,大型钢结构建筑物很少有成配套体系工程用水性涂料的涂装案例,仅西堠门钢箱梁内壁维修、庙嘴长江大桥锚室这些温湿度容易控制的封闭环境有水性工业涂料用于钢结构的案例(水性无机富锌涂料需与溶剂型涂料配套用于钢结构工程有一些案例)。
由于环境条件限制不能提供加热等工厂工艺措施,工程水性涂料涂装工艺与传统溶剂型涂料涂装工艺基本一致,为:
环境温湿度检测→(基材表面处理)→预涂→(底涂涂装)→流平→自然干燥→(中间漆涂装)→流平→自然干燥→(面漆涂装)→流平→自然干燥→涂料在线修补→自然干燥→完工检查。
存在的问题及注意事项:
(1)水的表面张力大,污染物易使涂膜产生缩孔。而室外施工难以控制污染程度,材质表面清洁度达不到要求,会使涂装完的涂层出现许多缺陷。
(2)水性涂料对抗强机械作用力的分散稳定性差,输送管道内的流速急剧变化时,分散微粒被压缩成固态微粒,使涂膜产生麻点。工厂水性涂装生产线输送管道及喷枪位置相对固定且易检修,而工程用小型喷涂设备为大面积高效施工,经常需要进行喷枪与管道的大范围位置移动,输送管道形状易变形且输料长度变化大,这也会造成涂层的缺陷。
(3)室外施工环境难以控制,配方设计不合理、通风不良、温度不均、稀释比过大等因素,会导致水性工业涂料在施工后漆膜表面产生针孔、缩孔、流挂以及闪锈等缺陷。
3 水性涂料在某工程冬季施工中实际问题分析与讨论
3.1 工程问题提出
2016年中航新材公司承接了北京市政某桥钢箱梁钢构及其部分外覆混凝土防腐涂装的材料供应,由于北京市对施工环保控制极为严格,北京市市政设计院设计选用环保性佳的水性环氧底漆、水性环氧中间漆、水性PVDF(聚偏二氟乙烯)面漆的配套体系。但由于北京市根据空气质量实时情况,经常性停止市内所有工程施工,所以该涂装工程本应秋季完工却被迫推迟到冬季。根据合同工期要求,该工程不得不在施工温度接近0 ℃环境下进行水性涂料的防腐涂装,因而造成了一系列问题。
(1)ISO 12944—7(GB/T 30790.7—2014《色漆和清漆防护涂料体系对钢结构的防腐蚀保护第7部分:涂装的实施和管理》)中,明确规定“除非厂家产品说明书或在其他地方规定了其他温度,涂料存放温度都应在3~30 ℃范围内,需要特别指出的是,水性涂料在冻结后可能无法再使用”。
由于工地存放条件差,实际工程现场库房夜晚最低温度已经达到-10 ℃以下,水性涂料产品内部已有冰渣析出。
(2)水性涂料的最低施工温度不能低于10 ℃,但白天实际施工环境温度接近0 ℃。在该温度下水性涂料的黏度上升极为明显,添加说明书规定的极限水量稀释(水若严重超量会造成水性涂料破乳乃至涂层性能显著下降),黏度仍然很高。在钢结构打磨表面、预涂车间底漆、混凝土表面3种基材上涂覆时,无论是喷涂施工或是辊涂施工,都难以润湿基面,涂料无法充分流平,涂膜甚至不能连续。
(3)由于温度低,水挥发干燥极慢,影响了涂膜的固化及下道漆的涂覆。
针对上述问题,开展下列实验及其结果分析。
3.2 实验分析讨论施工温度及VOC含量对工程用水性涂料性能的影响
3.2.1 温度与水性涂料对基材润湿性的关系
由于实验室条件及设备位置限制,本实验模拟10 ℃、25 ℃环境下(无法控制0 ℃检测环境)水性涂料对基材润湿的情况。
实验方法为:采用美国AST公司Optima XE接触角测量仪,按照实验规程测试水性涂料在马口铁、石棉板表面涂覆后的水接触角,控制在10 ℃或25 ℃,测试结果见图1。
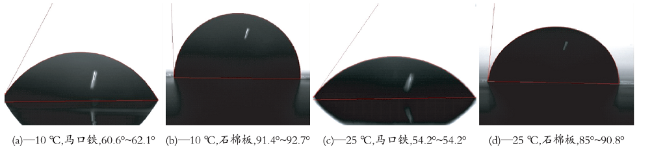
由图1可以看出,随着温度的下降,无论是马口铁还是与石棉板表面水性底漆水接触角均明显升高。其黏度(相同水量稀释后)经检测,也由25 ℃的18 s(涂4#杯)提高到10 ℃的23 s(涂4#杯)。说明温度下降,会导致水性涂料难以润湿基材。
3.2.2 溶剂含量与水性涂料对基材润湿性的关系
同其他溶剂相比,水具有低挥发速率、高表面张力、易产生气泡等特点。特别是其介电常数远高于其他常用溶剂,说明水极性非常高,导致其在钢、混凝土等表面相对于溶剂更难以润湿基材,因此水作为主要溶剂的水性涂料,比溶剂型涂料难以对基材充分润湿、铺展。
为了模拟VOC含量与水性涂料对基材润湿性的关系。实验方法为:25 ℃实验环境下,采用美国AST公司Optima XE接触角测量仪;采用玻璃板、马口铁、石棉板3种基材;以同种水性底漆为基础材料,仅变动稀释剂里溶剂量(该涂料配方里一种与水相溶性好的助溶剂),制备VOC 30 g/L水性底漆与VOC 80 g/L水性底漆,并按照实验规程进行测试,测试结果见图2。
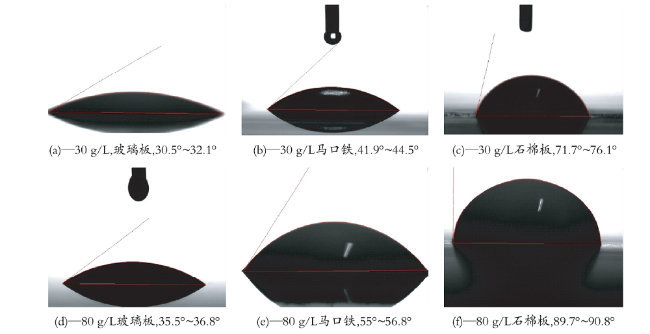


从图2可以看出,随着水性涂料中与水相溶性好的助溶剂量上升,会降低水性涂料与基材的水接触角,会给该涂料充分润湿各类基材起到改善作用。
3.3 问题解决方案
根据上述实验,为确保水性工业涂料在该项目的冬季施工中能顺利进行,最大程度减少对涂膜质量的影响,采取以下施工解决措施:
(1)建议施工方在施工涂装前,采用加热带将涂料包装桶缠绕加热来升温涂料,用添加有水性防锈剂的热水对喷涂设备进行预热,尽量确保水性涂料在喷涂到基材表面后,能保持一定温度,提高对基材的润湿与附着力。
(2)在水性涂料的稀释剂中,添加一定比例的低沸点助溶剂(可以加入少量润湿助剂),既有助于涂料的润湿基材,也能提高水性涂料的干燥速率。
(3)涂膜养护过程中通风,确保水性涂料尽早干燥,以避免影响涂膜的固化与下一道涂覆。
4 结 语
(1)水性工业涂料要达到溶剂型工业涂料的相同性能,必须采取严格的温度、环境、设备、工艺等质量控制措施。这也是汽车、机械等行业涂装生产流水线能“油改水”成功应用的原因。
(2)水性涂料的本质特性决定了其对环境的敏感性高于溶剂型涂料。随着温度的下降,水性涂料对基材的润湿能力下降;随着水性涂料VOC的提高,对基材的润湿性也相对提高,通过改善环境温度及控制VOC量,有助于水性涂料在恶劣环境的施工。
(3)相对于生产流水线涂装,工程的不可控因素太多,使得工程涂装用水性工业涂料的市场拓展需要一个长期的过程。