


近年来,我国政府加快了环境保护和可持续产业结构调整的步伐,如完善涂料、胶粘剂等产品挥发性有机物限值标准,对施工状态下挥发性有机物含量高于420 g/L(含)的涂料征收消费税,对生产企业征收环保税,加快实施工业源VOCs污染防治等,由此促进了环保类涂料的快速发展。在环保政策驱动下,在木器漆、汽车漆、小型结构件涂装或者可以线上涂装的如集装箱涂装等领域,涂料的水性化正在规模化的发展。但在工业防腐领域,尤其在大型结构件表面涂装应用水性涂料,克服水的固有特性限制,是工业防腐涂料水性化发展的制约因素。
工业防腐涂料涉及领域很广,从海洋船舶、集装箱,到石油平台、油气储罐、管道、桥梁、电力设施,再到港口机械、工程机械及工业设备等,高固体分涂料、无溶剂涂料、水性涂料是当前重点发展方向。而水性工业防腐涂料作为选择之一,近年来在这些领域的应用也都有所涉及[1,2,3,4,5],尤其是2017年集装箱制造行业的箱内外涂装、底架涂装和木地板涂装等工序全面使用水性涂料替代溶剂型涂料已经成为现实与主流,这无疑给工业防腐领域的水性化涂料技术的成功应用提供了范例。但是箱漆水性化是基于生产线,对涂装的设备施工工艺进行了改造,使得涂装是在有控的环境和条件中进行,而且箱漆的防腐年限一般为5~10 a,属于C3~C4的普通期效的防腐。对于工业重防腐领域(如港口机械、工程机械,钢结构等)的水性化近年来已经进行了很多的尝试,已克了服施工环境的不可控性和水性漆固有的缺点,取得了不少的进步,但仍面临很多挑战。
本文以水性防腐涂料在港口机械的应用案例为例,分析涂料技术要求和施工挑战。
1 港机防腐涂层的配套体系、性能要求及水性化现状
目前港口机械主要采用溶剂型防护涂料,相关技术标准有ISO 12944—1998《防护涂料体系对钢结构的防腐蚀保护》、JT/T 733—2008《港口机械钢结构表面防腐涂层技术条件》以及JTS 153-3—2007 海港工程 钢结构防腐蚀技术规定》。2016年开始,JT/T 733—2008标准进行较大幅度的修订,修订版预计在2018年发布,环境分类按ISO 12944标准规定,而水性防腐涂料被引入到标准框架内。
表1 港机外表面大气区涂层体系Tab.1 Coating specifications for exterior surface of port machineryin atmospheric areas |
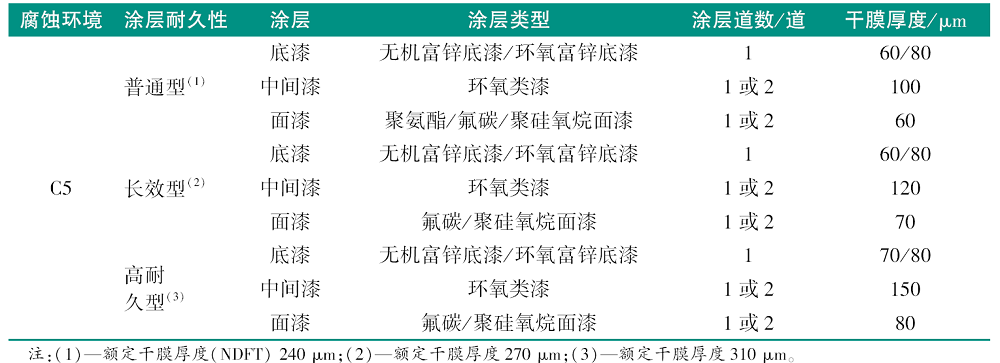 |
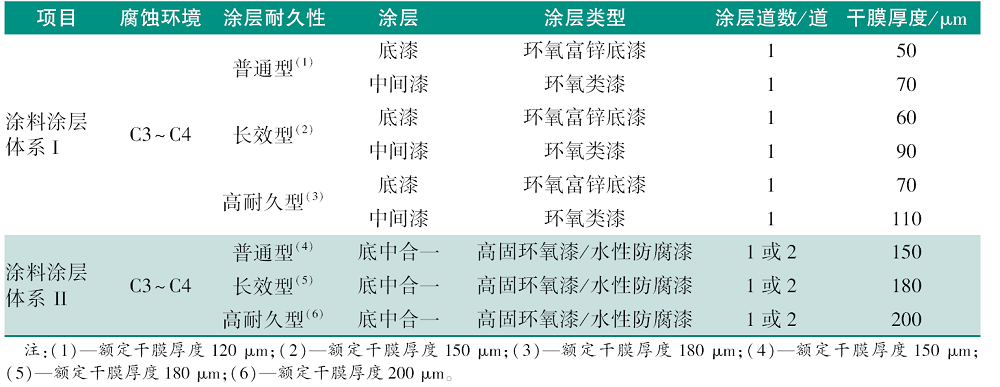
表2 港机非封闭箱梁结构内表面涂层体系Tab.2 Coating specifications for unclosed interior box girder structures |
 |
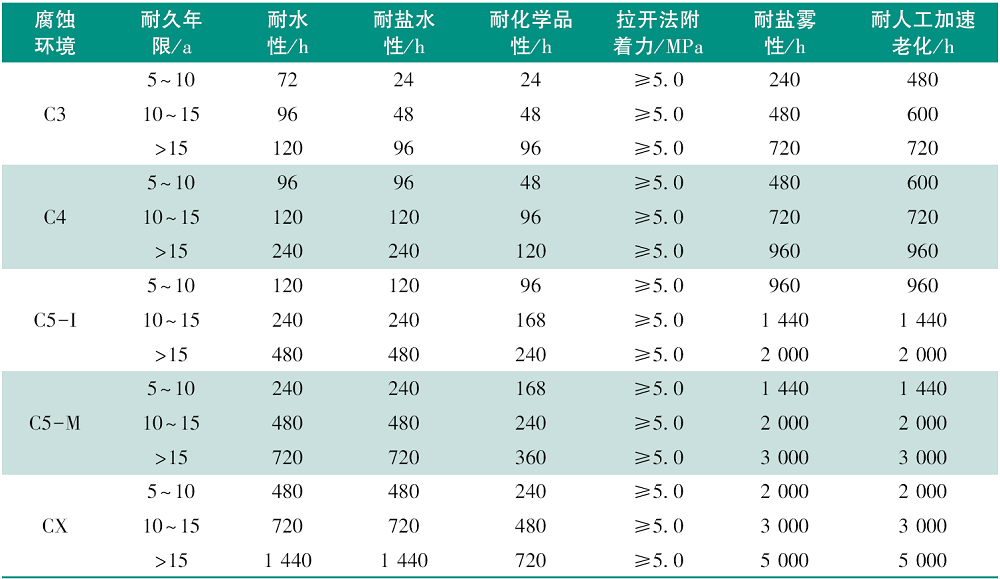
港机涂层的具体性能要求如表3所示。相比ISO 12944,整体的性能要求有一定的提高,主要体现在对各种化学介质的耐性上,尤其是针对C3~C4腐蚀环境,耐化学介质性在ISO 12944是没有体现的。另外,耐盐雾性能要求更苛刻一些,这体现了国内对港机领域涂装防护的质量重视以及对港机钢结构所处腐蚀环境的清晰认识。
表3 港机涂层体系性能要求Tab.3 Performance requirement of coating systems for port machinery |
 |
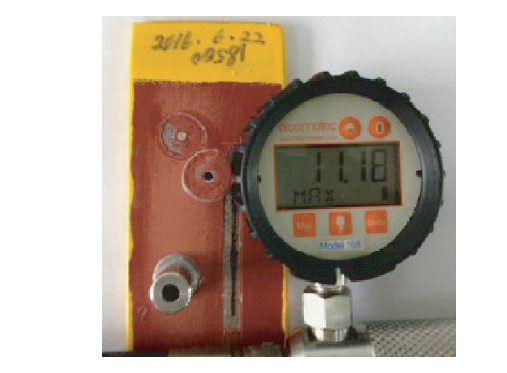
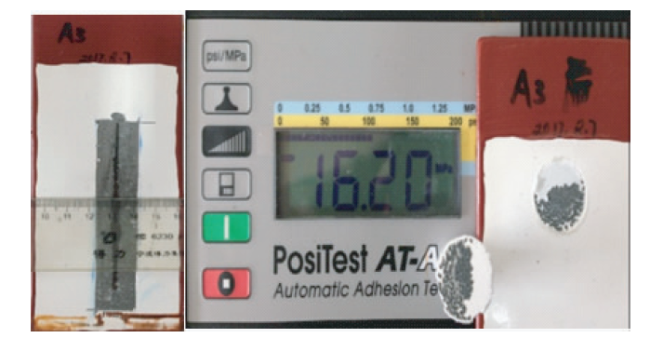
按非封闭箱梁结构内表面涂层体系中的涂料涂层体系II的要求(见表2),Hempel公司的水性环氧涂料以其优异的施工性能和防腐性能被认可,并应用在了港机钢结构内表面以满足客户VOC排放要求。图1所示为经盐雾测试1 000 h后的2道水性环氧涂层(共200 μm)的拉脱附着力大于10 MPa,单边锈蚀蔓延小于2.0 mm,优异表现,完全满足港机钢结构内表面的防护要求并达到了溶剂型涂料的水平。Hempel公司的三涂层水性体系:水性环氧富锌漆(80 μm)+水性环氧中间漆(120 μm)+水性聚氨酯面漆(60 μm),总涂层体系厚度260 μm。经盐雾测试2 000 h后,该涂层的附着力和抗锈蚀蔓延结果如图2所示,拉脱附着力大于15 MPa,单边的锈蚀蔓延小于2.0 mm,满足港机钢结构外表面的防护要求。


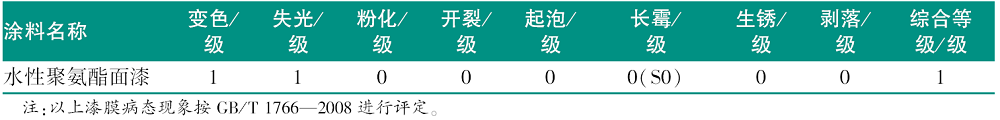
水性聚氨酯面漆经过1 500 h人工老化试验后性能非常优异,如表4所示。
表4 水性聚氨酯面漆人工老化试验1 500 h后的结果Tab.4 Results of WB polyurethane coating after 1500h QUV-A testing |
 |
2 水性防腐涂料施工设备和工艺要求
2.1 施工设备
尽管水性涂料的施工设备与溶剂型涂料施工设备的机械原理相同,但是由于是使用水做载体,凡接触水的设备都需要具备防腐蚀的功能,如,使用不锈钢的喷涂设备。涂装设备需要进行改造来适合水性漆的成膜和干燥特性。
水性涂料是复杂多相体系,水并非主体树脂的溶剂(至少不是良溶剂,水溶性树脂除外),而是分散介质,所以对湿态涂料的流变形态设计主要以控制水相为主,如消泡、润湿、流平及抗流挂等,其中抗流挂性较传统溶剂型涂料差,因此在设计水性防腐涂料配方时,更趋向于把水性涂料的流变形态设计为较溶剂型涂料更为明显的触变型,以兼顾水性涂料成膜时的抗流挂性和流平性。甚至针对特定体系有时还会设计成假塑型流态,主要是为了提高水性涂料的抗流挂性,提升一次成膜厚度,进而提高生产效率,这在重防腐领域是非常必要的。要做到这一点,首先要控制水稀释比例尽量低,甚至避免稀释,因为水的加入会使体系的抗流挂性显著下降,所以对喷涂设备提出更高的要求,通常要求选用泵压比为65:1以上的无气喷涂设备,以确保对低剪高黏流态的有效雾化。
施工设备不限于喷涂设备,还包括表面处理设备和施工过程中以及施工后促进成膜的相关辅助设备,如通风设备、烘烤设备、除湿设备等。尤其是通风设备对水性涂料的施工尤为重要。在水性涂料的成膜过程中,漆膜中的水能否及时充分挥发出来决定了干膜的物化性能。通常建议在温度20 ℃及湿度40%的条件下风通量为75 m3/L涂料。不管是通风设备、烘烤设备,还是除湿设备,最终的目的都是促进水的挥发。冬季施工水性涂料更要注意这点。一些常温下比水挥发性低的成膜助剂在低温下反而先于水挥发出来,破坏了挥发梯度,导致一些漆膜弊病(如开裂)更容易显现。要是能设计成微环境可控的流水线涂装工艺,则能大大降低冬季施工下漆膜弊病出现的风险。受限于港机主体结构的较大尺寸及当前厂房的布局,现阶段想要实现港机流水线工艺还具有一定困难的。目前为了解决冬季钢板温度过低,采用的是向构件内部通热风的辅助措施,受限于设备的条件,无法确保构件所有表面温度都能达到施工所需的适宜温度,因而会出现漆膜弊病。
除了以上几点外,涂料的贮存与运输设施也是需要考虑的一大因素。尽管水性防腐涂料在配方设计和产品的标准要求上都具有一定的抗冻融稳定性,但是良好性能的水性涂料在整个运输贮存过程中都应保持在5~40 ℃通风、干燥、非太阳直射的环境中,而水性防腐涂料施工时的温度更应维持在10~35 ℃,因此保温车运输、保温仓库等都是必须考虑的施工设备要素之一。
2.2 表面处理
与溶剂型涂料所要求的新钢构表面处理一样,应用在重防腐领域的水性涂料对表面处理的要求通常为:清洁度Sa 2.5(ISO 8501:2007),粗糙度为中等(ISO 比较板)。尽管如此,由于水性涂料相对溶剂型涂料表面张力较大,对基材表面残留的油脂污物容忍性较低,容易出现缩孔弊病,所以在喷砂之前,一定要确保表面油污清洁干净。
2.3 环境参数
环境温度、相对湿度、基材表面温度、通风状况等施工环境直接影响水性涂料的成膜及后期物化性能。水性防腐涂料种类繁多,技术路线亦千差万别,导致水性产品所要求的环境参数有不同程度的差异。从技术路线来看,以固体树脂水分散体(包括一级分散体和二级分散体)为主要成膜物质的水性防腐涂料是当前市场的主流产品,受限于分散体乳液的最低成膜温度,一般要求环境及基材表面温度在10 ℃以上,相对湿度在80%以下时进行施工。另外,溶剂型涂料要求的基材表面温度高于露点3 ℃以上,同样适用于水性涂料,尽管水性涂料对水的容忍性要高于溶剂型,但仍然要避免由表面结露带来的水性涂料不易润湿基材表面、水分挥发慢影响成膜质量及流挂的弊病。由于港口机械的涂装施工一般是在室外,无法提供如集装箱流水线或工程机械喷涂流水线的施工条件,进而无法确保恒定的温度与湿度,所以涂料公司也在不断测试水性涂料施工的极限环境。但是基于水的特性,低于5 ℃的施工还是成为水性涂料不可逾越的障碍。
2.4 过程控制
对水性防腐涂料的施工过程控制,大致体现在3个阶段:喷涂前、喷涂期间以及喷涂后。
(1)喷涂前的过程控制主要包括:基材表面处理,如上述表面处理部分所述。环境参数,如上述环境参数部分所述。喷涂设备清洗,如果涉及“油转水”的切换,须采用水溶性溶剂,如醇类(乙醇、异丙醇等)或醇醚类(丙二醇单甲醚、乙二醇单丁醚等)冲洗管路,之后再用清水冲洗干净。水性涂料的使用,若是双组分类型,则按规定比例及加入顺序进行混合,并充分搅拌均匀,若须水稀释,则严格按照产品说明书指导进行,切勿过度稀释。
(2)喷涂期间的过程控制主要包括:喷涂压力的调整,以获得良好雾化效果。目标膜厚的获得,可采用湿膜测厚仪进行比对参考。若是双组分,确保在混合适用期范围内喷涂,一旦超过适用期,立即停止喷涂作业。通常以固体分散体乳液为成膜物质的双组分水性涂料,其混合适用期是不可见的,即混合黏度不会随时间延长而升高。当超出适用期时,从涂料状态上看仍具有良好的施工性,但此时施工的漆膜性能已经丧失或已不同程度下降。此外,以固体环氧树脂分散体为成膜物质的水性环氧涂料在低温条件下甚至呈现适用期缩短的现象,这和传统溶剂型双组分环氧涂料是截然相反的。其主要是由于水性环氧在低温下的适用期是受最低成膜温度所控制的,而水性环氧自双组分混合后,其最低成膜温度是趋于动态上升的,当上升到实际的施工温度时,意味着已到适用期终点,这时应该停止施工。
(3)喷涂后的过程控制包括:环境参数的持续监控、保持良好的通风是以确保良好成膜的关键。涂层干膜厚度测量应按相关要求,如“80/20”或“90/10”原则进行控制。相关漆膜性能测试必须待漆膜完全干燥或固化后进行,否则很有可能达不到应有的指标。
3 水性防腐涂料及涂层的常见缺陷分析及解决
3.1 开裂
开裂问题是水性环氧涂料经常出现的漆膜弊病,尤其以冬季施工情况更为严重。对不同的案例进行现场具体分析时,会得出不同的原因,如过低温度下施工、通风措施不到位、单道漆膜过厚等。然而究其本质,漆膜中水分的挥发受阻才是问题的根源。可以从不同角度去避免这些问题,如尽可能地减少涂料配方中的含水量、开发水性高固体分涂料等。与此同时,施工方能否在不加或者尽可能少加稀释水的情况下,调整到合适的施工参数(如喷涂压力、喷嘴尺寸),以达到满意的施工性能。另外提高水的挥发速度,如控制温度、湿度、通风等以达到满意的结果。也可以采取其他技术,如当水的挥发受阻时,水可以参与到漆膜的固化反应中来,通过化学反应成为漆膜的一部分,这也将降低水分残留于漆膜而带来的弊病风险。
3.2 流挂
相比开裂,流挂虽不至于导致涂层防护性能丧失,但因其会导致膜厚不均匀,从而成为外观缺陷,影响重涂。流挂通常是由于过喷膜厚过高、高温高湿、喷涂雾化不良及涂料的抗流挂性不够等单一因素或组合因素引起的。可以通过适当降低成膜厚度来解决流挂问题,若设计的漆膜厚度较高,建议采用多道施工方式。水过度稀释导致的流挂,可以通过适当降低稀释比例解决,同时配合相关施工设备参数的调整以获得良好施工性能。不利的施工环境参数(如低温高湿环境)导致的流挂,可以通过改善环境参数解决。双组分水性环氧涂料(固体乳液型技术)超出适用期施工往往也会导致抗流挂性下降,所以必须保障施工是在规定的适用期内进行。
3.3 闪锈
水性涂料的闪锈问题是指新施工在钢结构表面的水性涂料,漆膜在干燥过程中出现的锈斑现象。闪锈的原因是水在漆膜中保留太久,导致水相与新鲜钢构表面接触过久从而引起闪锈。有可能发生这种情况的场合有:在极端低温高湿环境下施工、在无通风措施的封闭环境下施工以及涂料过度稀释导致漆膜中水含量过高。双组分水性防腐涂料在超出适用期情况下施工,很容易出现闪锈,其原因可能是由于适用期过后,自身已经充分交联的成膜树脂丧失或大大减弱了对基材表面的润湿、锚定及附着,导致水相更容易而更充分接触基材表面从而引起闪锈。某些不适当的施工方式也会容易导致闪锈,如:对局部微小面积破损见底的涂层进行修补时,直接用面漆修补,导致闪锈很快出现。这种修补方式在传统溶剂型体系里是常见的,且不会有太大问题,然而水性面漆在配方设计时由于和防腐底漆配套使用,则很少会考虑闪锈的问题,所以水性面漆若直接施工在钢构表面则很快会出现闪锈现象。
3.4 缩孔/针孔
缩孔和针孔从形成机理来看是2种完全不同的漆膜弊病,之所以把它们放在一起来分析,是因为彼此有一定的联系。比如,当解决针孔的方案使用不当时,会导致缩孔问题的出现,反之亦然。很明显的一个例子便是消泡剂的使用,使用得当可有效解决针孔问题且漆膜完好,使用不当,则容易导致缩孔。
水表面张力高,在搅拌过程中不溶性气体在外力作用下进入液体之中,并被液体相互隔离形成气泡。水性涂料配方中加入消泡剂。消泡剂吸附了一部分泡膜表面的表面活性剂,形成表面张力差,导致气泡破裂。表面活性剂表面张力低,有助于稳泡。涂料就是稳泡与破泡的统一。消泡剂是强疏水物质,为了提高消泡效果,就要增加用量,但用量过大不易分散,兑水稀释后容易形成缩孔和鱼眼。所以消泡过程是对立与统一的过程。消泡剂的品种和用量需要配合配方的其他组分(如乳液和颜填料)来定,分散润湿的平衡协调是解决问题的关键。
4 水性工业漆应用成功的关键
4.1 认识水的特性
涂料成膜的关键是水在漆膜中需要尽可能完全地挥发。如果没有按预定的速度挥发完全,就会带来各种缺陷,防腐效果下降。温度、湿度和通风是水的挥发至关重要的环境因素和必须控制的条件。
4.2 建立有可控功能的涂装环境
在涂装和固化干燥过程中可以对温度、湿度及通风的速度按涂料技术进行控制,如相对湿度不能超过80%、密闭空间需要进行强制通风,因此涉及建造新的涂装线和设备,或者对现有的涂装设备的改造。这样的投资是水性化过程中必不可少的。同时也要有设备和措施确保涂料的贮存及运输过程中的温度,一般要保持在5 ℃以上。
4.3 优异的涂料配方和稳定的生产工艺
涂料成膜后应不仅满足防护功能要求,而且应具有对涂装环境变化的容忍度。往往需要根据涂装施工环境参数来调整优化配方的干燥速度、抗流挂、膜厚、流平性和水的稀释量等参数。因此工业漆的水性化过程是需要涂料供应商和涂装厂家一同合作才能推进。
4.4 涂装工艺和过程的优化
涂料混合严格按照步骤执行。混合后的涂料须在混合使用期结束前完成施工,不能使用已经超过混合使用时间的涂料。严格控制喷涂膜厚,以避免高膜厚导致的涂层开裂和涂层起泡。喷涂设备管道在有施工过溶剂型涂料,或者有长时间的施工间断,需要使用指定的稀释剂或清水循环清洗以避免堵抢和交叉污染。
4.5 水性涂料的危废处理
水性工业涂料含有乳化剂、助溶剂(如醇醚系列等),涂装结束要进行设备的清洗,产生的废水需要进行处理或回收。清洗用水必须收集加以循环利用以减少废水处理的量。采用水性漆减少VOC的排放,但也必须对废漆渣和废水进行严格控制处理杜绝造成土地、水源的污染。
5 结 语
政策驱使下的水性防腐涂料似以星火燎原之势在铺开,然而工业防腐领域的水性化需要行业一起努力和探讨。发展过程中也必将经历各种失败案例的阵痛。原料涂料、涂装和设备企业必须一起合作和面对挑战,获得有效解决问题的方案和激发新的开发思路。在这个过程中能让涂料行业科学和客观地找到合适水性化的细分市场,这也正是中国水性防腐涂料发展所要走的路。目前水性防腐涂料在不断完善配方,防护性能方面的实验室数据已可以达到工业重防腐的性能要求。一些前沿的涂装企业在水性化应用施工方面也积累了经验和建立管控措施。优化的涂料配方,结合严格控制施工和干燥过程温度和湿度,科学分析实际施工中出现的各种问题,不断改进和解决出现的问题并预防再次发生,工业防腐涂料可在可控的涂装施工环境中实现水性化。