


自2017年4月1日开始,全国标准干货集装箱生产厂家的涂装生产线,由溶剂型涂料体系变更为水性涂料体系,从而开启了水性集装箱涂料大规模使用的元年。据不完全统计,2017年全年生产使用水性涂料的标准箱共计超过280万TEU,使用水性集装箱涂料约20万t,从而减少VOC排放约10万t。水性集装箱涂料的大规模推广,使整个工业涂料市场发生非常大的变化,水性化、高固含等环保涂料的应用得到了较大发展,带动工程机械、交通设备等行业向环保涂装大步迈进。
本文主要从水性集装箱涂料目前的技术路线、相关性能标准及施工应用等方面进行介绍。
1 水性集装箱涂料配套及目前技术路线
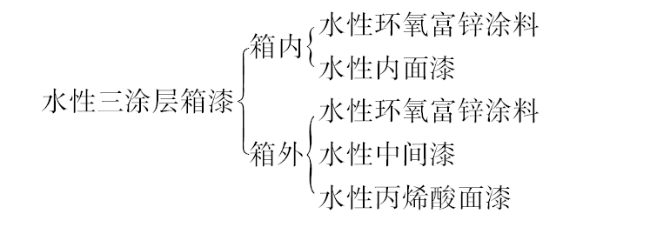
从图1可以看出,水性集装箱涂料配套体系主要包括水性环氧富锌涂料、水性内面漆、水性中间漆、水性丙烯酸面漆4个品种。
1.1 水性环氧富锌涂料
由于锌粉的存在,水性环氧富锌涂料可有效地对箱体进行阴极保护,延缓箱体腐蚀进度,防止因磕碰引起的漆膜脱落,因此该体系得到了箱东的一致认可。
水性环氧富锌涂料,主要成分包括环氧树脂、固化剂、锌粉及各种助剂,活泼金属锌粉可与水发生化学反应,因此在有锌粉存在的组分中,不可以含有水分,而环氧涂料中的环氧树脂和固化剂也不可以在一个组分中,因此设计配方时有2种思路。
(1)锌粉与环氧树脂在一个组分中,这种配方设计思路较接近于溶剂型环氧富锌涂料,主要的差异是其中的溶剂为可溶于水的醇醚类溶剂,环氧树脂也为可溶于水的树脂(乳液)。该体系因醇醚溶剂极性非常高,再加上锌粉密度非常大,防沉降和防流挂成为配方设计的核心因素。一般都会用多种类型的防沉助剂进行复配,如同时使用膨润土、气相二氧化硅、聚脲类等。而该体系的固化剂一般为含水的胺类固化剂,为保证防腐性能,其在水中的溶解性大小为重点考虑因素。
(2)锌粉与胺类固化剂在一个组分中,这种配方设计思路较溶剂型涂料的差异较大,因所用的胺类固化剂一般较少,因此锌粉可否被树脂充分包覆、如何降低后续施工时水与锌粉的反应速率成为配方的设计重点。该配方设计的优点为配方的VOC整体含量相对较低,如,可低于250 g/L。
因水性环氧富锌涂料是给箱体提供防腐的主要涂层,因此该产品的防腐性能、机械性能为配方设计要点,同时要重点兼顾施工性能。
1.2 水性内面漆
目前水性内面漆主要的配方体系有:水性环氧内面漆、水性丙烯酸环氧内面漆2种。
(1)水性环氧内面漆。该体系是原溶剂型体系内面漆水性化的方案,主要组分为水性环氧乳液、水性环氧固化剂、防锈填料、颜料、功能填料等组成。目前考虑到体系的稳定性,一般采用自乳化的环氧乳液,其对使用温度、搅拌力度等相对不敏感,但目前看来国内企业生产的树脂大部分有一定提升空间,一定提升空间,譬如国内公司大多直接采购乳化剂,而非自主研发,这样就受限于乳化剂品种、性能等,其合成的环氧乳液往往在稳定性方面有所欠缺,譬如高温、高剪切力等条件下易破乳,亦或者稳定性优良情况下,因大量乳化剂的使用,环氧漆膜耐腐蚀、耐水性等较差;水性固化剂方面,目前各家涂料供应商差别非常大,但从防腐角度考虑,水溶性非常优异、反应活性较低的固化剂不适合用于水性集装箱涂料内面漆。因亲水基团的引入,在同等条件下水性涂料防腐性能没有溶剂型的好,因此需要防锈填料进行补强,但防锈填料的选择需要重点考虑该填料在水相中的电离度、pH等参数。
(2)水性丙烯酸环氧内面漆。该体系一般选用特种丙烯酸树脂作为主体树脂,再引入液体环氧进行杂化。除此以外,为保证体系的防腐性能,防锈填料的补强作用需要特别重点考虑。另外,体系的初期耐水性也需要特殊技术进行加强。该配方体系的优势为成本相对较低,但考虑防腐的因素,目前占市场80%以上份额的主流涂料供应商,没有选择该体系。
1.3 水性中间漆
水性中间漆主要的配方体系有:水性环氧中间漆、水性丙烯环氧中间漆、水性丙烯酸中间漆3种。
水性环氧中间漆、水性丙烯酸环氧中间漆配方设计思路与水性内面漆类似。
水性丙烯酸中间漆的主体树脂为高相对分子质量的丙烯酸乳液,众所周知,丙烯酸乳液在防腐涂料中一般用于面漆,其本身的防腐性能较环氧乳液差距较大,为达到或等同于可交联的环氧乳液的防腐等级,丙烯酸中间漆的最重要的设计要点为提高防腐性能,防腐填料、防腐助剂等用量相对都较高。但因丙烯酸乳液与环氧乳液成本差异巨大,该配方体系的成本优势明显,但随着国产环氧乳液性能的提升,成本优势有降低的趋势。
1.4 丙烯酸面漆
水性丙烯酸面漆因丙烯酸乳液单体的不同,主要分为纯丙乳液、硅丙乳液和苯丙乳液。
水性丙烯酸面漆主要是赋予漆膜优良的外观、较高的耐候性及耐水性等性能。从上述3种乳液单体看,硅丙乳液的耐候性、耐水性及耐沾污性都优于其他2种乳液,但因硅烷等引入,成本较高;相对而言,纯丙乳液的性能和成本较均衡,目前应用最多;苯丙乳液耐候性稍差,但成本优势明显。
丙烯酸面漆除乳液组分外,颜料也是重要的组分之一。从环保角度看,目前使用的颜料都为无重金属的产品,但部分颜料稳定存在对pH有一定的要求,因此配方设计时需对各个颜料pH需求进行确认并处理。
丙烯酸面漆的初期耐水性为目前箱厂重点考虑的性能之一,在配方设计阶段,成膜助剂的选择、功能填料的使用等为重点考虑因素。
2 性能要求及相关标准
从集装箱涂料性能方面看,主要分长期漆膜性能和施工后验收规范2个方面。
2.1 长期漆膜性能
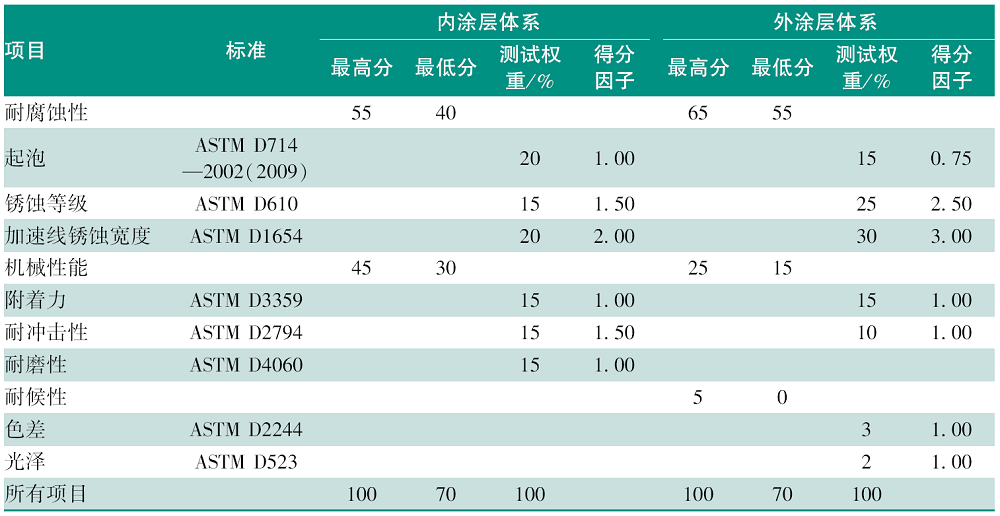
长期漆膜性能主要包括防腐性能、机械性能、耐候性3个方面。比较权威的测试标准为KTA实验室进行的IICL测试,该测试为集装箱的最终客户(箱东)重点关注的测试方法,同时为涂料供应商大批量进入集装箱行业的最基本的要求。另外中国集装箱协会(CCIA)组织制定的JH/T E08—2015《集装箱用水性涂料涂膜检验方法和验收标准》中对漆膜长期性能的要求主要参考借鉴IICL测试方法[2]。
因内外配套体系不同,测试流程方法也有差异,具体流程如图2所示。
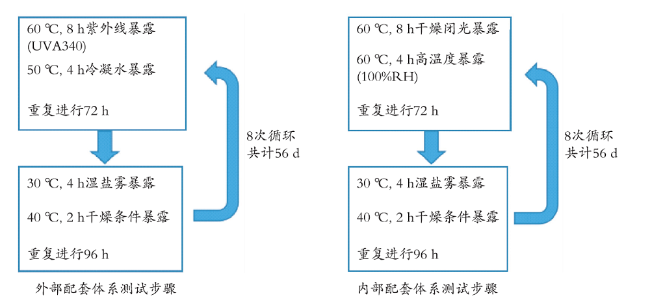


外部配套体系样板需要借助紫外老化仪及盐雾箱进行测试,内部配套体系样板仅需要盐雾箱进行测试,每一个测试周期为7 d,共需要8个测试周期,完成一个配套体系测试至少需要56 d。
表1 IICL测试方法及评价标准Tab.1 IICL test method and evaluation standards |
 |
2.2 漆膜验收标准及初期耐水性等要求规范
漆膜验收时主要对漆膜流挂状态、针孔/暗泡状态、颜色外观、露底情况等进行考察。集装箱协会组织编写的JH/T E08—2015对膜厚、附着力、外观等要求都进行了具体规范,为行业重点参考标准,另外部分箱东也有各自公司的具体验收标准,分别进行了内部控制指标的设置。本文仅介绍实际应用中遇到的重点项目。
2.2.1 针孔/暗泡
因为乳化剂等表面活性剂的影响,水性涂料更容易产生气泡,成膜后的表现即为针孔、暗泡;当针孔、暗泡严重到一定程度后,呈现蜂窝状,将严重影响涂层的防腐性能,特别是穿透性针孔极易产生点锈;为控制针孔、暗泡的产生,主要的处理方式包括提高涂料的破泡能力、提高涂料气泡的逸出能力、提高涂料雾化性能、提高涂料基材润湿性能等,但这些方式主要是依靠添加助剂来实现,从而使涂料的成本有较大提高。
2.2.2 初期耐水性
主要包括箱外初期耐水性和箱内泼水实验2个方面。其中箱外初期耐水性主要针对集装箱下线后天气持续下雨的情况,对漆膜的干燥性、初期交联密度、漆膜水溶性物质含量等提出较高要求;箱内泼水实验,考察的是箱内是否有露底情况、是否有穿透性针孔及漆膜初期干燥性能。
3 施工工艺介绍
“三分涂料,七分施工”,没有良好施工性的水性涂料,即使防腐性能非常优异也不会被市场所接收,对水性集装箱涂料来说,尤为如此。
溶剂型集装箱涂料转为水性集装箱涂料,最大的变化为:三喷一烘变为三喷三烘,同时由于水性涂料对施工的温度、湿度、风速等要求都较高,因此整体喷涂线的布局变化较大。典型的涂装线布局(有时可根据实际情况调整涂装工位顺序)是:车间打砂、底漆涂装和烘烤→(成型、部装、总装)→(二次打砂、除油)→预热和预涂底漆→水性环氧富锌底漆涂装→底漆流平→底漆烘房→冷却→中间漆和内面漆涂装→流平→中间漆烘房→冷却→面漆涂装→冷却→线上修补→面漆烘房→冷却→(木地板铺放和完工工位)→底架漆涂装→流平→底架漆烘干→冷却→完工检查。
各个工位容易遇到的问题如下。
3.1 预热和冷却工位
主要是为了在喷涂前保证箱体温度不可以太高或太低,如超过40 ℃喷涂,极易发生粗糙等问题,如低于15 ℃,又极易发生流挂等问题。
3.2 流平工位
可以使涂装后的湿膜部分水分挥发,避免直接进入烘房高温加热。因此为保证部分水分的挥发,该工位需要保证一定的风速和温度,风速和温度过低或过高都极易产生气泡、针孔、流挂等漆病。
3.3 烘房工位
烘房温度最好为梯度升高模式,最优的方式为设置低、高温烘房,避免刚施工完水性涂料直接进入高温烘房,出现漆膜被烤焦、内部产生蜂窝状针孔等漆病;同时建议烘房中出风口平行于箱体侧表面,避免直吹侧板引起局部过热和过快的干燥。
3.4 涂装工位
因水性涂料雾化没有溶剂型涂料好,因此需要选择小口径枪嘴,喷涂压力需要适当提高,同时喷涂枪距控制在35 cm以上,否则漆膜极易产生针孔、暗泡等漆病,从而对防腐产生负面影响。
4 目前水性集装箱涂料存在的主要问题
4.1 原材料供应的问题
树脂、助剂等高附加值的原材料主要是由国外大公司供应,这是因为国际大公司在水性涂料技术方面有几十年的技术积累,都有一定应用经验,但这也给国内各个技术型企业提供了一个“天高任鸟飞”的市场环境。
4.2 能耗高的问题
与原溶剂型体系的三喷一烘及快干稀释剂使用相比,水性体系只能通过外部加热耗能的方式调节温湿度。但随着国家清洁能源的进一步推广,低VOC排放的水性涂料应用前景更加广阔。
4.3 水处理的问题
因为水性涂料含有一定量的水溶性物质,因此水性喷涂工艺的废水比溶剂型工艺的废水更难处理。但相对来说,集装箱涂料涂装集中度非常高,可以对污水进行集中处理。
4.4 漆病的控制问题
因水性涂料对温度、湿度、枪嘴磨损程度等都比较敏感,随着气温的变化若没有及时调整调漆工序,极易发生粗糙和流挂现象。但目前来看,主流的水性集装箱涂料供应商都摸索出了一套现场控制的手段,可对相关问题进行预测,防止发生批量问题,造成较大损失。
5 结 语
目前水性集装箱涂料的大规模使用,为工业涂料水性化大规模应用开了先河,随着涂料研发工程师技术知识的逐渐积累、原材料技术性能的拓展、涂装工艺的进一步完善,水性工业涂料将进一步走向成熟,从而为涂料行业绿色化做出巨大贡献。