


为了降低能源消耗和VOC排放,目前国内越来越多的主机厂推广使用了新的水性免中涂工艺,工艺条件的更改对材料性能也提出了新的要求[1]。2010年起,我们开始推广水性免中涂工艺,将越来越多的溶剂型色漆开发为水性色漆;同时考虑到目前市场上对白色车型的需求,在已有水性双组分白色面漆、水性单组分白色面漆的基础上,近期又开发引入了水性高固体分白色面漆,这种高固体分涂料可以有效降低单车涂料耗量,减少VOC排放,在保护环境方面作出了重要贡献。
1 实验部分
1.1 原料与设备
HDG热镀锌钢板(100 mm×200 mm×0.7 mm):上海宝山钢铁股份有限公司;双组分环氧电泳漆、水性单组分白色面漆:巴斯夫上海涂料有限公司;水性高固体分白色面漆:PPG涂料(天津)有限公司;水性双组分白色面漆、双组分清漆:艾仕得涂料系统(长春)有限公司。
湿热箱:K300,Liebisch;气候试验箱:WK3-600/70,Weiss;石击仪:VDA508,Erischen;多角度色差仪(MAC7031)、桔皮仪(4840):BYK;色漆在线喷涂设备:EcoBell 2, Duerr。
1.2 实验样板的制备
前期实验室开发过程中,将水性高固体分白色面漆的干膜性能与已有的水性双组分白色面漆及水性单组分白色面漆作了性能对比实验。实验板结构为:预处理+电泳(17~23 μm)+水性白色面漆(30~35 μm)+双组分清漆(40~45 μm)。
1.3 测试与表征
色漆材料在认可过程中,干膜性能对比试验根据我公司材料标准,主要考核4种环境条件下涂料的耐石击性,评价车身色漆材料在实际应用过程中耐石子冲击能力,试验方法主要参照标准PV3.14.7。
实验内容包含4种环境条件:(1)室温条件;(2)湿热条件,参照DIN EN ISO 6270-2∶2005要求,温度40 ℃、相对湿度98%,放置240 h;(3)高低温交变条件, 23 ℃(60 min)→80 ℃(240 min)→-40 ℃(240 min)→23 ℃(60 min),循环10次;(4)低温实验,-20 ℃存放24 h后直接进行石子冲击试验。
在线调试应用成功后,色差测量参考标准VW50195,与颜色相应标准对比。
2 结果与讨论
2.1 水性高固体分白色面漆的实验室性能研究
2.1.1 基本特点
近几年市场上白色车型占有率明显提高,在本公司白色装车率已高达70%。为了更进一步降低材料成本,使用更环保的涂料,在已有的水性双组分白色面漆和水性单组分白色面漆基础上引入水性高固体分白色面漆,该材料的基本特点是高固含、低VOC,可有效降低单车耗量,减少VOC处理成本。表1对比了水性高固体分白色面漆以及已有的水性双组分白色面漆和水性单组分白色面漆的基本参数。
表1 3种水性白色面漆基本参数性能对比Table 1 The comparison of the basic properties of three waterborne white topcoat |
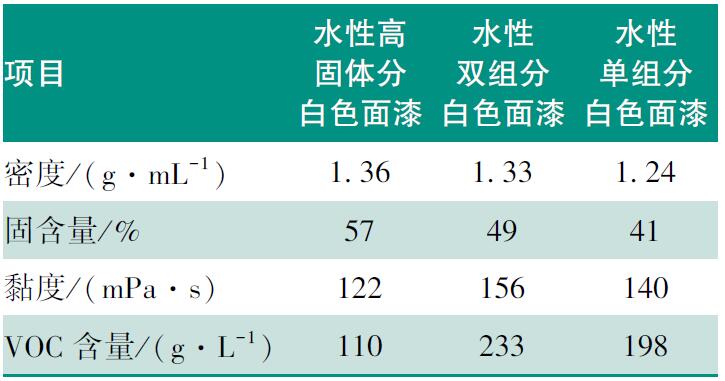 |
由表1可知,水性高固体分白色面漆固含量远高于其他同类产品,可以有效降低单车涂料耗量,节约单车材料成本,同时其VOC含量比水性双组分白色面漆降低约52%,节约了VOC处理成本,更有利于环境保护。
2.1.2 基本耐石击性
水性高固体分白色面漆在配方上仍属于单组分色漆,兼具单组分水性涂料的所有特点,成膜主要依靠氨基功能树脂交联,与双组分涂料表现的性能差异主要由主体树脂引起的,交联成膜后机械性能优异。而此前开发的水性双组分白色面漆则需使用异氰酸酯作为固化剂,在交联过程中除了羟基与异氰酸根的基本反应外,少量的异氰酸根与水还会发生副反应,最终生成脲类化合物[2],可以在一定程度上提高成膜物质的聚合度,提高漆膜性能,成膜后具有优良的耐候性、耐冲击性和耐磨性。
实验中主要对比了3种水性白色面漆的耐石击性,结果见表2。
表2 水性白色面漆耐石击性实验结果对比Table 2 The comparison of stone-chip resistance of three waterborne white topcoat |
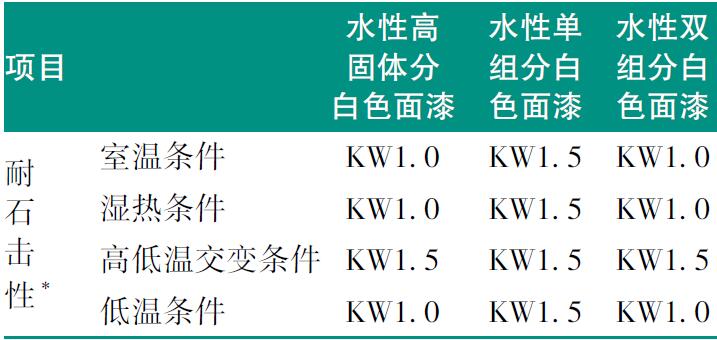 |
注:*—根据标准PV3.14.7规定,KW1.0表示石击影响区域1.0%;KW1.5表示石击影响区域2.5%。 |
由表2可以看出,水性高固体分白色面漆的耐石击性完全满足本公司质量标准要求(石击性能值KW≤1.5),与水性双组分、单组分白色面漆相比,实验结果表现优异。
2.2 水性高固体分白色面漆的在线应用情况
2.2.1 喷涂参数
从2017年5月起,水性高固体分白色面漆开始在线调试,在此之前该条线使用的是水性双组分白色面漆。从涂料性能及施工窗口来说,水性高固体分白色面漆替代水性双组分白色面漆,是一个比较困难的切换过程。配方上限制了该涂料对施工环境的容忍度不及双组分涂料,同时外观上要做到与双组分涂料一致或更好,对水性高固体分白色面漆的现场调试工作而言相当具有挑战性,但是基于其高固体分的特点,在线应用时可一定程度上降低喷涂流量,节约单车涂料用量。表3列出了2种涂料的施工设备参数对比。
表3 水性白色面漆喷涂设备参数对比Table 3 Spraying parameters of two waterborne white topcoat |
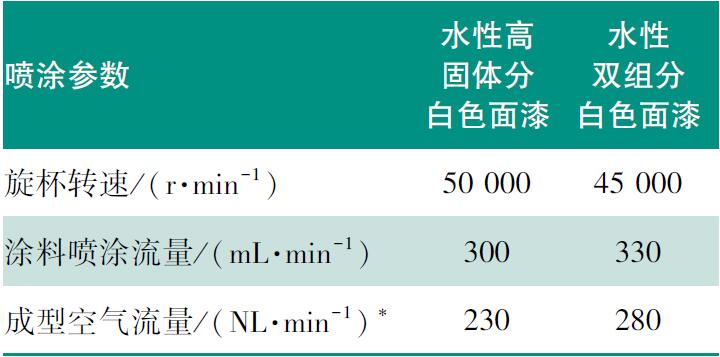 |
注:*—1个标准大气压下的空气流量。 |
表4 水性白色面漆喷涂流量对比Table 4 Spraying volume comparison of two waterborne white topcoat |
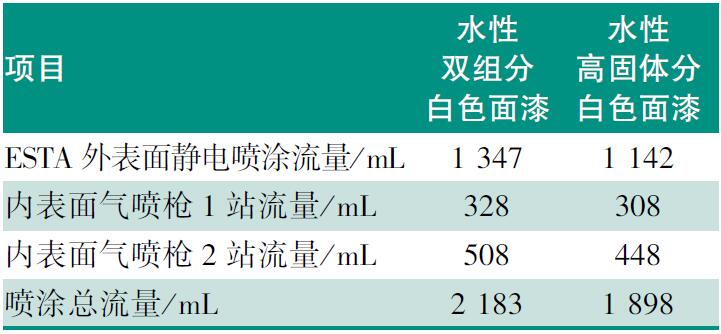 |
从表4初步可以算出,在同一车型上,水性高固体分白色面漆单车涂料消耗量比水性双组分白色面漆可降低约13%。
2.2.2 色差
水性高固体分白色面漆在现场调试通过后,色差数据表现良好,如表5所示,其△L*、△a*、△b*值均在0位附近,△E值几乎都低于0.5。
表5 水性高固体分白色面漆在线调试色差数据Table 5 The color difference of high solid content white topcoat |
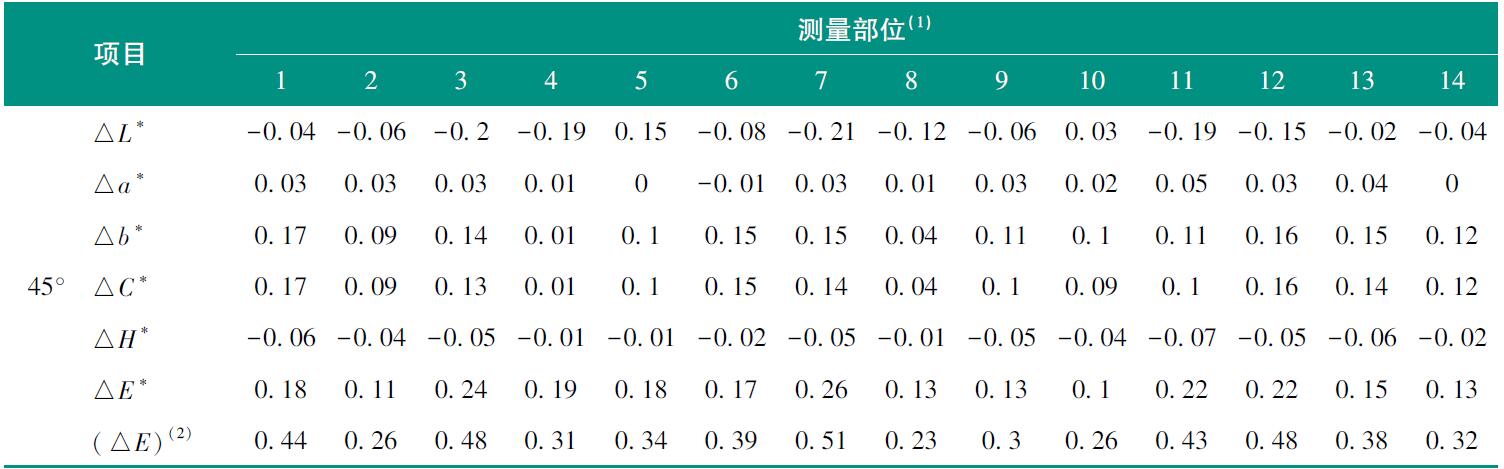 |
注:(1)—1—左前叶;2—左前门;3—左后门;4—左后叶;5—左D柱;6—左后尾;7—右D柱;8—右后叶;9—右后门;10—右前门;11—右前叶;12—前盖;13—车顶;14—后盖。(2)—容差计算值。 |
2.2.3 外观
水性免中涂工艺色漆外观对板材粗糙度敏感度较高,现场调试过程中发现,水性高固体分白色面漆对板材遮盖力很好。本研究将水性高固体分白色面漆与水性双组分白色面漆在同一车型上的长短波数据进行了对比,如表6所示,分别选取了前盖、左右门3个部位。
表6 2种水性白色面漆应用于车型A和车型B时的车身外观数据Table 6 Appearance comparison of two waterborne topcoats in different type of car body |
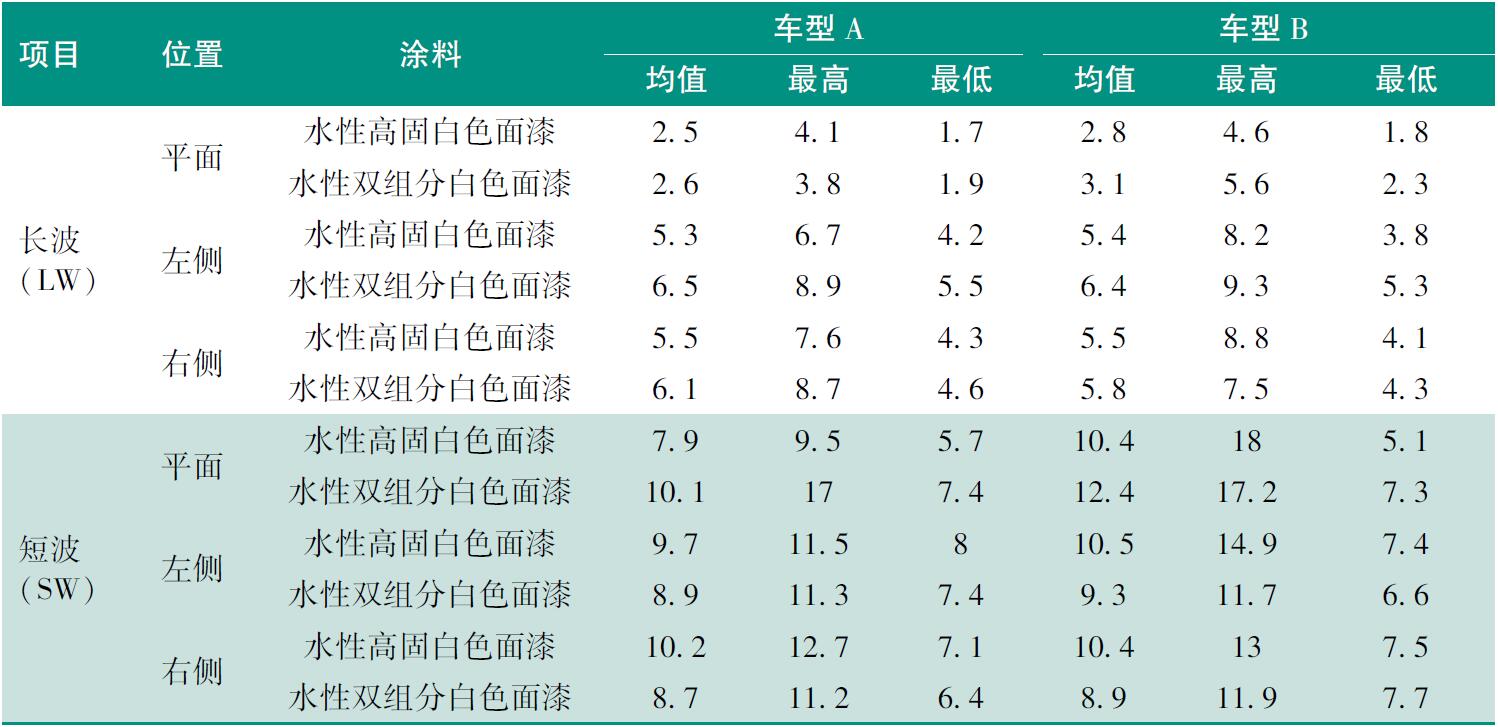 |
从表6可以看出,水性高固体分白色面漆的应用外观处于较好水平,立面长短波比例良好。根据集团标准规定,平面长波LW小于5,平面短波SW控制在10~25范围内,立面长波LW小于13,立面短波SW控制在10~30范围内。从白色面漆现场调试数据可以看出,水性高固体分白色面漆应用外观与水性双组分白色面漆表现较为接近,符合质量标准要求。
2.2.4 缺陷处理
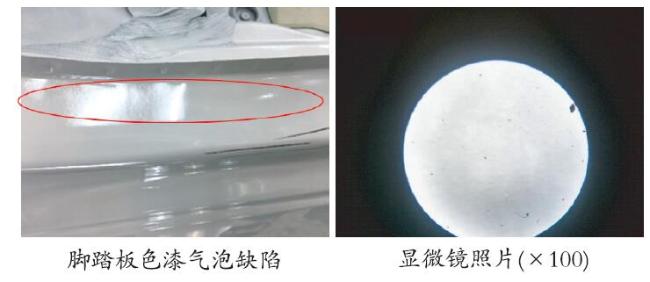
在现场应用调试过程中,水性高固体分白色面漆车身前后踏脚板部位出现了气泡问题,如图1所示。在显微镜下可以看出,该缺陷由两部分组成,一部分是烘烤过程中底部色漆气泡鼓出形成,另一部分则是表面颗粒凸起物组成。
(1)原因分析
由于A车型在设计时车身内腔座椅轨道焊接面有一条PVC密封胶。根据材料应用标准要求,PVC预凝胶所需烘烤温度较高,为了使内部这段PVC完成预凝胶,从炉温跟踪曲线(图2)可以看出,需要设置较高的喷房温度以完成预凝胶,而在此过程中大部分车身温度均高于140 ℃。
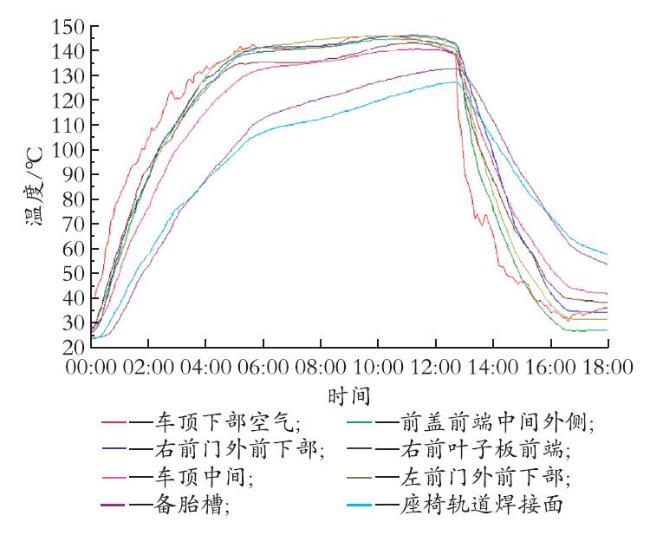
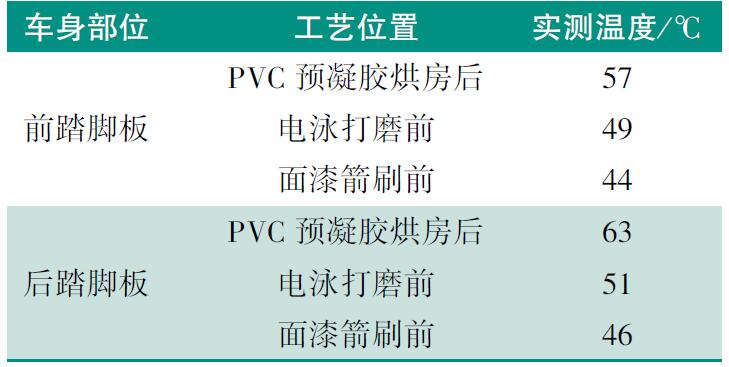
同时,由于夏季气候炎热,车间环境温度较高,现场强冷处理无法有效降低车身温度。当产品车到达面漆喷涂工艺段时,车身温度仍然偏高,表7中列出了正常工艺链速条件下前后踏脚板温度。
表7 车身在线温度记录表Table 7 Online car body temperature record |
 |
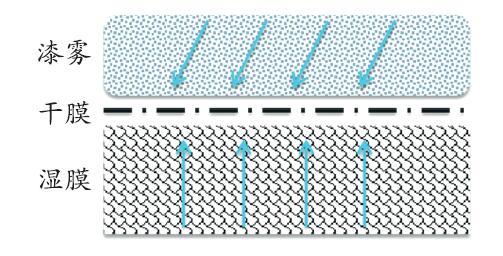
水性高固体分白色面漆固含量高达57%,VOC含量低,使得该涂料在现场应用过程中对施工环境较敏感,受温度影响较大。现场车身在喷涂水性高固体分白色面漆时,涂层表面会迅速形成一层干膜,导致“三明治效应”(如图3)发生。原因可能是:①上层受喷枪喷涂漆雾的干扰,内部空气喷枪喷涂过程产生的漆雾与这层干膜不能相容,烘烤后收缩形成颗粒物;②下层受内部溶剂挥发影响,色漆湿膜部分的溶剂在烘烤时从干膜中鼓出,破坏漆膜平整。最后出现表面有颗粒、底部气泡鼓出涂层表面破坏的“色漆气泡缺陷”。


(2)解决方法
通过分析缺陷产生的原因可以发现,色漆气泡的产生一方面是工艺条件所致,另一方面则是因为表面涂料干燥太快。在现场工艺条件不能调整的情况下,为了解决这个缺陷问题,从材料优化和喷涂参数优化两方面采取了措施:
①材料优化——降低高温条件下涂层表面的干燥速度,使内部溶剂能更有效地挥发出来;调整涂料配方内高低沸点溶剂比例,使溶剂尽可能挥发出来;提高漆雾与漆膜的相容性。
②喷涂参数优化——提高喷涂流量,降低雾化空气量,提高漆膜流平性;提高喷涂膜厚,使漆膜在较高温度条件下更加湿润。
3 结 语
与传统水性白色面漆相比,水性高固体分白色面漆具有高固含、低VOC等特点,在环保、节约材料等方面具有较大的优势。该面漆从开发到在线成功应用,为以后高固体分涂料的广泛开发奠定了坚实的基础,具有深远意义。