


水性色浆是以水为分散介质, 通过分散、研磨等加工过程,把颜料粒子稳定分散在水中制成的颜料分散体,一般由颜料、分散剂、润湿剂、消泡剂及分散介质(水及助溶剂)等组成[1]。制备水性色浆的过程是将聚集态的颜料在水中进行解絮凝成微小颗粒,分散剂吸附包覆在颗粒表面,从而阻止颜料颗粒再次团聚的过程。所用的分散剂一般是含有颜料亲和基团的聚合物,分子中包含极性和非极性链段,这些分散剂在水相中会表现出一定的表面活性,所以可以看作是表面活性剂,其非极性基团指向空气或者非水相。研磨过程中,在机械力的作用下,气体也会被“分散”在水相中,加之分散剂作为表面活性剂将这些气泡的气液表面张力降低,便可以将气体稳定地锁在液相之中,形成稳定的泡沫。
在很多情况下,泡沫的存在是有害的,如引起物料溢出而引起损失、环境和安全隐患、生产效率下降等。就水性色浆制备过程中可能随着研磨的进行引起体积膨胀甚至造成色浆溢出,同时由于作用体积增大,导致研磨介质活动空间增大,研磨效率下降,可能导致色浆细度不达标,传质变差等生产隐患,因此有必要及时消除研磨过程中的泡沫,以提高研磨介质与颜料颗粒的接触面积从而提高剪切效能[2],缩短研磨时间,更好地促进颜料对分散剂的吸附,以便获得更低的色浆细度和色浆稳定性。本文通过实验寻找适用于不同颜料的色浆制备过程的消泡剂,为水性颜料分散过程提供控泡解决方案。
1 实验部分
1.1 主要原料及设备
分散剂DS-194H(有效含量40%)、分散剂DS-195L(有效含量40%)、分散剂DS-192L、消泡剂DF-220S、消泡剂Foamic-024、消泡剂Foamic-021、消泡剂Foamic-028:天津赛菲化学科技发展有限公司;分散剂TEGO-760W、分散剂TEGO-755W、消泡剂FOAMEX 810:迪高助剂;分散剂BYK-190、分散剂BYK-2012、消泡剂BYK-011:毕克化学;Dispersogen PL 30:科莱恩;高色素碳黑颜料FW-200:欧力隆;氧化铁红颜料:朗盛;钛白粉颜料:龙蟒。
JSF-550型分散多用机:上海御盛机电设备有限公司;锆珠(粒径0.8~1.5 mm,比表面积2.5 m2/g):圣戈班集团西普公司;法兰式钢化玻璃反应釜:南通普瑞科技仪器有限公司;刮板细度计:天津永利试验机厂。
1.2 实验过程
1.2.1 实验装置改造
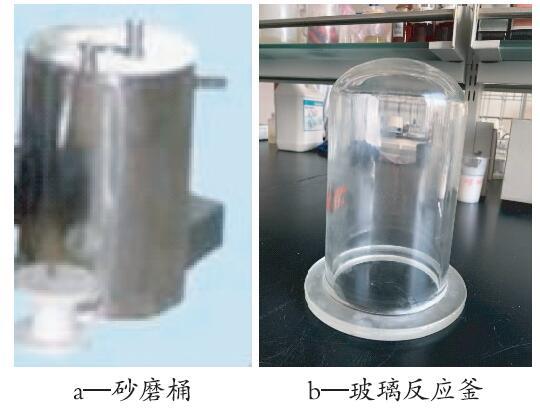
1.2.2 实验过程
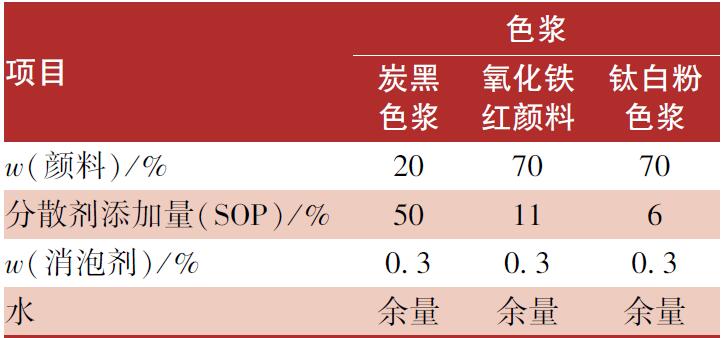
根据表1配方,将计量的水、分散剂和消泡剂加入到玻璃反应釜中,混合均匀后将计量的颜料加入反应釜中,然后称取定量的研磨介质锆珠500 g加入反应釜中(完全润湿后体积在560~630 mL),于3 000 r/min研磨120 min,如遇液面高度升至玻璃反应釜法兰处时应立即停止研磨过程;实验过程中不断观察液面高度并计算单位体积研磨面积,取样用刮板细度计检测色浆的细度,观察反应釜中色浆的黏稠程度。
表1 色浆实验配方Table 1 Color slurry experimental formula |
 |
1.3 评价方法
1.3.1 单位体积研磨面积
单位体积研磨面积指研磨介质的总表面积与工作液体积的比值,可由式(1)计算。
式中:SV—单位体积研磨面积;m—研磨介质的质量;S—研磨介质比表面积;V—包含研磨介质的工作液总体积。
SV越小说明体系中所含气体越多,研磨效率越低。
1.3.2 研磨过程可持续时间
研磨过程可持续时间指反应釜内液面上升到法兰处需要的时间,时间越短说明研磨过程起泡越严重。
1.3.3 色浆细度
使用刮板细度计读出的细度,数值越小说明色浆细度越小。
1.3.4 目测黏度
目测玻璃反应釜内液体的流动状态,流动性越好说明目测黏度越小。
2 结果与讨论
2.1 消泡剂作用原理[3]
消泡剂的作用包括脱泡、破泡2个过程。本实验所使用的消泡剂均为非硅、非油类或不含脂类消泡剂,其作用原理是利用表面张力差异进行消泡。对于处于液体内部的气泡,其脱泡原理如图2所示,拉普拉斯方程如式(2)所示:
式中:P—气泡内压力;δ—气泡表面张力;r—气泡半径;η—液体黏度。
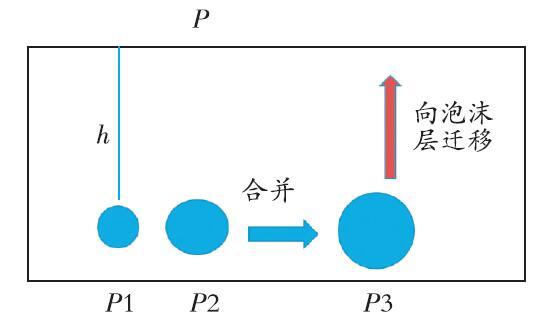
如图2所示,不考虑黏度影响的情况下,液体内部2个不同大小的气泡将会产生不同的气泡内压,由于P1>P2,会导致小气泡并入大气泡形成更大的气泡,由于浮力的作用大气泡将向上层迁移,体积会逐步变大,上升速度因此加快并从液体内部逃逸,此过程即为脱泡。但是如果液体体系内部形成的泡沫大小相等,即P1≈P2,则很难发生气泡合并,脱泡过程难以进行,气体将停留在液体内部引起体积快速增长。而造成气泡半径均匀的一个重要因素是分散剂或乳化剂的作用。消泡剂恰恰是利用表面张力进行消泡,相对于分散剂和乳化剂而言,消泡剂有不同的迁移能力,且消泡剂的量较少,这样体系内部的气泡获得消泡剂或分散剂的机会并不完全相同,导致部分气泡表面有更多的消泡剂分子,所以就有不同的表面张力,于是这部分气泡的大小就会与其他气泡形成差异,从而引发脱泡过程,抑制液体体积的增长。
对于在表面的气泡的破泡原理如图3所示。其中,红色和白色为分子消泡剂。
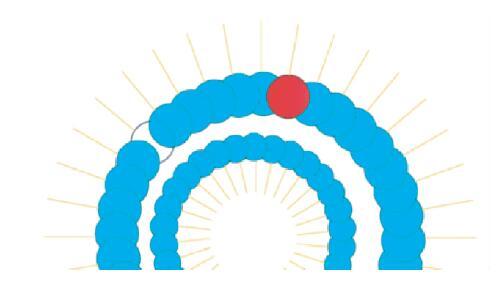


消泡剂对气泡内外表面的构造改变,将会改变气泡膜的表面张力,引起表面液体流动并出现薄弱环节,在重力排液作用下液膜被拉破,从而将气体从气泡中释放实现破泡。
2.2 不加消泡剂时色浆的研磨状态
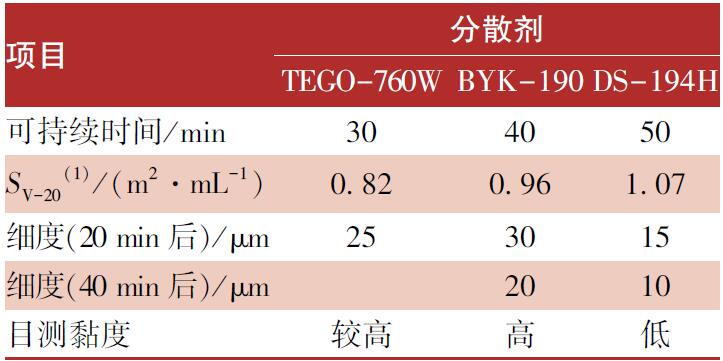
在没有采取控泡措施的情况下,空气会很快分散到反应釜的液相中而引起液面快速上升。各体系的分散过程的表征结果见表2~4。
表2 炭黑色浆Table 2 Carbon black pulp |
 |
注:(1)—SV-20指研磨20 min时的SV,下同。 |
表3 氧化铁色浆Table 3 Iron oxide color paste |
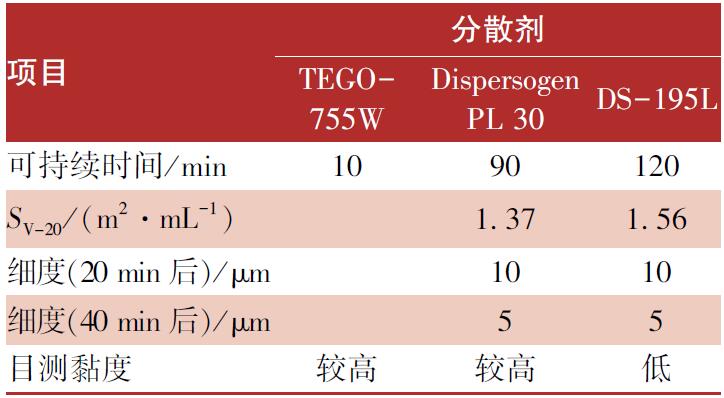 |
表4 钛白粉色浆Table 4 Titanium white pigment paste |
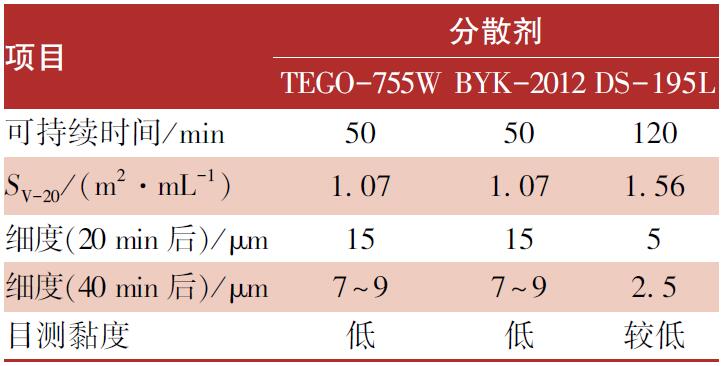 |
空气混入制备体系中势必会对颜料和研磨介质进行体积稀释。由于研磨介质的总表面积已经恒定,当发生体积稀释时SV会变小,有效研磨面积降低,研磨效率会明显下降。同时颜料颗粒也被空气进行了体积稀释,同研磨介质接触的机会大大减少,也会导致研磨效果降低。
从表2~4可以发现,在炭黑分散过程中,泡沫的存在对研磨面积SV-20的影响较大,同时影响研磨后的细度和研磨过程的可操作时间,TEGO-760W的起泡较为严重;在氧化铁分散过程中TEGO-755W也表现出严重的起泡行为,在钛白粉分散时TEGO-755W和BYK-2012都表现出严重的起泡行为。实验以TEGO-760W、TEGO-755W及BYK-2012为参照分散剂进行泡沫控制实验。
2.3 不同消泡剂的控泡效果
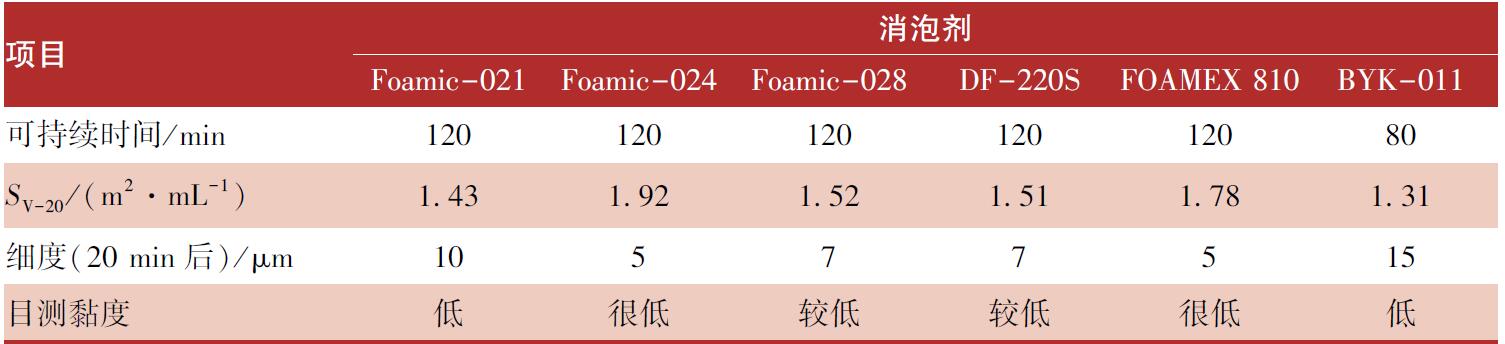
消泡剂引入到研磨体系中后,将会及时脱出混入的空气,防止形成稳定的泡沫,减少液面的上升,液相体积变化较小,所以对SV的保持较好,具有较高的研磨效率。实验考察了加入消泡剂后各色浆的消泡效果,如表5~7所示。
表5 炭黑色浆Table 5 Carbon black paste |
 |
注:分散剂选择TEGO-760W。 |
表6 氧化铁红色浆Table 6 Iron oxide color paste |
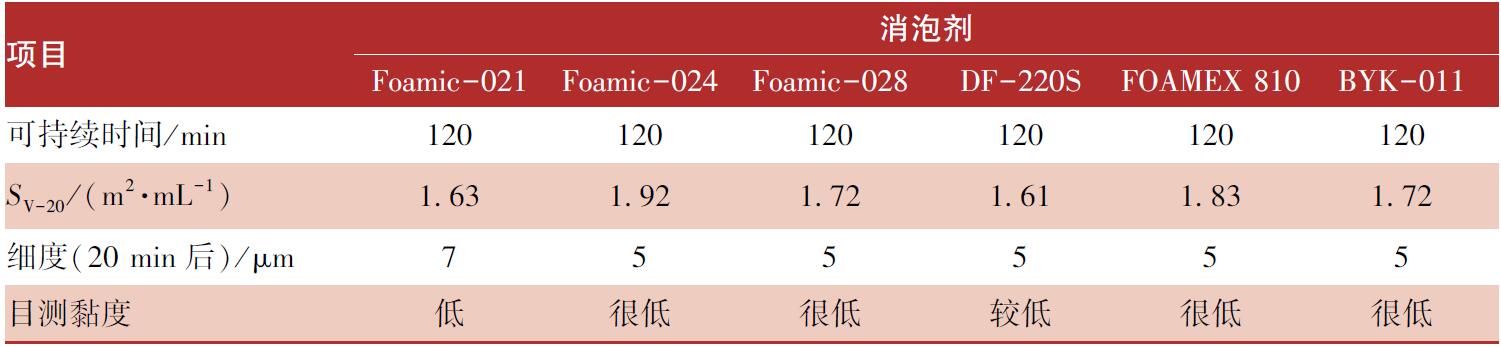 |
注:分散剂选择TEGO-755W。 |
表7 钛白粉色浆Table 7 Titanium white pigment paste |
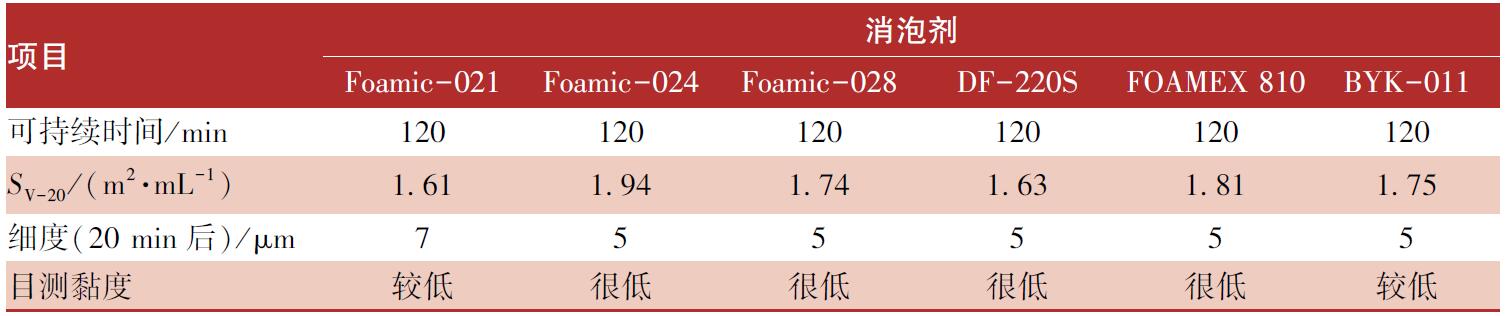 |
注:分散剂选择BYK-2012。 |
从表5~7可以发现,加入消泡剂后原来难以研磨的分散炭黑体系、铁红体系、钛白粉体系均可以明显延长研磨操作时间,而且仅需20 min便可以得到较好的色浆细度,大大提高了研磨效率和研磨效果。在TEGO-760W分散炭黑体系中,Foamic-024与FOAMEX 810性能更加突出,所制备的色浆黏度很低。在 TEGO-755W分散氧化铁红体系中,Foamic-024、Foamic-028、FOAMEX 810、BYK-011性能更加突出,所得色浆黏度很低。而在BYK-2012分散钛白粉体系中,体系泡沫比较容易消除,很容易提高研磨效率。
综合实验结果可以发现,消泡剂Foamic-024、Foamic-028和FOAMEX 810更加适用于水性色浆制备过程,均可提高研磨过程的生产效率,实现更好的生产结果。
3 结 语
通过对实验室高速分散机进行改造,建立了一种可以测量研磨过程中泡沫发展过程的评价实验方案。通过评估砂磨过程中单位体积研磨面积变化来评估泡沫对砂磨过程的影响,并从液体表面张力的角度论述了控泡剂对色浆内部的脱泡、表面消泡的原理,结果表明,消泡剂引入色浆研磨体系,大大改善了分散过程的效率和效果。