


飞速发展的现代工业对材料的要求越来越高,不仅要求其具备较好的物理机械性能,还要承受各种复杂工作条件的外界侵蚀。如航空发动机涡轮叶片,其进口温度常达数千开尔文,长时间处于高温环境下工作,再加上冷热剧变、腐蚀性粒子流等因素的作用,材料表面易出现开裂、脱落等物理缺陷,进而引起部件失效。单纯的金属材料很难同时满足上述要求,因此学术界围绕解决金属材料高温力学性能和物理机械性能之间的矛盾展开了一系列研究与探索,包括高温合金、表面变形强化、热防护涂层技术等,其中尤以热防护涂层技术最受关注[1,2,3,4]。
高温熔烧法也称热化学反应法,是制备热防护涂层的主要方法之一,其主要工艺特点是利用无机粘结剂将耐高温性较好的陶瓷骨料(如ZrO2、Al2O3、SiC等)以适当的比例混合,调制料浆,然后采用刷涂或喷涂的方式将料浆涂覆在金属基体表面,在高温烧结过程中陶瓷骨料与无机粘结剂或陶瓷骨料与金属基体之间发生反应,生成新的陶瓷过渡相,以对基体实施保护。该方法因制备工艺简便、成本低廉、不受场地限制和涂层厚度可控等优势逐渐成为研究的热点[5,6,7]。目前关于高温熔烧法制备热防护涂层的研究主要集中于单一陶瓷骨料的性能研究,对于不同类型陶瓷骨料的相互配比的研究尚少有报道。实际应用过程中,陶瓷涂层不仅要承受较高温度,同时还要求与基体保持良好的结合性能[8,9,10,11,12],为达到这一探索目标,本课题以硅酸盐溶液作基料,选取金属Al粉、SiC、TiO2、玻璃料4种不同类型的陶瓷骨料,采用高温熔烧法在304不锈钢基体表面制备了硅酸盐基陶瓷涂层,主要研究了熔烧温度对涂层的影响,为进一步提高陶瓷涂层的综合性能提供理论指导。
1 实验部分
1.1 实验材料
硅酸钠(模数3.0)、硅酸钾(模数3.2)、氟硅酸钠(Na2SiF6):分析纯,天津市致远化学试剂有限公司;碳化硅(20~40 μm):上海允复纳米科技有限公司;Al粉(800目)、TiO2(1 200目)、玻璃料(800目):化学纯,廊坊蓝科化工有限公司;醇酯十二成膜助剂、KOS110型分散剂、Synde-136型消泡剂、OP-10非离子乳化剂:分析纯,广州市润宏化工有限公司;304不锈钢板(20 mm×20 mm×1.5 mm):市售,经砂纸打磨、乙醇浸洗、超声波清洗后烘干备用。
1.2 涂层制备
根据前期基础研究,设定涂料体系的配方如表1所示。
表1 涂料体系配方Table 1 Formula of coating system |
| 组分 | w/% |
|---|---|
| 基料 | 55 |
| Al粉 | 10 |
| SiC | 6 |
| TiO2 | 6 |
| 玻璃料 | 4 |
| Na2SiF6 | 2 |
| 助剂 | 0.5 |
| 去离子水 | 补足余量 |
称取表中对应含量的陶瓷骨料,混合球磨2 h(球料比1∶1,转速600 r/min),烘干后备用; 配制Na2SiO3与K2SiO3固含量比为1∶2的混合型硅酸盐溶液(质量分数36%)作为基料,分别添加陶瓷骨料、固化剂(Na2SiF6)、助剂体系(分散剂、消泡剂、成膜助剂、OP-10非离子乳化剂)和去离子水,得到硅酸盐-陶瓷浆料,将浆料体系置于砂磨分散机高速分散(1 800 r/min)2 h,得到混合均匀的涂料体系。利用高压喷枪将涂料喷涂在烘干备用的304不锈钢板表面,喷涂工艺参数见表2,初步得到液相的涂层。待液相涂层在室温条件下阴干后,置于箱式电阻炉内,以20 ℃/min的升温速率加热至指定温度,高温熔烧120 min,然后随炉冷却至室温,即得到固化成型的金属基体涂层试样。液相涂层阴干后,用涂层测厚仪测量涂层厚度,控制其厚度保持在120~135 μm。
表2 喷涂工艺参数Table 2 Parameter of spraying process |
| 项目 | 工艺参数 |
|---|---|
| 空压/Mpa | 1.2 |
| 喷涂距离/mm | 300 |
| 喷涂角度/(°) | 45 |
1.3 性能测试
1.3.1 微观形貌表征
使用日立公司S-3700N型扫描电子显微镜(SEM)对涂层试样的表面形貌进行观察,分析其表面缺陷和变化情况;并用其附带的能谱分析仪(EDS)对涂层表面的元素类型和原子含量进行测定与分析。
1.3.2 热重(TG)分析
待涂层在室温下阴干后,用刮刀攫取微量的涂层试样粉末(8~12 mg),在氮气氛围下灼烧,升温速率10 ℃/min,温度范围:室温~1 000 ℃,分析涂层样品熔烧过程中的质量变化情况。
1.3.3 相结构分析
使用岛津公司6100型X射线衍射仪(XRD)对样品进行检测,设置扫描速度为2 (°)/min,步长0.02(°)/s,扫描范围10°~80°,分析涂层高温熔烧后的晶相变化情况。
1.3.4 结合强度测试
根据GB/T 8641—1988,用FM1000固态薄膜胶粘结涂层试样,使用中路昌试验机制造有限公司WAW-2000D材料拉伸试验机在涂层样板两端加载,加载速率1 mm/min,以涂层与不锈钢基体脱落时的载荷除以样板横截面积的结果为结合强度数量值。
2 结果与讨论
2.1 涂层的物相分析
根据前期基础性研究实验,设定熔烧温度分别为700 ℃、900 ℃、1 100 ℃,对不同温度熔烧固化后的涂层进行物相表征,其结果如图1所示。
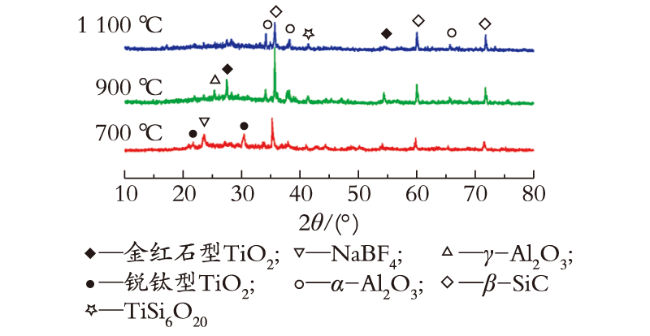
由图1可以看出,涂层在700 ℃熔烧后,金属Al粉、TiO2、玻璃料等陶瓷骨料与硅酸盐基料(Na2SiO3)高温混合烧结,有新的晶相NaBF4生成,TiO2主要以锐钛相的形式存在,表明此时涂层体系只是陶瓷骨料与基料之间的烧结反应,相互之间熔融胶结,除金属Al粉高温烧结以α-Al2O3的晶相形式存在以外,其他陶瓷骨料成分均未发生晶相变化,在2θ=35.2°、2θ=60.2°、2θ=71.6°处有β-SiC的衍射峰存在,表明SiC未发生相转变,主要以β-SiC的晶相形式存在。相比于700 ℃熔烧而言,900 ℃熔烧后,原有的NaBF4衍射峰强度变低,表明随着温度的升,原有的晶体物质破坏,但是在2θ=25.4°处检测到γ-Al2O3的衍射峰,说明金属Al粉在900 ℃烧结后主要以γ-Al2O3的形式存在,在2θ=27.4°处检测到了金红石型TiO2的衍射峰,说明TiO2在900 ℃烧结后发生由锐钛相到金红石相的转变[13]。1 100 ℃熔烧后,涂层中主要存在α-Al2O3、β-SiC、TiSi6O20、金红石型TiO2的衍射峰,玻璃相的衍射峰峰强降低,说明随着温度升高玻璃相的晶体结构逐渐破坏,α-Al2O3晶相的衍射峰在一定程度上均有所增强,说明该条件下涂层中γ-Al2O3逐渐完成向α-Al2O3的晶相转变[14],α-Al2O3、金红石型TiO2和β-SiC成为涂层的主体结构。
2.2 微观形貌及表面元素分析
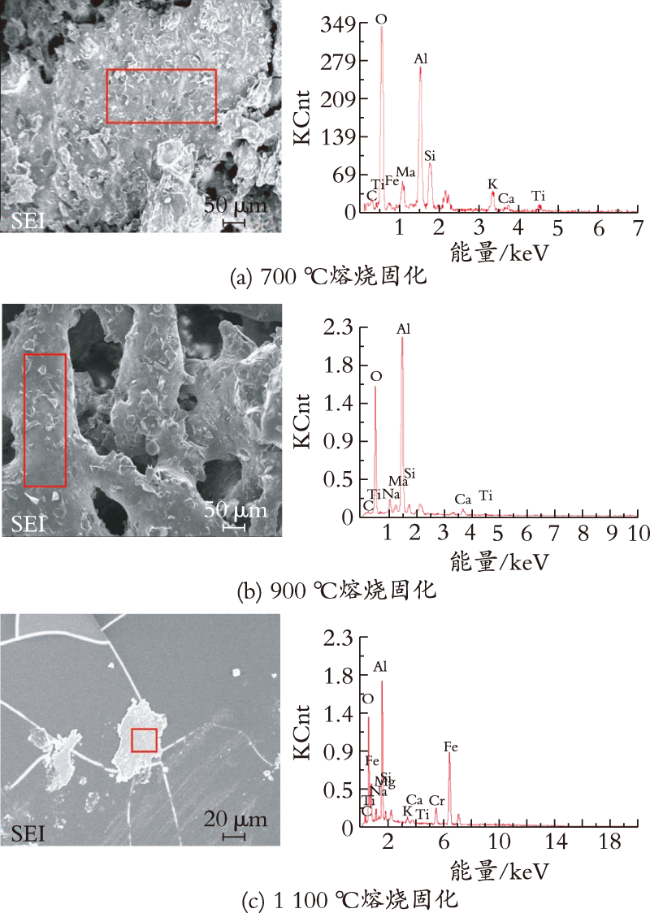
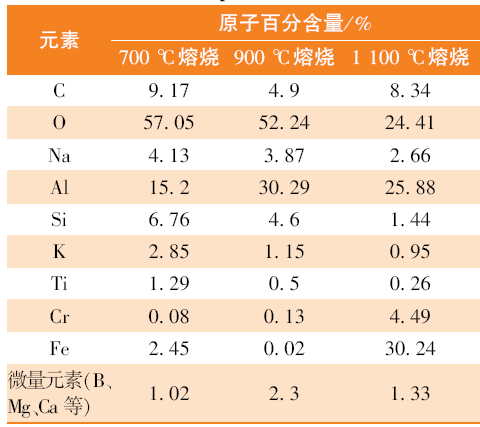
由图2、表3可以看出,涂层在700 ℃熔烧后呈现熔融的胶结状态,表明在该温度下部分陶瓷骨料开始熔化,这可能是因为Al粉在高于其熔点(660 ℃)的温度条件下熔化并与其他陶瓷骨料组分粘结在一起,也可能是玻璃料在高温熔融情况下生成的釉状陶瓷粘结料。此时涂层表面元素以O、Si、Al为主,同时出现了少量的Fe和Cr元素,表明金属基材与涂层的相组分之间发生了元素扩散和转移。在900 ℃熔烧后,涂层完整性被破坏,其表面呈现沟壑状的烧结结构,涂层整体的骨架结构已经坍塌,不同组分之间烧结有孔洞产生。此时涂层表面Al原子含量进一步提高,这是金属Al粉随温度升高而加快扩散速度引起的,熔融态的金属Al粉能够及时填补陶瓷骨料微粒之间的空隙,并给元素的扩散与运输提供液相传播介质;同时Cr原子含量有微量提升,说明随着熔烧温度的升高,金属基材与涂层相互扩散和渗透程度加深。经1 100 ℃熔烧后涂层表面已经与基体相脱落,此时涂层表面原子含量升高最快的是Fe和Cr,这是因为温度升高,金属基体与涂层之间元素互相扩散,过渡至涂层表面。
2.3 涂层的热重分析
室温固化后涂层的热重曲线如图3所示。实验选取硅酸盐基料的热重曲线作为对比分析。
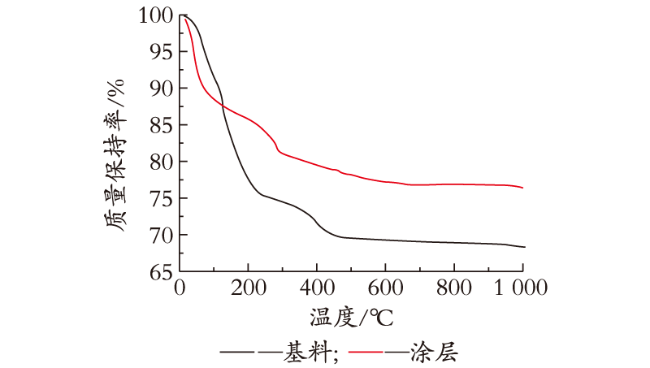
由图3可以看出:从室温~1 000 ℃的加热过程中,涂层经历了3次较为明显的失质量,第一次是室温~100 ℃,涂层失质量率为7%~12%,这主要是由溶剂中的水分大量蒸发所致;第二次失质量发生在100~300 ℃,这一阶段的失质量主要是由于硅酸盐基料的凝胶过程还不完全,温度升高促进涂膜固化,而且陶瓷骨料之间填充的吸附自由水和结合水进一步去除;第三次失质量发生在300 ℃以后,涂层的失质量速率逐渐减慢,直至趋于稳定,这一阶段的失质量主要是由于陶瓷骨料在高温熔烧过程中逐渐与硅酸盐基料聚合交联,生成新的晶相同时也伴随着键合结构的分解和坍塌等。经历3次失质量后,涂层的质量保持率趋于稳定,表明涂层体系内部陶瓷骨料与基料之间的固化过程已经完成,此时,涂层试样的质量保持率为76.7%,与硅酸盐基料试样相比提高了11.5%,这说明陶瓷涂层具备较好的耐高温性。
2.4 涂层与金属基体的结合强度
目前,关于解决金属相和陶瓷相之间热膨胀系数不匹配带来的粘结性能不强、涂层易脱落等问题,一直是金属基陶瓷涂层应用的技术瓶颈。本课题从陶瓷骨料体系设计出发,优选了金属Al粉、碳化物陶瓷、金属氧化物陶瓷、玻璃料4种类型的陶瓷骨料,考察了涂层厚度分别为50 μm、100 μm、150 μm、200 μm时,经700 ℃、800 ℃、900 ℃、1 000 ℃熔烧固化后与金属基体的结合强度,其结果如图4所示。涂层厚度与熔烧温度是根据前期基础性探索实验结果而设定,由于涂层在1 100 ℃熔烧后与基体有脱落,其结合强度较低,在这里不作讨论。
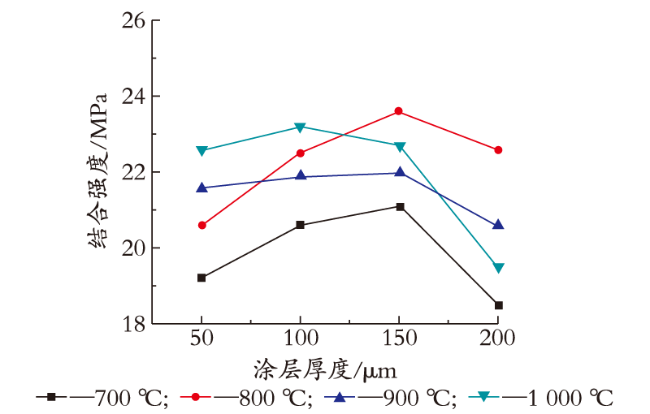


从图4可以看到,不同的熔烧温度下,涂层厚度为100 μm和150 μm时,其与金属基体的结合强度较高,涂层厚度低于100 μm或大于150 μm时,结合强度出现明显下降。这可能是因为,涂层与金属基体的结合力主要是依靠陶瓷骨料在高温熔融时的粘结力提供,涂层过厚,熔融的骨料难以扩渗至基材表面;涂层过薄时,骨料烧结引起表面缩孔或局部聚集,这2种情况均难以实施有效粘结。
700 ℃熔烧制备的涂层结合强度较低,这可能是因为此时涂料体系中陶瓷骨料与硅酸盐基料还未烧结完全,金属Al粉和玻璃料尚未形成液相的粘结态,没有及时填补碳化硅、氧化钛等陶瓷骨料之间的孔洞,使得涂层与金属基体之间难以形成有效结合。结合2.2中的EDS分析结果,涂层与金属基体之间的结合强度主要来源于高温熔烧下陶瓷骨料的熔融粘结力以及合金元素的相互扩散渗透[15],随着温度的升高,陶瓷骨料成熔融态粘结,同时金属基体中的Fe、Cr等合金元素会向涂层表面扩散渗透,在两者之间形成冶金结合,但是当熔烧温度超过1 000 ℃以后,这种冶金结合结构被破坏,涂层从金属基体表面脱落,引起失效。从以上分析结果看出,涂层厚度为150 μm、在800 ℃熔烧固化时与金属基体的结合强度最高,为23.3 MPa。
3 结 语
(1)以硅酸盐溶液为基料,选取Al、SiC、TiO2、玻璃料等4种不同类型的陶瓷骨料,采用高温熔烧法在304不锈钢表面制备了硅酸盐基陶瓷涂层,分别从晶相表征、表观形貌、能谱分析、热重以及结合强度等方面对涂层性能进行研究,涂层经1 000 ℃熔烧后质量保持率为76.7%,具备较好的耐高温性能。当涂层厚度为150 μm、在800 ℃熔烧固化时,与金属基体的结合强度最高,为23.3 MPa;
(2)陶瓷骨料在高温烧结过程中,伴随有γ-Al2O3向α-Al2O3以及锐钛型TiO2向金红石型TiO2的晶相转变,α-Al2O3、金红石型TiO2和β-SiC成为涂层的主体结构;随着温度升高,陶瓷涂层与金属基体中的合金元素扩散渗透过程加快,相互之间形成冶金结合。