HSE

Research on COD Removal from Waste Liquid of Waterborne Paint Using Nanofiltration-Reverse Osmosis Membrane Separation

  • Chunlin Huang 1, 2 ,
  • Zhihao Lu 1 ,
  • Xianbo Sun 2, *
Expand
  • 1. Shanghai Emperor of Cleaning Co., Ltd., Shanghai 200437, China
  • 2. School of Resources and Environmental Engineering, East China University of Science and Technology, Shanghai 200237, China

Received date: 2017-12-21

  Online published: 2018-09-18

Copyright

Copyright reserved © 2018

Abstract

The high concentration waste liquid from the waterborne automobile coating workshop was treated with two-stage membrane and biological process after coagulation-flocculation as pretreatment. The COD was reduced from 1.75×10 5 mg/L to about 1.10×10 4 mg/L, which indicated a removing rate of 93.7%, wherein the COD removing rate by nanofiltration was 25%~31% and the COD removing rate by reverse osmosis was 85%~93%. The performance of the tubular nanofiltration membrane and the vibrating nanofiltration membrane were compared in terms of the membrane flux, which showed that the performance and durability of the vibrating nanofiltration were better than that of the tubular membrane. In addition, the results of energy disperse spectroscopy (EDS) analysis indicated that the waterborne paint was based on the acrylic system with high sulfuration.

Cite this article

Chunlin Huang , Zhihao Lu , Xianbo Sun . Research on COD Removal from Waste Liquid of Waterborne Paint Using Nanofiltration-Reverse Osmosis Membrane Separation[J]. Paint & Coatings Industry, 2018 , 48(2) : 50 -56 . DOI: 10.12020/j.issn.0253-4312.2018.2.50

水性漆以较溶剂型涂料更加环保等优点,近年来在国内被大规模推广应用。汽车涂装过程中会产生高浓度的水性漆废液,其色度、浊度、COD高,成分复杂,且水性漆一般仍含有2%~15%的有机溶剂,会挥发产生难闻的气味,造成环境污染,危害人体健康[1]。目前,生产中对其废液处理方式主要有2种,一种是作为危险废物交由处置公司进行焚烧处置,而水性漆废液的热值低,焚烧能耗高,处置成本高;另一种是将其作为废水进行处理,但水性漆废液浓度过高,现有的普通工业废水的处理工艺难以达到排放要求。由于水性漆涂装工艺在我国汽车行业大规模推广应用时间较短,我国对水性漆废液处理工艺的研究较少。国外对水性漆废水处理的研究主要采用混凝[2]、Fenton过程[3]、微滤[4]处理,但其水质与实际国内涂装水性漆废液水质差异较大。因此,针对汽车涂装水性漆废液的特点,开发一种特定的处理工艺十分必要。
纳滤-反渗透过程在处理高浓度有机废液方面有重要应用[5,6,7]。针对水性漆废液中溶解性有机物含量高、成分复杂、处理难度大的特点,本研究拟在混凝预处理之后,将废液采用膜过程进一步处理。比较采用纳滤膜和反渗透膜处理后的膜通量和废液COD的变化、处理效果以及膜清洗周期,优化工艺条件,建立膜技术处理水性漆废液的工艺流程,确定经济可靠的膜组合工艺方案,使膜处理后的出水基本达到可生化处理的负荷标准。

1 材料与方法

1.1 水性漆废液处理工艺与进膜水质

水性漆废液的基本处理工艺流程如图1所示,经过混凝预处理后,进入膜分离处理单元,最后经生化处理,达标排放。

图1 水性漆废液处理基本工艺流程

Fig.1 Waste liquid treatment processes of waterborne paint

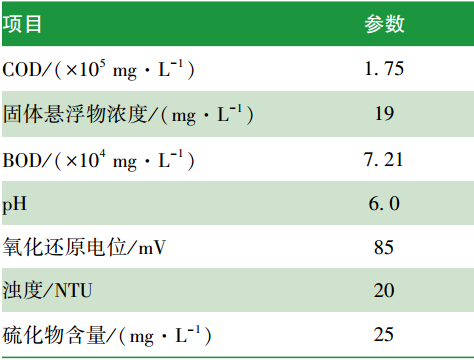
实验以华东某整车厂涂装车间产生的水性漆废液作为处理水样,膜处理进水水质特征如表1所示。
Table 1 Influent quality for membrane processes

1.2 膜组件的运行

本实验膜处理采用对废液进行循环浓缩的方式,膜的出水进入生化处理,浓液回流到原水箱再次进入膜装置进行处理,从而控制废液的浓缩倍数。根据工程实际,实验使水性漆废液的浓缩倍数在3倍以上。
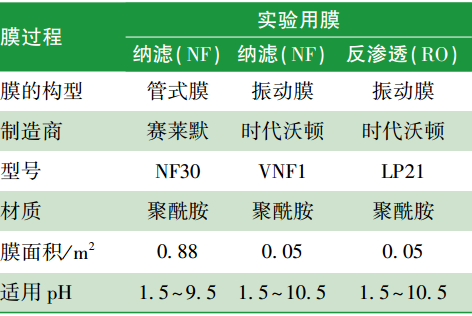
膜处理过程采用中试试验装置,膜进水之前经过砂滤,采用纳滤和反渗透两级处理。纳滤单元采用间歇进水、连续运行的方式,通过比较管式膜和振动膜的出水和运行效果,选择性能更优的作为纳滤用膜。振动膜的震幅为12 mm,振动周期1 s。记录运行的压力、温度和产水量的变化,每2 h取1次出水,测定其COD,考察每一阶段的运行及处理效果。实验所用膜的参数如表2所示。
Table 2 Main property of the selected membranes
当滤膜浓水管路上的压力表读数低于高压泵出口管路上压力表读数0.1 MPa时,说明反应器内的滤膜污染严重,需要清洗。此时应当停止设备进水,排尽膜组件内的废水后,取出滤膜,先用5%~10%的NaOH溶液浸泡30 min,再用水清洗,至出水pH呈中性,再重新启动运行。

1.3 膜性能和膜污染的表征

膜性能的评价主要考察运行过程中产水量、COD、膜通量以及清洗周期。为进一步解释相关性能,用颗粒计数器(RC-2100,欧美克仪器有限公司)分析各段进出水的粒径中值。
膜通量J可由式(1)计算,其中,V是进水的体积(m3),Am是膜的面积(m2),t是运行的时间(s)[8]
J = V A m t
膜处理的效果主要考察COD的去除率(R),可按式(2)计算。其中,CiCo分别为膜的进出水COD[9,10]
R = 1 - C o C i × 100 %
运行结束后,将膜组件取下,用扫描电镜(S-3400N,日立)观察纳滤和反渗透膜表面膜污染的形貌,并用X射线能谱仪(Genesis XM2,Ametek)分析污染物的元素组成。

2 结果与讨论

2.1 COD的去除

纳滤过程以混凝预处理后的出水为进水,COD为1.75×10⁵ mg/L左右。纳滤管式膜和振动膜对COD的去除情况如图2所示。
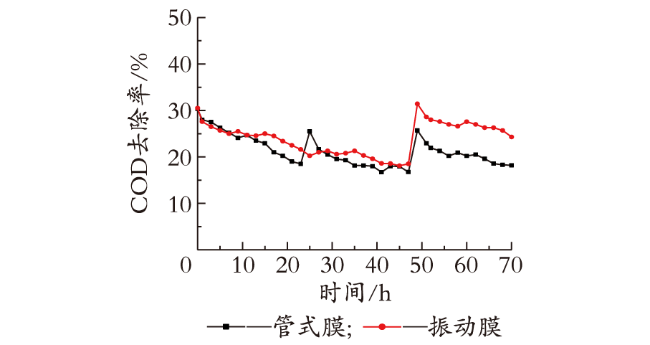
图2 纳滤管式膜和振动膜出水COD的变化

Fig.2 COD changes of nanofiltration effluents from tubular membrane and vibrating membrane

图2可见,在运行的初始阶段,振动膜和管式膜的出水COD相差不大,初始去除率为30%,12 h后逐步降低降低到25%,这主要是由膜的污堵和进水COD的浓度提高造成的。12 h后,管式膜COD去除率的下降趋势明显,24 h后下降到20%以下,而振动膜COD去除率的下降幅度明显小于管式膜,36 h内仍能使COD去除率维持在20%以上,这主要是由于振动膜较不易污堵,维持较好的处理性能。管式膜分别在24 h和48 h进行手动清洗,使COD去除率恢复到25%,而后逐步降低到20%以下。振动膜在48 h后进行清洗,可使其COD去除率恢复到30%以上,并稳定维持在25%以上。可见,振动膜的耐用性要好于管式膜,更适于作为水性漆的纳滤处理用膜,纳滤浓缩倍数在3倍以上。
反渗透膜采用振动膜的形式,以纳滤出水作为进水,反渗透进水COD在1.23×10⁵~1.31×10⁵ mg/L之间。如图3所示,反渗透膜对COD的去除率较高,基本能够维持在90%左右。反渗透膜的初始去除率在90%以上,15 h内维持稳定,20 h后下降到85%左右。在24 h和48 h对反渗透膜进行清洗,可使初始COD去除率恢复到90%以上,并维持稳定,可见振动反渗透膜具有较好的耐用性。反渗透出水COD在1.06×10⁴~1.33×10⁴ mg/L,浓水COD在1.65×105 mg/L左右。
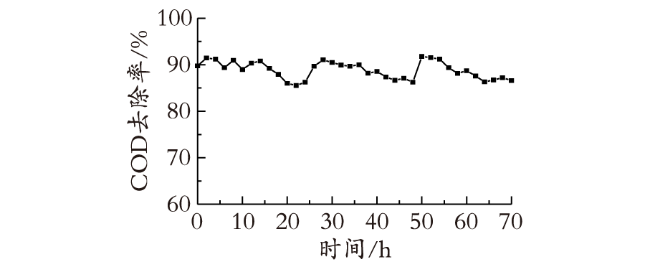
图3 反渗透振动膜出水COD的变化

Fig.3 COD changes of RO effluents from vibrating membrane

2.2 膜通量的变化

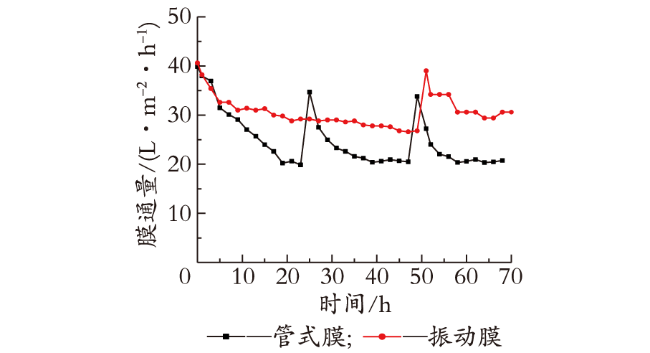
管式纳滤膜和振动纳滤膜的通量变化如图4所示。
图4 纳滤管式膜和振动膜的通量随时间的变化

Fig.4 Permeate flux changes of nanofiltration from tubular membrane and vibrating membrane

图4可见,在初始阶段,膜通量均为40 L/(m2·h)左右,5 h后均下降至32 L/(m2·h)左右,而后管式膜通量继续下降,20 h下降至20 L/(m2·h)左右,而振动膜通量下降缓慢,至48 h基本维持在28 L/(m2·h)左右。这表明振动膜的抗污堵性和耐用性要高于管式膜。在48 h后对振动纳滤膜进行清洗,膜通量恢复到39 L/(m2·h),表明清洗效果较好,而后膜通量稳定在30 L/(m2·h)左右。分别在24 h和48 h对管式纳滤膜清洗,膜通量恢复至34.7 L/(m2·h)和33.8 L/(m2·h),低于振动膜,10 h后又下降至20 L/(m2·h)左右,膜通量损失较大,表明管式膜较振动膜更易受到污堵。这主要因振动膜的膜面剪切力大,能有效降低膜的浓差极化阻力,控制膜污染[11]。因此,振动膜更适于作为水性漆废液的纳滤处理用膜。
反渗透过程采用纳滤膜出水为进水,其通量的变化如图5所示。
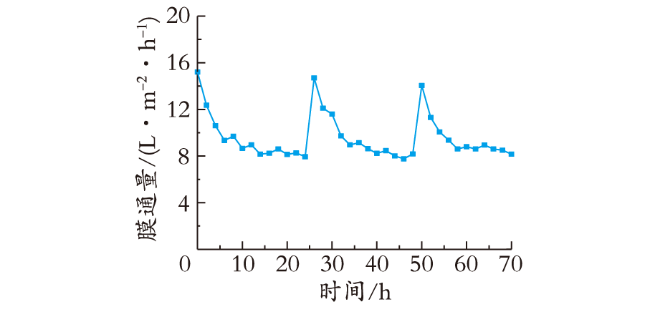
图5 反渗透振动膜通量随时间的变化

Fig.5 Permeate flux changes of RO vibrating membrane

图5可见,初始通量为15.2 L/(m2·h),8 h后下降至8.4 L/(m2·h),而后膜通量基本稳定在8.0 L/(m2·h)以上。在24 h和48 h对反渗透膜进行清洗,膜通量又恢复至14.7 L/(m2·h)和14.1 L/(m2·h),膜的恢复性能较好。

2.3 粒径分析
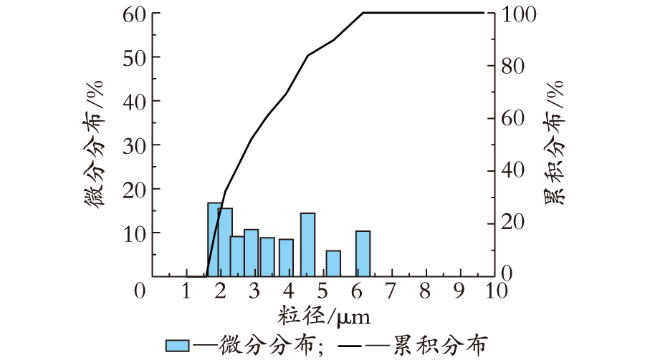
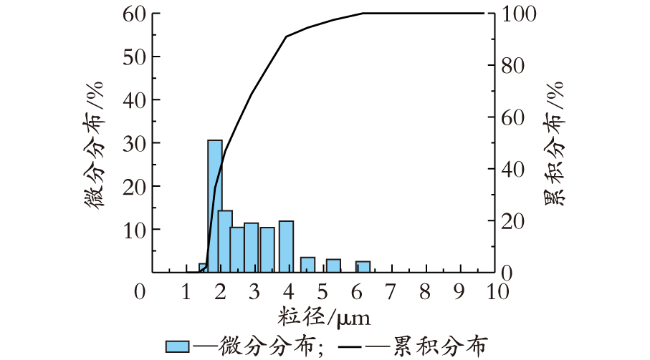
分别对膜进水、纳滤出水和反渗透出水进行粒径分析,结果如图6~图8所示。
图6 膜处理进水的粒径分布

Fig.6 Particle size distribution of the influent for membrane process

图7 纳滤出水的粒径分布

Fig.7 Particle size distribution of the effluent after nanofiltration

图8 反渗透产水的粒径分布

Fig.8 Particle size distribution of the RO effluent

图6可见,膜进水中颗粒的粒径分布在1.83~6.15 μm的范围内,分布较平均,粒径1.83~2.13 μm、2.48~3.91 μm及4 μm以上的颗粒分别占32.28%、37.11%和30.61%。
图7所示,纳滤出水中颗粒粒径主要分布在1.57~6.15 μm的范围内,其中粒径1.57~2.13 μm、2.48~3.91 μm及4 μm以上的颗粒分别占46.87%、44.13%和9.00%。相较于进水,4 μm以上颗粒含量明显减少,可见,纳滤过程能明显去除膜进水中4 μm以上的大颗粒。而粒径1.57~2.13 μm、2.48~3.91 μm的粒子数量相当,表明纳滤对废液中粒径1.57~3.91 μm的粒子去除效果不明显。经纳滤后,颗粒的粒径分布趋于集中,其中粒径1.83 μm的粒子所占比例由16.76%提高到30.61%。
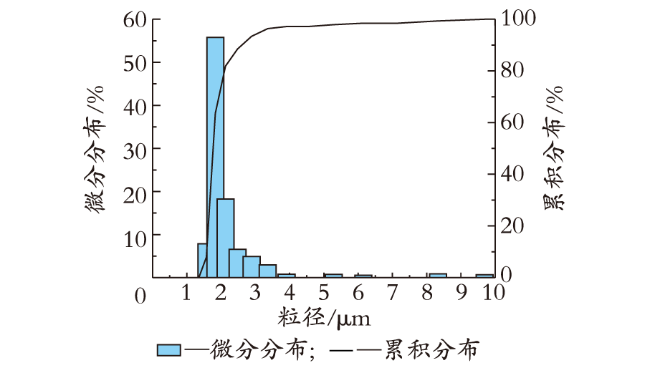
图8所示,反渗透出水中颗粒粒径1.57~2.13 μm、2.48~3.91 μm及4 μm以上的颗粒分别占81.87%、15.29%和2.84%,表明反渗透过程能够有效去除粒径在2.48 μm以上的颗粒。反渗透出水中主要是粒径在2 μm以下的小颗粒,其中粒径1.83 μm的颗粒占55.75%,所占比例较纳滤出水进一步提高。
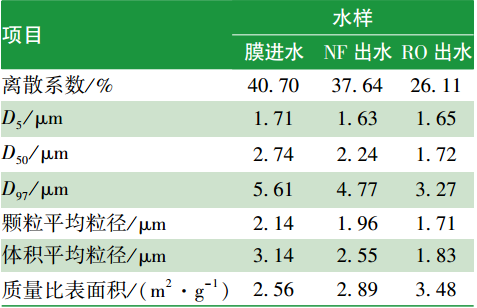
膜处理各段出水的粒径特征参数如表3所示。
Table 3 Particle size property of the effluent from each membrane process

注:D5表示样品累计粒度分布达到5%时所对应的粒径;D50表示中值粒径;D97表示累计粒度分布达到97%时所对应的粒径。

表3所示,膜进水、纳滤出水和反渗透出水中溶质粒子的离散系数依次减小,表明颗粒粒径的分布范围逐渐变窄,其粒径中值分别为2.74 μm、2.24 μm和1.72 μm,表明出水中溶质粒子的粒度逐渐减小。粒径分析表明,纳滤和反渗透膜过程能够显著去除膜进水中的大分子颗粒,反渗透出水主要是粒径2 μm以下的较小的分子颗粒,可有效降低后续的生化处理难度,提高可生化性。另外,膜处理的出水中颗粒粒径偏大,主要是由于水性漆废液为高浓度有机废液,大分子物质含量较高,成分复杂,部分大分子颗粒未能被完全截留。

2.4 膜污染的表征

膜处理运行完成后,去除纳滤膜和反渗透膜,观察其污堵情况,管式纳滤膜内壁覆盖了一层水性漆色浆,表明预处理后仍残留一定的色浆分子,色浆分子是造成纳滤膜污染的主要因素,可考虑在纳滤前增加超滤过程,以更好地发挥纳滤膜的性能。
通过扫描电镜对受污堵的管式纳滤膜和反渗透膜表面进行观察,结果如图9所示。
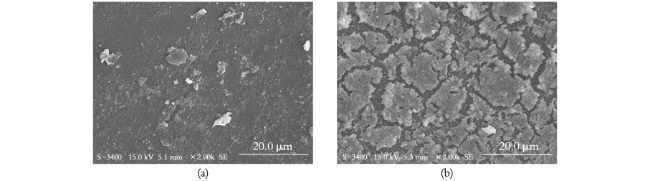
图9 纳滤膜(a)和反渗透膜(b)扫描电镜图

Fig.9 The SEM images of the nanofiltration membrane (a) and RO membrane (b) after the treatment

图9所示,纳滤膜表面被污染物质覆盖,且产生了结垢,受污染严重。反渗透处理结束后,膜表面呈淡黄色,膜表面被污染物覆盖,表明反渗透膜的污堵主要是水性漆废液中的酯类分子及助剂造成的。
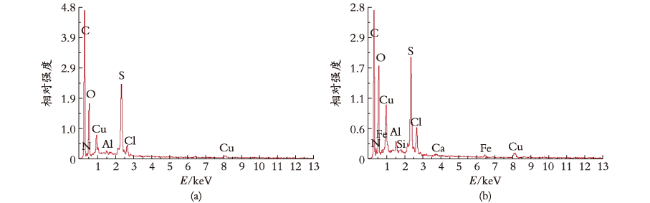
采用X射线能谱分析膜表面污染物的主要成分,结果如图10表4表5所示。
图10 纳滤膜(a)和反渗透膜(b)的X射线能谱

Fig.10 The EDX spectrum of the nanofiltration membrane (a) and RO membrane (b) after the treatment

Table 4 The element contents on nanofiltration membrane after the treatment
Table 5 The element contents on RO membrane after the treatment
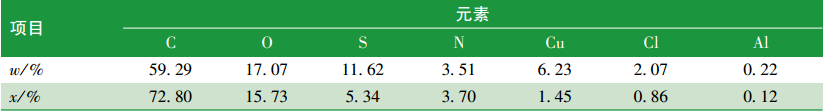
图10(a)所示,纳滤膜上的C、O主要来源于膜材质中的聚酰胺和水性漆分子。如表4所示,N元素含量较低,为3.51%,主要来源于膜本身的聚酰胺,表明该水性漆为丙烯酸类[12,13]。纳滤膜上的S元素主要来源于水性漆及其助剂,如固化剂[14,15]等,S含量为11.62%,含量较高, 表明水性漆的分子硫化程度较高,以利于增强水溶性、防腐性和韧性等[16,17]。金属元素Cu主要起到抑菌作用[18,19],增强水性漆的抗菌性,Al主要来源于色浆的颜料[20]
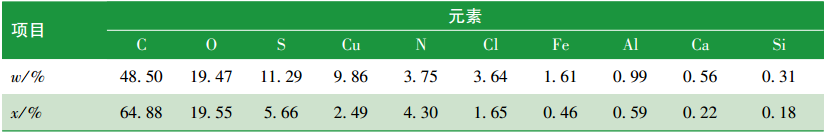
图10(b)所示,反渗透膜上的C、O主要来源于膜材质中的聚酰胺和水性漆分子,而S、Cu等元素主要来源于水性漆,如表5所示,其中S的含量达11.29%,表明水性漆的分子硫化程度较高,金属元素Cu含量达9.86%,主要来源于色浆[18,19],Fe、Al、Ca、Si主要来源于色浆中的矿物颜料[20]

2.5 工程化应用可行性

在实际工程中,以华东某整车厂污水水量1 000 t/d,水性漆废液产生量为5 t/d计,若水性漆废液经混凝处理后直接进入现有生化系统,则会使生化池COD升高870 mg/L,造成水质波动较大,出水难以达标;若水性漆废液经过纳滤-反渗透膜处理后再进入生化系统,生化池COD仅增加55 mg/L,对生化池水质影响较小。因此,既可将水性漆废液的处理按照“混凝-膜处理-生化处理”工艺单独成为一套处理系统,又可以利用现有设施,将膜处理后的出水接入现有的生化池中,可有效减轻生化系统的负荷,降低投资运行成本。因此,该技术在工程上可灵活应用,有利于水性漆涂装工艺在我国汽车行业的推广。

3 结 语

(1)本研究采用纳滤-反渗透膜技术对混凝过程后的水性漆废液进行处理,使COD从1.75×10⁵ mg/L降低到1.1×104 mg/L,去除率达93.7%,其中纳滤的COD去除率在25%~31%,反渗透对纳滤进水的COD去除率在85%~93%。通过考察膜通量,比较管式纳滤膜和振动纳滤膜的性能,表明振动膜的处理性能和耐用性高于管式膜。
(2)通过粒径分析研究了膜进水、纳滤出水和反渗透出水的粒径分布特征,表明膜进水的粒径分布范围较宽,各粒径范围分布较平均。膜处理过程中,各段的溶质中值粒径逐渐减小,粒径范围逐渐变窄。纳滤过程对去除粒径4 μm以上的大分子作用明显,而反渗透过程后,溶质粒径主要在2 μm以下,有利于后续的生化处理。
(3)通过扫描电镜对膜处理后的纳滤和反渗透膜观察,表明膜进水中的色浆分子是造成纳滤膜污染的主要因素,而反渗透膜的污染主要是树脂分子造成的。
(4)能谱分析表明,膜污染物中N元素含量较低,而C、O含量较高,表明该水性漆为丙烯酸类,Cu主要起到抑菌作用,该水性漆硫化程度高,以提高水性漆的性能。
[1]
WIESLANDER G, NORBACK D, EDLING C . Occupational exposure to water based paint and symptoms from the skin and eyes[J]. Occupational and Environmental Medicine, 1994,51(3):181-186.

[2]
ASILIAN H, REZAEI A, MORTAZAVI S B , et al. The removal of color and COD from wastewater containing water base color by coagulation process[J]. International Journal of Environmental Science & Technology, 2006,3(2):153-157.

[3]
KIUT U, AVSAR Y, GONULLU M T . Treatability of water-based paint wastewater with Fenton process in different reactor types[J]. Chemosphere, 2006,64(9):1536-1540.

DOI

[4]
DEY B K, HASHIM M A, HASAN S , et al. Microfiltration of water-based paint effluents[J]. Advances in Environmental Research, 2004,8(3):455-466.

[5]
WANG G, FAN Z, WU D , et al. Anoxic/aerobic granular active carbon assisted MBR integrated with nanofiltration and reverse osmosis for advanced treatment of municipal landfill leachate[J]. Desalination, 2014,349:136-144.

[6]
XIE X, ZHOU H, CHONG C , et al. Coagulation assisted membrane filtration to treat high strength wastewater from municipal solid waste anaerobic digesters[J]. Journal of Environmental Engineering and Science, 2007,7(1):21-28.

[7]
MADAENI S S, MANSOURPANAH Y . COD removal from concentrated wastewater using membranes[J]. Filtration & Separation, 2003,40(6):40-46.

[8]
ABDEL-SHAFY H I, SCHORIES G, MOHAMED-MANSOUR M S , et al. Integrated membranes for the recovery and concentration of antioxidant from olive mill wastewater[J]. Desalination and Water Treatment, 2015,56(2):305-314.

[9]
MANTTARI M, NYSTROM M . Membrane filtration for tertiary treatment of biologically treated effluents from the pulp and paper industry[J]. Water Science and Technology, 2007,55(6):99-107.

[10]
LI Y S, YAN L, XIANG C B , et al. Treatment of oily wastewater by organic-inorganic composite tubular ultrafiltration (UF) membranes[J]. Desalination, 2006,196(1):76-83.

[11]
BIAN R, YAMAMOTO K, WATANABE Y . The effect of shear rate on controlling the concentration polarization and membrane fouling[J]. Desalination, 2000,131(1-3):225-236.

[12]
NABUURS T, BAIJARDS R A, GERMAN A L . Alkyd-acrylic hybrid systems for use as binders in waterborne paints[J]. Progress in Organic Coatings, 1996,27(1-4):163-172.

[13]
BARBOSA J V, VELUDO E, MONIZ J , et al. Low VOC self-crosslinking waterborne acrylic coatings incorporating fatty acid derivatives[J]. Progress in Organic Coatings, 2013,76(11):1691-1696.

DOI

[14]
PATEL H S, NAJI A M . Composites of poly (keto-sulfide)-epoxy resin systems and their thermal and mechanical properties[J]. International Journal of Polymeric Materials and Polymeric Biomaterials, 2010,59(3):215-229.

[15]
VOGEL W, DINGEMANS T J, VARLEY R J , et al. Synjournal and characterisation of new sulphur-containing epoxy networks[J]. High Performance Polymers, 2014,26(4):420-435.

DOI

[16]
杨勇强, 陈麒, 王刚 , 等. 低VOC含量水性亚硫酸氢钠封闭型聚氨酯固化剂的制备和表征[J]. 涂料工业, 2011,41(7):33-36.

[17]
王德武 . 聚硫橡胶改性环氧防水防腐涂料[J]. 涂料工业, 1998,28(4):20-21.

[18]
CHEN C L, MAKI J S, RITTSCHOF D , et al. Early marine bacterial biofilm on a copper-based antifouling paint[J]. International Biodeterioration & Biodegradation, 2013,83:71-76.

[19]
EARLEY P J, SWOPE B L, BARBEAU K , et al. Life cycle contributions of copper from vessel painting and maintenance activities[J]. Biofouling, 2014,30(1):51-68.

DOI

[20]
吴自强, 吴昱 . 云母粉在涂料工业中的应用[J]. 涂料工业, 1997,27(5):35-37.

Outlines

/