


汽车金属部件的腐蚀,不仅影响汽车的外观、使用寿命,更会影响车身碰撞安全性能从而危及消费者人身安全。而电泳是保护车身免于锈蚀的重要工艺手段,生产中通过控制电泳膜厚达到车身防腐要求。
在大多车企的新车型开发过程中,对电泳成膜质量的评估往往要等到试制样车完成后对其拆解测量全车膜厚,这样不仅制造成本增加,开发验证周期长,而且后期试制设计变更风险增大,效率低下。基于“工业4.0”在汽车涂装行业的研究与应用构想,国内外整车厂家正在涂装CAE(Computer Aided Engineering)仿真分析方面展开研究,发现电泳虚拟仿真分析软件的应用正好能规避以上弊端。浙江吉利应用的电泳仿真软件E-coatmaster不仅能在产品设计阶段评估白车身电泳可行性,尤其是内表面及复杂的空腔结构,还能在制造工程阶段验证选择出最佳工艺参数设置,比如电压值、电压启停时间、链速等。本文将该软件的原理、应用过程作简要介绍,供同行参考。
1 工作原理
电泳涂装基本原理是利用外加电场使悬浮于电泳液中的颜料和树脂等微粒定向迁移并沉积于金属基底表面的涂装方法。电泳涂装包括电解、电泳、电沉积、电渗4个过程[1]。电泳仿真软件Ecoatmaster模拟这一化学反应的过程,通过有限元分析手段计算出电流密度在电泳膜成膜过程中的变化,并通过电泳涂料本身的特性试验,标定出所用电泳涂料性能属性参数,最后通过软件计算车身各区域瞬时电泳密度,从而求解模拟出电泳膜厚分布情况。
Ecoatmaster 软件分为:EMT、Ecoatmaster、XPLORE 3个部分,另外还需用到paint analyzer、CATIA等软件进行辅助。
(1)EMT:用于车身、生产线网格划分,其中包括宏观车身网格划分、微观网格划分、生产线和wrap网格划分,输出网格文件;
(2)Ecoatmaster:将EMT划分好的网格文件导入,计算膜厚,输出计算结果文件;
(3)XPLORE: 用于查看计算结果的软件,可以显示出膜厚值。
2 工作流程
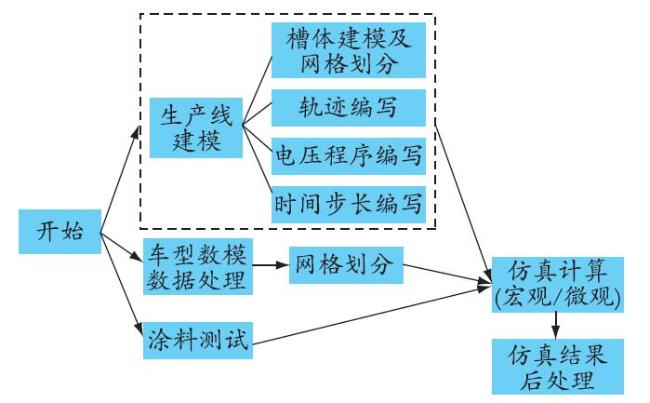
电泳仿真软件工作流程分为4个部分:生产线建模、车型数模处理、涂料测试、仿真计算,见图1。将车身数模、生产线、涂料和相关工艺参数导入软件,软件模拟得到车身各部分的涂层厚度,通过分析结果找出电泳不良区域。同时还可进行不同开孔方案的设计,实现工艺设计的优化。
2.1 生产线建模
2.1.1 槽体设备建模
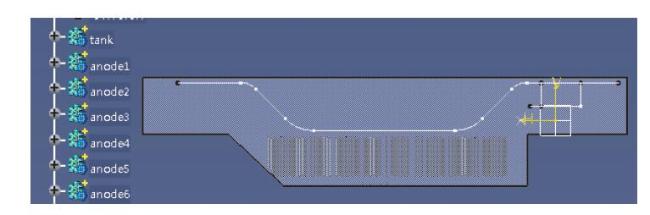
使用CATIA或者其他3D建模软件,按照生产线实际数据和图纸建立电泳槽体模型,见图2。包括电泳槽体尺寸、阳极管位置排布、阳极管尺寸、阳极管分段情况、电泳方式(摆杆式、步进行式、翻转式)、输送链轨迹、吊具尺寸、链速、每段电压和电压时间等,然后把槽体和阳极管模型存为STL格式文件。
2.1.2 生产线程序文件编写
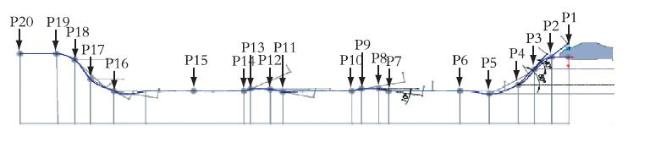
(1)轨迹程序文件编写
(2)电压程序文件和时间步长编写
根据实际电压控制情况、每段电压启动时间、停止时间、电压值,编写电压程序文件。时间步长编写注意电压启动时间步长设置为0.5 s,建议设置2步。
2.2 车型数模数据处理及有限元网格划分
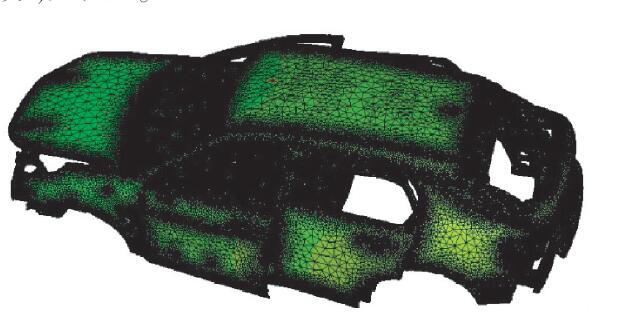
整车数据下载完成后,首先将一些对电泳没有影响或者是不太关注的部位零件取消或简化,主要删除对电泳没有影响的焊点、二保焊、胶、螺柱螺母、小支架等。按照实际电泳工艺将四门两盖旋转打开到合适的角度并重新保存为.CATPart文件。将每一个零部件分别导出为STL文件,包括base文件。数据处理结束后,方可用软件EMT模块进行整车有限元网格划分,见图4。
2.3 涂料试验标定
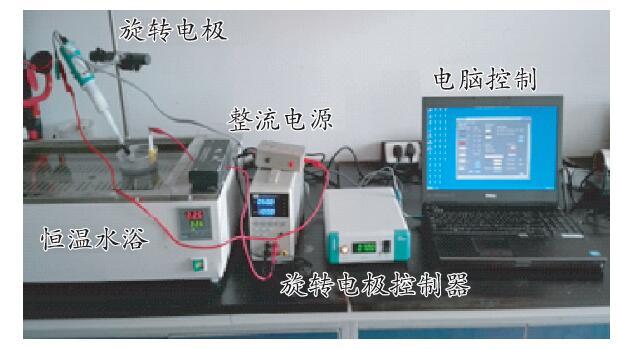
准确的计算及仿真模拟必须基于实验的基础,涂料测试实验用于模拟现场实际车身电泳状态。本试验应用旋转电极在不同电压,不同转速下,记录电泳过程中电泳液电流随电压的变化,测出电泳膜厚的变化。采用不同旋转速度,可考察气泡、电泳液流速对实际模型的影响,并根据板材试验电泳效果测试涂层厚度,进行电泳液属性参数的确定,从而为模拟仿真提供相应准确的数据作支撑。所有实验数据经过修正形成涂料数据库,后期可调取用于其他车型电泳仿真。
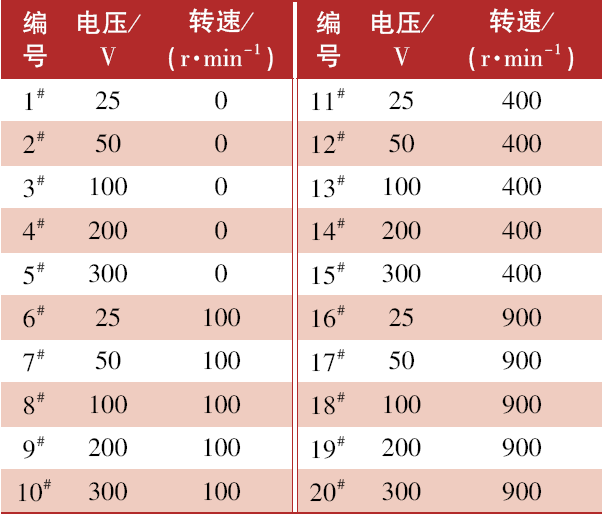
使用涂料需现场取样,温度设置与现场相同,使用样片材质与车身板材相同。样片加载电压及旋转电极转速按表1所示,每种板材20个样片(分别编号1#~20#),电压按1 V/s的速度从10 V升至所要求电压。样片实验完成后保存电流参数文件,并测量样片膜厚。
表1 实验设置条件Table 1 The test conditions |
 |
将电泳参数文件、现场温度、电导率、MEQ等参数及膜厚值,通过paint analyzer软件进行拟合,得到电流密度、电压与时间关系的涂料参数文件。
2.4 电泳虚拟仿真计算
2.4.1 宏观计算
待上述准备工作完成后,便可按工艺要求输入到Ecoatmaster软件进行仿真求解运算。为了提高仿真效率,宏观计算网格精度设置较低,用于仿真计算整车膜厚,通常四门两盖与顶盖外板的膜厚可通过此方法仿真计算。如果计算腔体膜厚还需要进一步设置网格精度,对局部重新划分网格,进行微观计算。
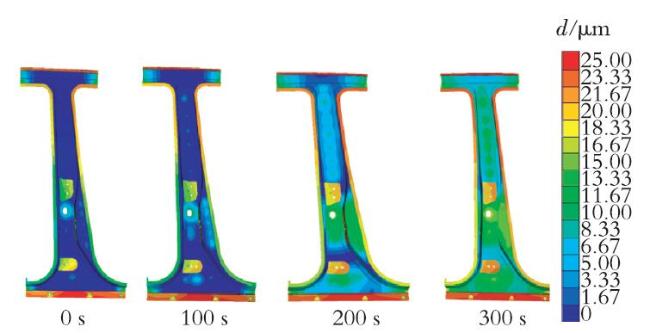
在软件中可查看每个时刻涂膜厚度形成状态,如图6所示。图中可以看出随着电泳时间的变化,电泳的膜厚也发生了变化,颜色越红代表膜厚越大。
2.4.2 微观计算
3 电泳仿真应用案例
对于已量产的生产线,后续新车型导入或产能提升,通常会通过调整电压、工艺时间、涂装材料、设备参数等来达到电泳膜厚要求。此时可借助电泳仿真软件,根据软件的膜厚、电压、电泳关系,通过改变各段电压来模拟膜厚变化情况,避免现场调整的各种因素的干扰和生产情况的制约,从而得到最佳生产工艺条件。
利用电泳仿真软件结果不仅可在产品设计阶段通过优化车身结构对车身展开电泳质量分析工作,还可在后期产品量产阶段指导现场工艺参数的调整。
3.1 产品设计阶段内腔膜厚仿真验证
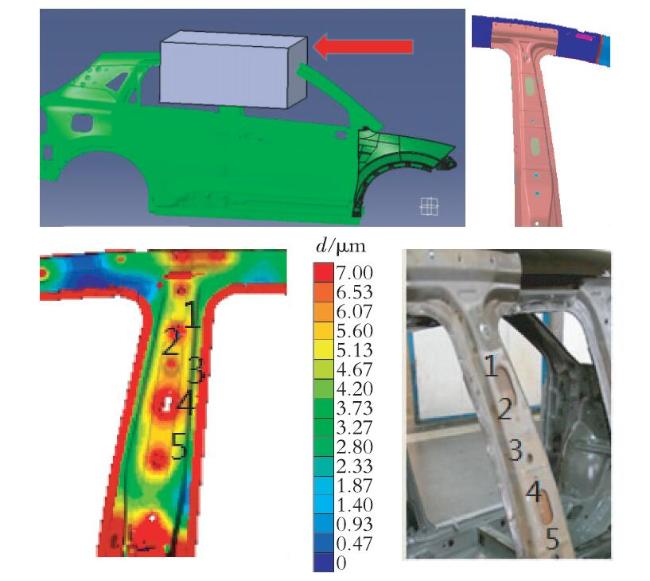
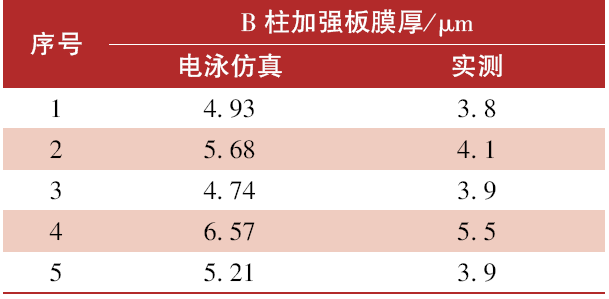
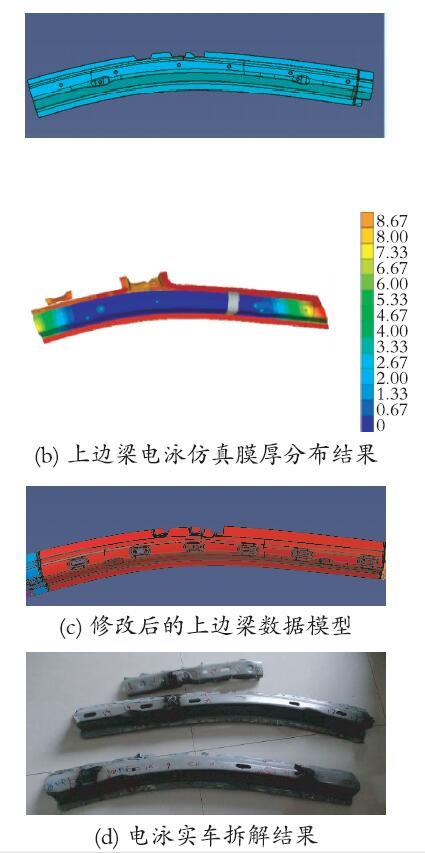
在产品设计阶段评估白车身电泳可行性,一般重点关注A柱、B柱、C柱、门槛、上边梁、地板横纵梁及顶盖横梁等部位。图8(a)为我司某车型上边梁的数据模型,图8(b)为根据实际生产工艺参数运用电泳仿真分析出的电泳膜厚分布结果。通常,标准要求外表面电泳膜厚达到16 μm 以上,平均达到18 μm 以上,内腔要求达到7 μm 以上。仿真结果中蓝色和绿色区域都是低于标准要求的7 μm以上,存在腐蚀风险,涂装工程师需要立即提出解决方案,向车身设计人员提出设变要求,经分析在左/右前柱加强板上将6个Φ10 mm的圆孔改为6个Φ10 mm×35 mm的长圆孔,并调整孔位,增加涂装漏液性能,修改后的数据模型见图8(c)。经试制电泳车身拆解验证,电泳不良情况已得到改善,实车拆解结果见图8(d)。


3.2 量产阶段现场工艺参数微调
Table 3 The comparison of thickness between the simulation and car teardown |
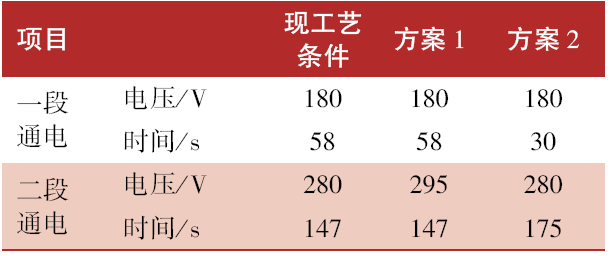 |
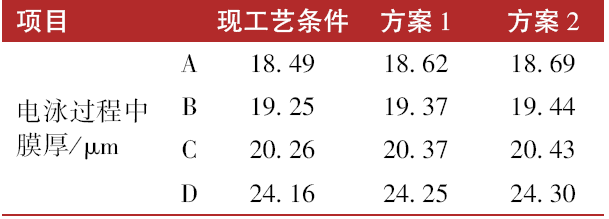
Table 4 The comparison of thickness under the different process conditions |
 |
4 结 语
目前越来越多的汽车厂商开始使用电泳虚拟仿真软件来分析车身内腔的防腐性能,相比以往单凭涂装工程师的经验和设计标准来分析判断车身结构设计的合理性,在分析结论上更具客观性和数据化,在产品设计开发阶段利用此软件进行分析能够比较准确地模拟白车身电泳过程中的电场强度,预测内腔成膜情况,可有的放矢地进行优化和验证,大大减少后期因设变引起的开发成本和开发周期。