


汽车铝轮毂作为汽车的关键零部件,各大车轮厂商在探寻新的生产工艺。现在汽车轮毂的工艺流程是:先喷涂粉末涂料底漆(180 ℃/20 min烘干),再喷涂水性面漆,最后喷涂水性透明漆或者丙烯酸透明粉末涂料。为了简化工艺,本研究将现有的铝轮毂的3层涂覆工艺改成2层粉末喷涂工艺:第一层,喷涂粉末(底面合一电镀银效果粉末涂层, 180 ℃/20 min固化);第二层:喷涂丙烯酸罩光透明粉末涂料。减少中间的喷漆环节,涂层性能达到了原三涂层的性能,保证了铝轮毂的耐腐蚀和美观性,也极大地降低了VOC。
1 实验部分
1.1 主要原料
环氧树脂E-12树脂:国内市售;聚酯饱和树脂、丙烯酸罩光粉末涂料A-CL0306A:广州擎天材料科技有限公司;银粉定向排列剂、流平剂、安息香:工业级,宁波南海化学有限公司产品;2091浮银:工业级,Benda-Lutz公司。
1.2 涂料配方
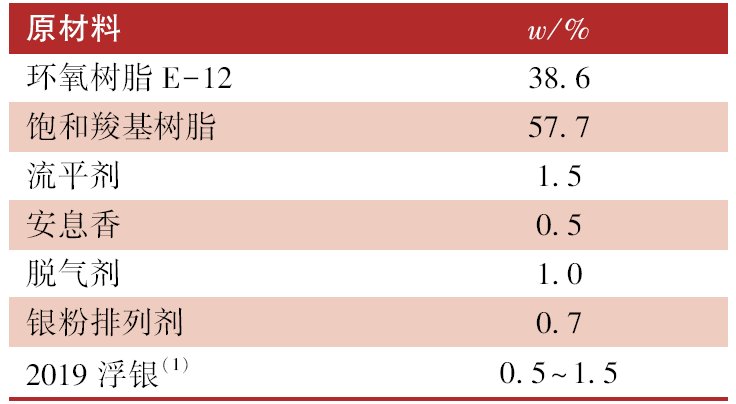
底面合一电镀银效果粉末涂料配方见表1。
表1 底面合一电镀银效果粉末涂料配方Tab.1 Formula of chrome-like powder coating |
 |
注:(1)—用量以配方总量计。 |
1.3 性能表征
以中信戴卡车轮厂的标准测试汽车铝轮毂电镀粉末涂层性能。外观标准:按Q/DK WJ003—2014测试,要求粉末电镀涂层和电镀银漆具有相同的饱满度和表面平整度;并通过各大汽车装配厂漆膜性能测试,主要包括电镀底粉和表面丙烯酸透明粉的附着力、耐冲击性、耐水性测试、CASS(铜盐加速醋酸盐雾)试验、丝状腐蚀试验等。
2 结果与讨论
2.1 树脂的选择
表2 不同聚酯树脂对粉末涂料及涂层性能的影响Tab.2 Effect of polyester resin on performance of powder coating and film |
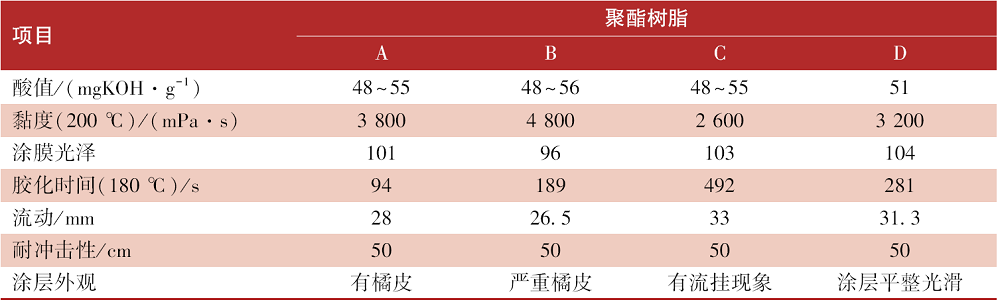 |
不同聚酯树脂的胶化时间和流动各不相同,为制得流平性和饱满度符合电镀外观的粉末涂料,要选择合适的聚酯树脂。聚酯树脂是由多元醇和多元酸进行缩聚反应制得,树脂中的多元醇TMP和多元酸TMA增加, 聚酯树脂黏度大,树脂相对分子质量相应增加,聚酯树脂与环氧的相容性变差,涂层固化时树脂体系分散不好,表面流平效果差,产生橘皮,同时不利于浮银在涂层中向表面迁移。但选用聚酯树脂黏度过小,粉末涂层的胶化时间长、水平流动大,涂层中浮型铝粉均匀嵌在涂层中,来不及向表面迁移,会产生严重的露底缩孔,对施工不利。从表2数据可知,树脂D具有合适的黏度、胶化流动配比和优异流平性能,满足汽车轮毂的外观效果及常规性能的要求。
本实验选取环氧当量低(环氧值:0.09~0.17 mol/100 g;软化点:86~105 ℃)的环氧树脂,以平衡与饱和羧基聚酯树脂的关系,有助于环氧和聚酯树脂的相容性,使粉末涂层在铝轮毂表面流平性和饱满度更好,更美观。当实验选取环氧当量高的环氧树脂时,环氧树脂随着环氧当量的增加,软化点、黏度增大,涂层的脆性相应增加,车轮毂样件表面复杂,极易出现涂层的开裂,不利于粉末涂层的整体性能。
2.2 流平剂对性能的影响
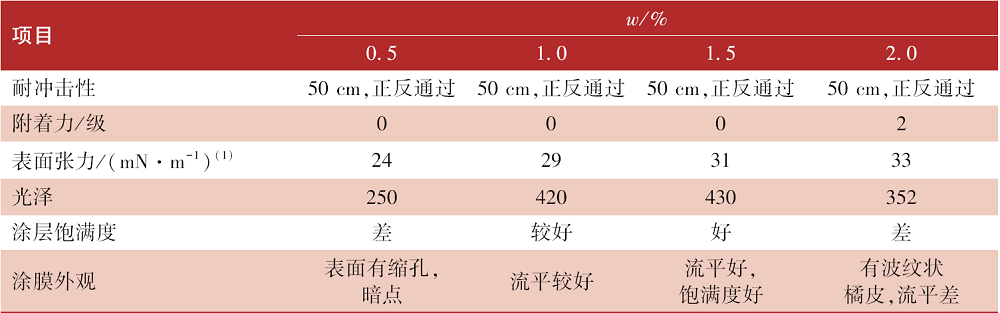
表3 流平剂用量对涂层性能的影响Tab.3 Affect of leveling agent dosage on performance of coating film |
 |
注:(1)—将表面张力测试药水涂抹在检测涂层面上,药水层在2 s以上不破裂,所得值即涂层的表面张力值。 |
从表3可知,在配方中添加1.5%的流平剂可获得轮毂涂层所需要的表面张力,表面张力在31 mN/m 时,电镀涂层流平性、饱满度符合轮毂要求,并且和丙烯酸透明层间的附着力最好。另外铝轮毂整体性能中CASS(铜盐加速醋酸盐雾试验)、碎石冲击等性能也满足涂膜性能要求。
从表3还可以看出,流平剂用量较少时,喷涂在铝轮毂表面的电镀涂层流平不充分,容易出现电镀黑银点,影响涂层美观。随着用量的增加,流平剂用在在1%时,涂层流平充分,电镀银涂层充分流平涂敷在轮毂表面(光泽可达到420),但当添加过量时涂层表面出现波浪式橘皮,同时涂层镜面效果变浑浊,光泽降低。
2.3 定向排列剂的选择
达到电镀银漆效果外观是本研究的关键,为了达到400~500的高光泽,需要在配方中添加特殊的定向排列剂,具体指标见表4。设计配方时利用浮银与粉末润湿性差,当固化时粉末体系黏度增大,涂层中浮银受定向排列剂作用向上迁移,在铝轮毂表面形成均匀、致密、有序的电镀涂层。
表4 定向排列剂的基本特性Tab.4 The basic characteristics of orient agent |
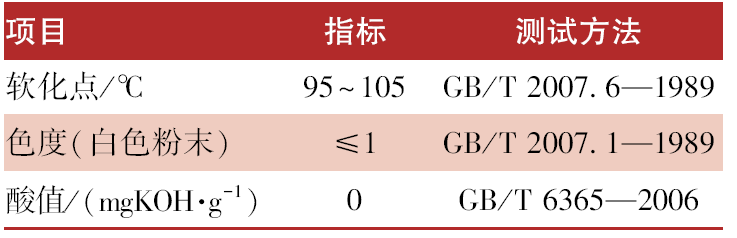 |
图1为定向排列剂添加量对涂层光泽的影响。
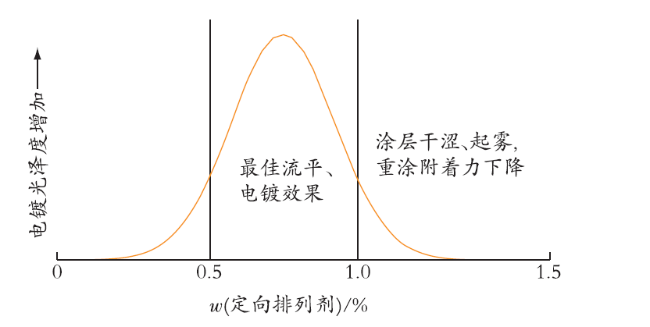
从图1可以看出,定向排列剂推荐添加量小于0.5%时,起不到提高光泽的作用;当添加量大时,涂层表面会干涩,起雾严重影响铝轮毂的美观。添加量在0.7%~0.8%,电镀效果最佳,同时不影响表面罩光丙烯酸透明粉的重涂性能。
2.4 罩光透明粉
本实验的底粉为浮型铝银粉,其表面未经过任何处理,耐候性差,需要在车轮的表面罩涂丙烯酸透明粉末涂料A-CL0306A[5],以达到能通过CASS、满足耐水和耐碎石打击等性能的要求。
2.5 施工条件的影响
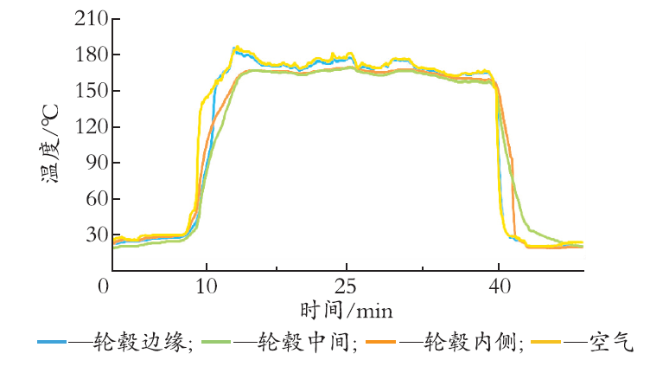
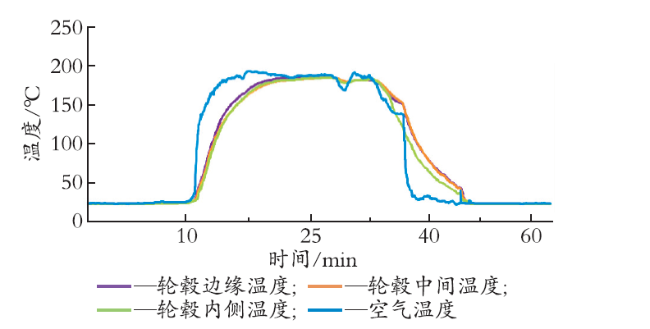


3 汽车用铝轮毂涂料关键性能表征试验
在中信戴卡车轮实验室进行的性能试验除高湿度暴露试验(耐水性试验)稍差,其余基本已经达到了车轮的要求标准,如表5所示。
表5 涂膜二次性能测试结果Tab.5 Film performance test |
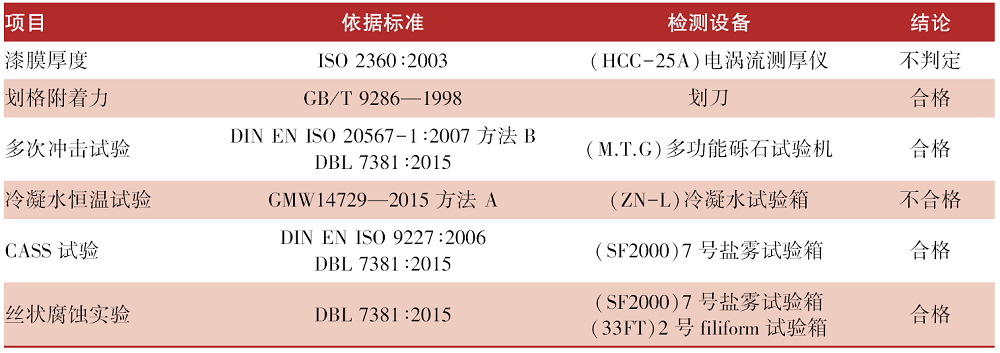 |
在戴卡现场进行的实验,粉末涂层耐水性(冷凝水恒温试验)差主要表现在粉末电镀涂层和丙烯酸透明涂层中间银粉层发黑和附着力差,通过调整配方中羧基树脂、环氧的配比,提高熔融时粉末的整体黏度,同时减少配方中蜡粉助剂的用量,调节邦定浮银的用量,涂层的耐水性有明显提高。经过调整后,单批次的轮块冷凝水恒温试验测试合格,但偶尔还是会出现发黑银点问题,通过提高丙烯酸喷涂线炉温,提高表层丙烯酸透明粉的固化温度和固化时间,会使涂层间的层间附着力更好,有效地解决涂层发黑问题。
4 粉末与油漆的比较
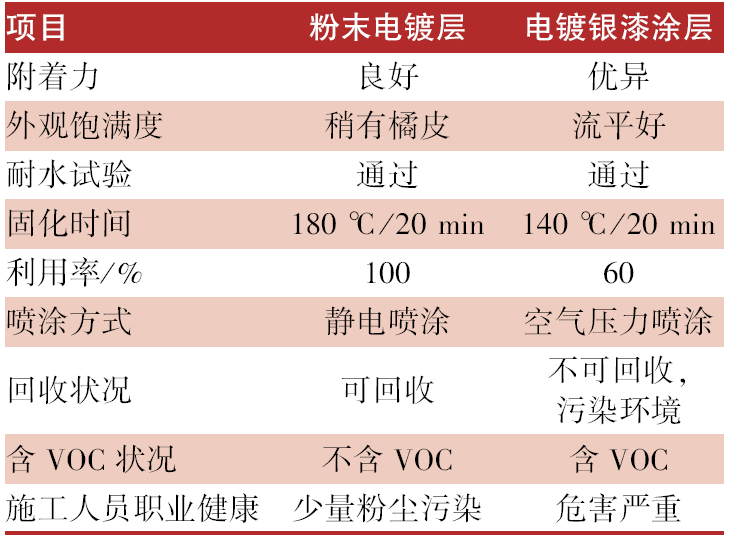
汽车铝轮毂底面合一电镀银效果粉末涂料的特点是省去车轮中间喷漆环节,喷涂2层粉末涂料的车轮即可以下线装车使用,与电镀银漆涂层相比具有如表6所示的特点,通过实验对比底面合一电镀银粉在铝轮毂上的应用基本可以达到溶剂型涂料的相应标准。
表6 底面合一电镀银粉末涂料与普通油漆优势对比Tab.6 The advantages of powder vs. paint |
 |
5 结 语
通过采用现有的车轮生产厂商的喷涂设备,改善现场的施工条件,电镀效果粉末喷涂可以实现汽车铝轮毂的外观,达到电镀银漆的喷涂效果,并且满足汽车轮毂的一次物性和二次化学性能,达到现有的工业生产要求。同时粉末涂装可以减少VOC排放,保护环境。虽然产品在生产过程还有一些不稳定因素存在,可以通过后续进一步试验改进,解决现有存在的问题。