


为了保障金属结构的使用寿命,在使用前一般进行涂装以降低金属的腐蚀速度。涂装前为保证防腐的效果常对底材进行除锈处理,据估计,涂装前金属表面预处理占整个涂装工作量的45%左右,如果能降低或省去除锈工作量,就可以大大简化涂装工艺,减轻劳动强度和减少锈尘对人体的伤害。在实际施工过程中,由于受施工条件的限制,存在一些无法彻底除锈或者根本无法除锈的场合,例如有些大型建筑、桥梁、复杂的设备、煤气储气柜等钢结构的维修以及工程结构中不能进行喷砂处理和不能明火处理操作的部位(如油罐),为达到预期的防腐效果,这些表面只能采用低表面处理涂料进行维修保养,带锈涂料就是低表面处理涂料(表面容忍性涂料)的一种,由于减少了表面处理的工作量,满足了对金属锈蚀表面的防护的要求,因而在市场上很受欢迎。
带锈涂料能够对生锈表面的金属经过简单处理后直接进行涂装,而仍能表现出优异的防腐蚀性能。施工要求低、工艺简便、成本低、防护效果基本不减少。根据防锈机理可将带锈涂料分为渗透型、转化型、稳定型及复合型4种。水性带锈涂料的配方组成基本上属于复合型,成膜物质以树脂乳液为主,如丙烯酸树脂乳液、苯丙树脂乳液、硅丙乳液、乙丙乳液、聚乙烯醇、环氧树脂等,其中丙烯酸树脂乳液和苯丙乳液是专利和文献中使用最多的成膜物质。从防腐蚀角度考虑,水性带锈涂料的防腐蚀性能目前还不能达到溶剂型带锈涂料的性能。随着近年来涂料技术进步及社会对环保的要求日益提高,带锈涂料水性化趋势明显,市场上已有许多相关产品,但是良莠不齐。[1]
1 国内低表面处理及带锈涂料相关标准
国内涉及低表面处理涂料的相关标准有:HG/T 4564—2013 《低表面处理容忍性环氧涂料》、HG/T 5173—2017《带锈涂装用水性底漆》。
HG/T 4564—2013主要适用于金属基材用环氧树脂涂料及前处理方法。共设置10个项目:容器中状态、密度、不挥发物含量、干燥时间、弯曲试验、耐冲击性、耐水性、拉开法附着力、耐盐雾性、与旧漆膜相容性。
HG/T 5173—2017《带锈涂装用水性底漆》规定了水性自干带锈底漆的性能要求。根据带锈涂装用水性底漆产品质量控制和实际使用需求,共设置15个项目,分别为:在容器中状态、涂膜外观、贮存稳定性、低温稳定性、不挥发物含量、挥发性有机化合物(VOC)含量、细度、干燥时间、耐冲击性、弯曲试验、划格试验、耐水性、耐盐水性、耐湿热性、耐盐雾性。
1.1 标准适用范围
这2个标准适用的产品是带锈涂料,主要用于无法采用喷砂等方法彻底除锈的钢铁表面的防护,涂装前均需除去底材上浮锈。
由于铁锈的组成复杂,锈层结构疏松多孔,直接施涂常规涂料会影响涂层的附着力,漆膜容易剥落,达不到防腐效果。带锈涂装用涂料可以在一定程度上避免上述问题,但若锈层太厚,转化或稳定锈层的难度增加,也会影响涂层的附着力和防护性。因此,标准鼓励涂装前优先进行喷砂等除锈处理,提高涂装质量,在由于客观原因无法彻底除锈的场合使用该类产品。
1.2 产品分类
HG/T 4564—2013中规定了成膜物是环氧类涂料,未具体指明哪种环氧涂料,可以是溶剂型、无溶剂型或水性等。
带锈涂装用水性底漆涉及的产品类型繁多,分类方式多样,HG/T 5173—2017按照固化机理将带锈涂装用水性底漆产品分为2个类型:Ⅰ型,自干型单组分涂料;Ⅱ型,交联固化型双组分涂料。
1.3 检验项目、检验方法、技术指标
1.3.1 检验项目及检验方法
标准中项目设置是根据产品的应用领域及使用要求来确定的,尽量选用国内或国外普遍采用的,具可操作性并能正确地评价产品质量水平的试验方法。因带锈涂料是防腐涂料的一种,故参照防腐涂料的一些指标项目来衡量。
带锈底漆性能评定包括物理性能、耐腐蚀性能和涂装性能,HG/T 4564—2013 与HG/T 5173—2017这2个标准在项目设置上有些差异,这是由于两者在适用产品和涂装内容方面有差异。
由于是水性涂料,HG/T 5173—2017中耐冻融性的测试很有必要,它可以考察涂料能否经历低温而保持原有形态。由于涂装前底材表面的锈蚀会导致表面平整性不佳,所以HG/T 4564—2013 中未设置细度项目而HG/T 5173—2017中保留细度项目,但是指标定为商定。
HG/T 4564—2013 中的带锈涂料与低处理底材的附着力项目测试选用了拉开法。HG/T 5173—2017中选用了划格试验,这是由于涂膜厚度不同。前者膜厚(200±20)μm,后者膜厚(50±10)μm。
根据带锈涂料的特点,2个标准都设置了考察低处理表面返锈情况的试验项目:将涂层试板放在室外大气环境下,经过一段时间,观察涂层是否出现返锈现象,由于户外大气试验耗时长且天气情况多变,现多采用实验室人工加速试验方法进行测试。在带锈底材上施涂后再进行耐水、耐盐水、耐湿热等耐性试验来考察涂料在带锈底材上返锈情况以及其他异常现象。在耐性项目中,水性涂料产品的耐盐雾试验是按体系要求配套后进行,这主要是由于水性产品性能相对溶剂型产品还有较大差距,盐雾测试对于水性涂料来说比较严苛,且考虑到水性底漆对底材的防护功能是与面漆等配套达到的,水性带锈底漆单独通过耐盐雾性测试困难较大,故单组分水性底漆未设置耐盐雾性试验项目。双组分水性底漆的耐盐雾性测试在底面配套后进行。
为了适应环保发展趋势,相对HG/T 4564—2013,HG/T 5173—2017增加了 VOC测试。
1.3.2 技术指标的确定
指标主要是根据当前市场上产品的质量水平确定的,在标准制定过程中对收集到的带锈涂料产品进行了验证试验,根据验证试验结果及目前具体品种的总体现状,确定了标准的技术指标,出发点是保护并引导带锈涂料的发展,促进行业技术不断进步,更好地保护环境,实现可持续发展。
1.4 带锈底材
表1 带锈底材制备方法Tab.1 Preparation methods of the rusty substrate |
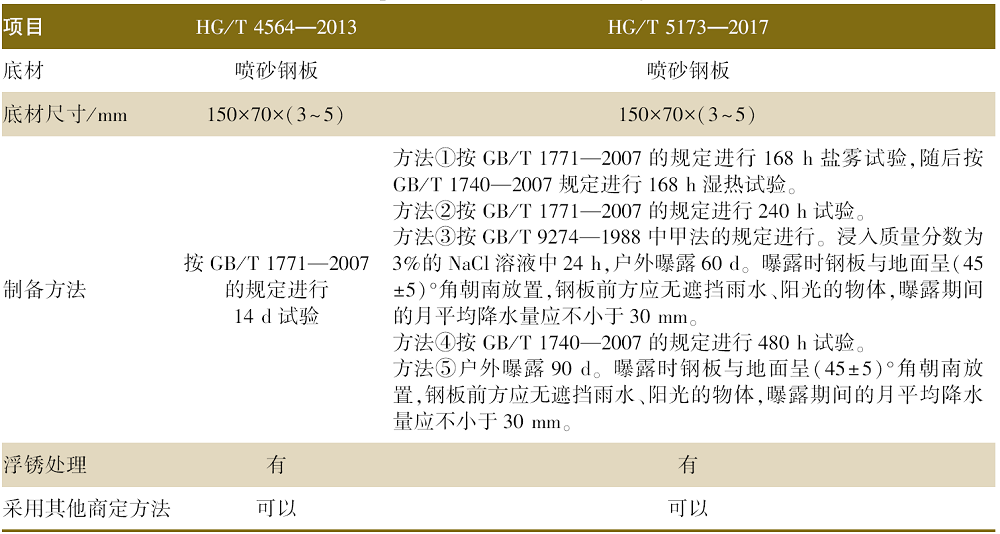 |
2 带锈涂料标准发展趋势
2.1 锈的稳定、转化性能测定
带锈底漆的根本是对锈蚀产物的转化、稳定、渗透能力。其中转化剂和渗透剂对锈的作用速度快,而稳锈剂对锈蚀的稳定作用则慢得多。但是目前未检索到一个标准的、简便的方法可以考察涂料对铁锈的稳定、转化情况,只能通过涂装一定时间后再脱去带锈底材上的涂层来观察底材上锈层的颜色变化来粗略判断,随着今后对底材锈蚀稳定转化程度测试技术的进步,可以增加这方面的检验项目。
2.2 电化学检测方法的应用
金属在电解质作用下的腐蚀是按电化学原理进行的,涂膜的保护作用也与电化学有关,因此以涂膜的电性能及其变化为依据,研究涂膜的检测方法是很有意义的。大量实验证明,采用电化学方法不仅可以研究涂层对金属的保护机理和防护效果,而且可以研究涂层下金属腐蚀的过程和腐蚀速度,实验时间短,操作也比较简便。近年来,电化学检测技术的发展很快。涂膜的电化学试验方法比较多,如:电位测定法、电阻测定法(直流法)、交流试验法、线性极化法、动态恒电流法等,今后在标准制定中可以视需要增加相关检测方法,来帮助考察涂膜的性能。
2.3 水性涂料的标准还需进一步加强
随着近年来涂料技术进步及社会对环保的要求日益提高,带锈涂料水性化趋势明显,市场上已有许多相关产品,目前尚有许多类产品尚未制定相关标准,这种状况一方面不利于涂料生产企业宣传与推广,另一方面也给市场选择和判定产品质量带来了很多不便,有必要尽快针对带锈涂装用水性底漆的特性制定更多相应的产品标准。
3 结 语
近年来带锈涂料尤其是水性带锈产品的兴起和发展已经成为涂料工业未来发展的一种趋势。带锈涂装目前在某些户外大型建筑、桥梁、复杂的设备、煤气储气柜等不能完全除锈的金属防护方面已经得到推广应用,使得前处理成本大大降低。相关标准的制定将为带锈涂料的发展起到积极的指导和带动效果,它们的顺利实施将为涂料生产企业及用户提供产品质量的考察依据,规范和促进涂料行业的发展。