


2014年12月东风乘用车公司设计并建成了一条硅烷前处理线,前处理线主要工艺流程如下:洪流冲洗→预脱脂→主脱脂→1#水喷洗→2#水浸洗→出槽高压水洗→3#纯水浸洗→硅烷处理→纯水出槽喷淋→4#纯水喷洗→5#纯水浸洗→出槽高压纯水洗→6#纯水喷洗→新鲜纯水喷洗→电泳。
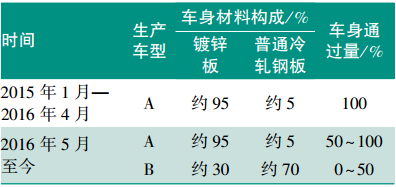
该生产线调试、投产及生产时只通过了以镀锌板为主材的A车型,2016年5月开始导入以普通冷轧钢板为主材的B车型,车型板材构成如表1所示。
在单一A车型生产时,前处理及底漆工艺、质量都很稳定;将在另一工厂传统磷化生产线能稳定生产的B车型转入该硅烷处理线后,A车型仍然能稳定生产,但B车型车身上普通冷轧钢板的前处理、电泳产生了多个问题,比如硅烷处理后锈点、电泳缩孔、电泳爆孔等。经过分析、试验及现场调试,成功解决了这些问题,并于2016年12月完成了B车型的顺利投产。
Table 1 Car plates constitute |
 |
本文将分享此次处理的具体过程及经验供行业参考。
前处理使用的材料为Chemetall S5176脱脂主剂和Chemetall 9831硅烷主剂;电泳使用的主材料为BK&NP POWERNICS 1421。
1 存在问题及解决措施
1.1 普通冷轧钢板硅烷处理后产生白色点状物
1.1.1 白色点状物问题描述
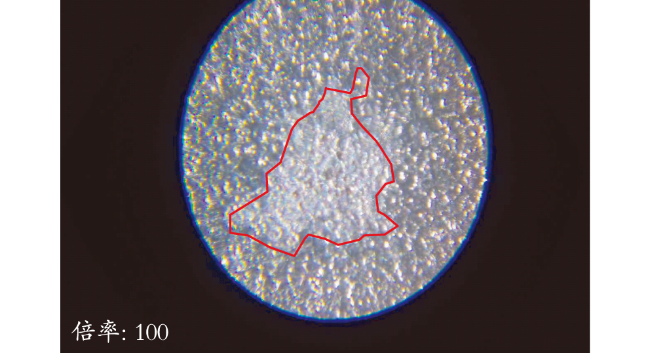
车身经过前处理后,普通冷轧钢板表面会出现白色点状物,如图1所示。
1.1.2 白色点状物产生的原因分析
为了找出产生白色点状物的原因,分别在洪流冲洗、脱脂、第3#纯水洗、硅烷处理4个工序后对车身普通冷轧钢板表面情况进行了观察分析,结果如表2所示。
Table 2 Surface visual appearance of ordinary cold rolled sheet |
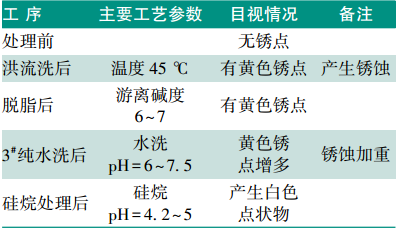 |
分析发现普通冷轧钢板在经过洪流洗后就已有锈点产生,且在脱脂水洗后锈点增多,可能原因有:(1)前处理洪流冲洗温度过高产生锈蚀;(2)脱脂后水洗过程产生锈蚀。
1.1.3 白色点状物解决措施
根据以上原因分析,现场考察了洪流冲洗温度及防锈剂对车身板材锈蚀的影响,结果如表3所示。
Table 3 Effect of torrent washing temperature and rust inhibitor on corrosion of body sheet metal |
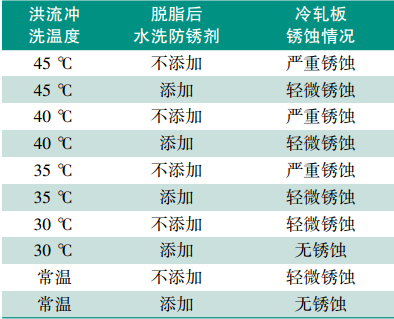 |
由表3可以看出,常温洪流冲洗条件下,脱脂后的水洗添加防锈剂时,普通冷轧钢板通过后不会生锈。
1.2 普通冷轧钢板电泳后漆膜上产生缩孔
1.2.1 缩孔问题描述
车身经过电泳后,普通冷轧钢板电泳漆膜上出现缩孔缺陷,缩孔主要集中在竖直面难以清洗区域,如吊具遮挡区域(左后翼子板)、门槛附近、门把手附近等,缩孔产生位置比较固定。
1.2.2 缩孔产生的原因分析
根据普通冷轧钢板电泳漆膜上出现缩孔的规律,分析可能有以下原因:(1)普通冷轧钢板表面油污重,脱脂难以清洗干净;(2)脱脂液清洗效果不好。据此,在实验室进行了不同脱脂液游离碱度清洗效果的对比实验,如表4所示。
Table 4 Free alkalinity different degreasing cleaning effect experiment |
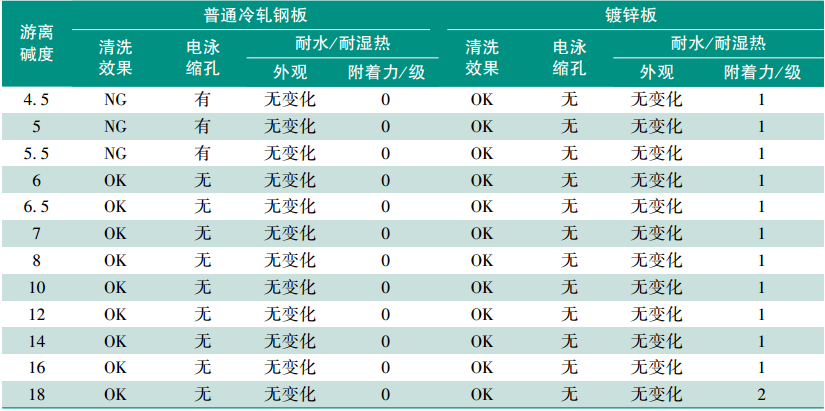 |
由表4可知:(1)在脱脂游离碱度≥6时,普通冷轧钢板电泳缩孔问题可以解决;(2)在脱脂游离碱度较高(≥18)时,镀锌板有耐水、耐湿热附着力不合格的问题。
1.2.3 缩孔解决措施
Table 5 The effect of free alkalinity on electrophoresis coatings on galvanized plate |
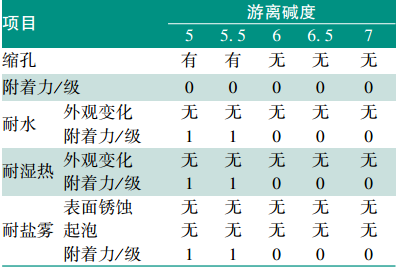 |
Table 6 The effect of free alkalinity on electrophoresis coatings on ordinary cold-rolled plate |
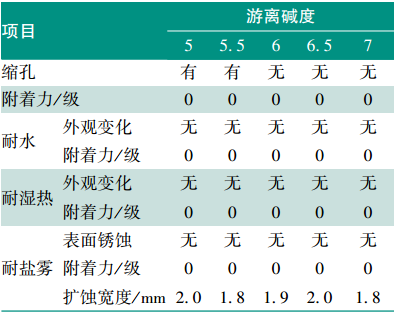 |
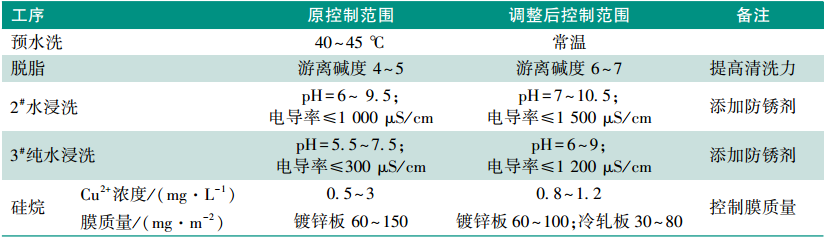
通过依次提升脱脂游离碱度的验证实验,确定游离碱度控制在6~7时可解决电泳后缩孔缺陷。
1.3 普通冷轧钢板电泳爆孔
1.3.1 爆孔问题描述
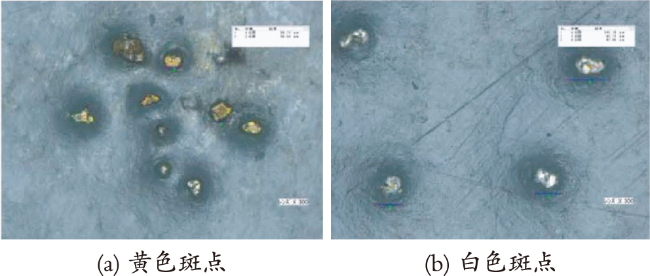
普通冷轧钢板电泳漆膜表面产生圆形凹坑,凹坑中心可以见到黄色或白色的物质堆积,如图2所示。
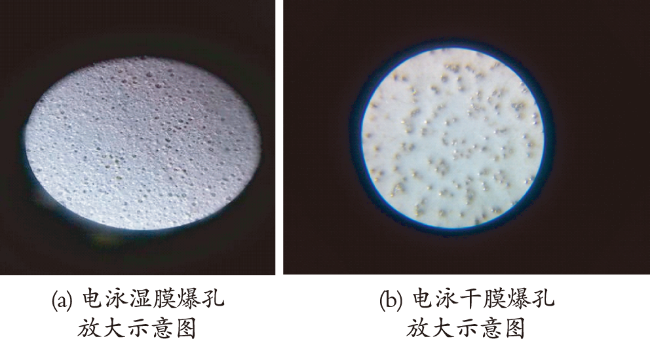
爆孔缺陷有以下特征:主要集中在水平面;钢板打磨区域更明显;爆孔产生区域的电泳漆膜相对偏薄。
1.3.2 爆孔产生的原因分析
取有爆孔缺陷的电泳板,进行VMS(光学显微镜,型号:VHX-900,厂家:基恩士)形貌观察,结果如图3所示。
取有爆孔缺陷的电泳板,进行EDX(元素分析仪,型号:EMAX ADD0009,厂家:堀场)元素分析,结果如表7所示。
Table 7 EDX element analysis of blast cavity defect |
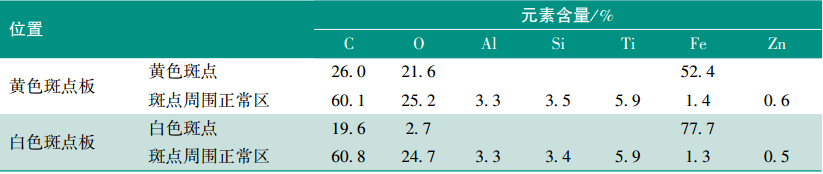 |
通过分析可以得出:黄色和白色区域没有形成很好的电泳膜。电泳板异常位置Fe元素含量较高,黄色斑点为Fe氧化形成的铁锈,白色斑点为裸露的铁。
Table 8 Electrophoresis liquid MEQ value of blast cavity defect |
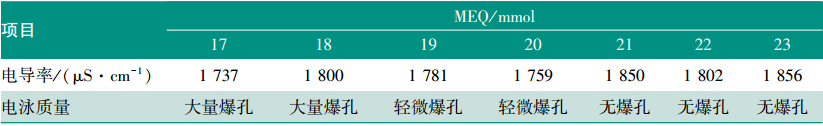 |
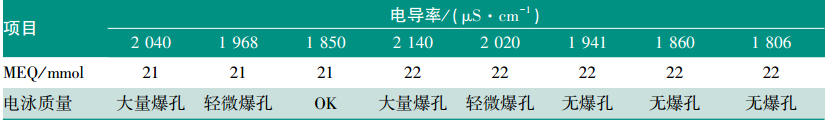
Table 9 Effect of conductivity of electrophoresis fluid on blast cavity defects |
 |
由表8可以看出,当电泳槽液电导率基本稳定时,随着MEQ值的升高,普通冷轧钢板电泳爆孔缺陷逐步得到控制。当电泳槽液MEQ≥21时,普通冷轧钢板电泳爆孔缺陷消失。
由表9可以看出,当MEQ值基本稳定时,随着电导率降低,冷轧板电泳爆孔缺陷会得到明显改善。当电泳液电导率降低至≤1 950 μS/cm以下时,普通冷轧钢板电泳爆孔缺陷基本消失。
当槽液MEQ值逐渐升高时,冷轧板电泳爆孔缺陷会得到明显改善。但是采用甲酸添加剂时,当MEQ≥21且电导率≥1 950 μS/cm时,导致普通冷轧钢板电泳爆孔缺陷无法完全解决。
1.3.3 调试验证和解决措施
根据分析和验证结果,最终确定了如下的解决方案:
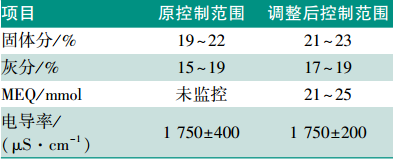
(1)将电泳槽液MEQ值控制在21~25;
(2)将电泳槽液电导率控制在1 950 μS/cm以下;
(3)为了将电导率维持在较低位置,将电泳酸添加剂由甲酸改为乙酸;
(4)适量增加槽液中溶剂含量以改善漆膜流平性。
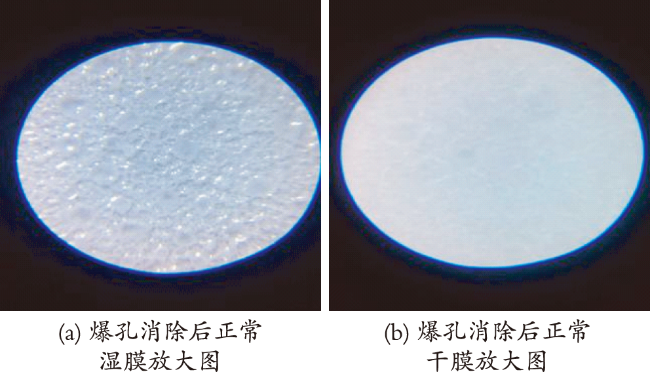
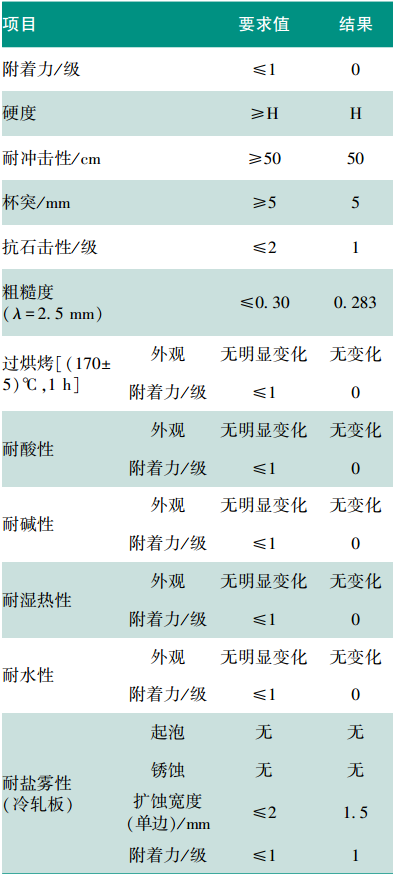
通过上述调整,普通冷轧钢板水平面爆孔缺陷得到解决,电泳漆膜致密无凹坑,如图4所示。
1.4 普通冷轧钢板电泳后花斑
1.4.1 花斑问题描述
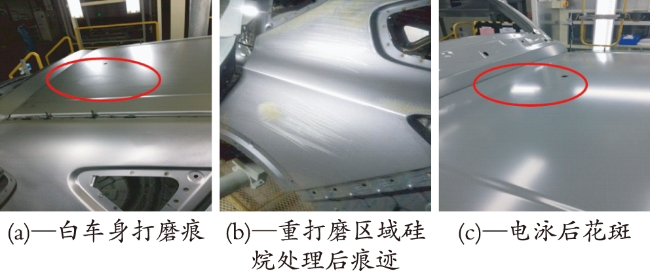
1.4.2 花斑原因分析
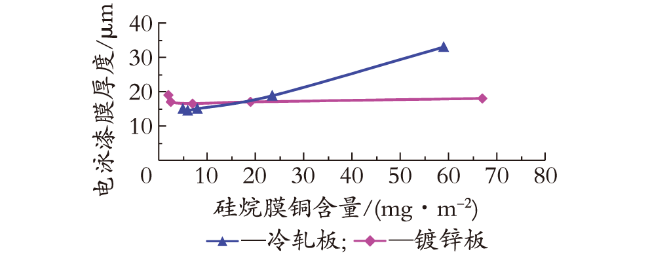
根据花斑缺陷的特征,考察了打磨钢板对硅烷膜质量的影响,如图6所示。
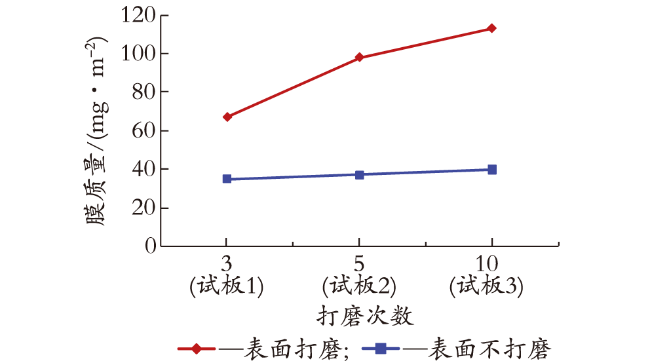
从图6可见,在相同的条件下普通冷轧钢板表面不打磨进行硅烷前处理时,硅烷膜质量几乎没有变化,但在重打磨部位,比表面积变大,硅烷膜质量增加,铜含量增多。因此,和一般部位相比,重打磨部位电阻较低,电泳反应剧烈,电泳时膜厚明显增加,导致外观变得粗糙。
1.4.3 花斑解决措施
针对普通冷轧钢板重打磨部位电泳后出现花斑
缺陷问题,现场从以下2个方面同时进行工艺改进:
(1)优化白车身打磨
① 增加冲压模具清理频次,提升单品质量;
② 尽量采用手感进行间接检查,少用油石检查,避免产生划痕;
③ 对固定重打磨区域的模具设备及焊接工艺进行检查,降低并消除缺陷;
④ 冲压、焊装对所有重打磨部位进行平缓过渡处理;
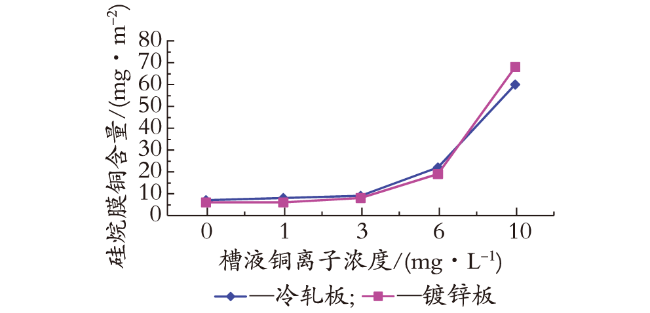
(2)控制冷轧板硅烷膜质量及槽液参数控制
控制硅烷槽液Cu2+离子浓度约为0.8~1.2 mg/L。
经过对冲焊来件的管控以及对前处理硅烷槽参数的控制,普通冷轧钢板上花斑缺陷完全消除,大量节省了电泳打磨的工时,提升了电泳外观质量。
2 工艺总结


3 结 语
(1) 镀锌板车身的硅烷处理工艺参数与普通冷轧钢板的范围不同,通过一系列的工艺调整及改进可以找到最佳工艺来保证两者混线生产。
(2) 应根据不同的材料特性、试验数据和生产经验分别设计好镀锌板硅烷处理线、普通冷轧钢板车身硅烷处理线以及两者混线的最佳工艺。
(3) 相对于传统磷化工艺来说,镀锌板与普通冷轧钢板车身混线硅烷处理对工艺条件非常敏感,要求的参数范围窄小,现场管理必须非常严格才能保证生产稳定。