


钢结构建筑作为设计多样、施工期短、结构强度高、抗震性能好的一种新型建筑体系,设计和应用日益成熟,逐渐成为主流的建筑工艺。但钢结构存在耐火极限低且易锈蚀等明显缺陷,导致钢结构在火场或强氧化条件下力学性能的严重下降,最终引起建筑结构的破坏,造成经济损失及人员伤亡,因此在实际应用中必须对钢结构进行涂装保护。
近年来,科研人员致力于开发集防火、防腐于一体的水性涂装体系,并取得了显著效果。但这些体系没有解决涂层在自然老化过程中因填料的浸出或化学反应而导致的耐火性能下降的问题。Wang等[1]测试了聚磷酸铵/三聚氰胺/季戊四醇体系水性涂料防火性能的可持续性,发现涂层试样浸水500 h后厚度和耐火时间都出现了严重的下降;Jiminez等[2]发现即使短期的盐水浸泡对涂层耐火性能的削弱作用也是决定性的:相同膨胀体系的环氧基料防火涂料在盐水中浸泡1个月以后耐火时间降低了60%以上,且试样在燃烧时完全失去了膨胀性能。在相似的聚丙烯酸酯基涂料中,涂层经过500 h的紫外辐射与循环喷雾干燥耐候性实验,磷酸盐含量显著降低,耐火时间由120 min降低至40 min,且形成无定型结构的膨胀炭质层,而非燃烧所形成的正常的“磷—碳”型蜂窝结构膨胀层,膨胀效率显著降低[3]。
大量的研究工作证实,涂层在自然老化过程中反复被水浸润,聚磷酸铵、季戊四醇等可溶性填料会从涂层内部迁移至涂层表面;此外,原膨胀体系中的重要成分聚磷酸铵在水中有可能发生水解反应形成小分子磷酸盐,而后者具有更高的水溶性;水解和溶解反应的进行提供了更多的孔隙与通道,加剧了其他填料的溶解,而其本身的降解行为也削弱了填料体系的膨胀能力[4,5],可见填料含量和配比的改变导致了涂层耐火性能的减弱甚至完全丧失[2, 6-7],目前国家标准对外立面防火涂料的耐浸出性能缺乏相应要求。笔者在调研中发现,市售水性超薄型防火涂料产品多为室内型,为降低成本多使用聚合度较低、耐水性较差的I型聚磷酸铵作为填料。此外,经实验[8]证实,在配方中添加膨胀石墨、玻璃鳞片等依靠增加扩散路径长度以增加浸出抵抗力的填料,虽然对填料的溶失状况有所改善,但与长时间反复条件下维持耐火性能的要求还相距甚远。故寻找水溶性较低且能与水性基料相匹配的填料膨胀体系便成为制备可使用于室外或存在反复浸润场合的水性防火涂料的关键。
作为无卤填料,三聚氰胺聚磷酸盐(MPP)常与乙基磷酸铝、硼酸锌、氧化石蜡等协同作用,与聚酰胺[9,10]、聚酯[11]、聚乙烯醇[12]、环氧[13]、聚丙烯酸酯[14]等树脂共混以提高阻燃及防火性能,较高的掺量表现了其与聚合物较好的相容性;与铵盐相比,三聚氰胺较低的水溶性也抑制了MPP在水中的溶解。由于其化学结构中同时含有酸源(聚磷酸)和气源(三聚氰胺),此填料能够在燃烧时使这2种物质产生分子级别的充分混合,这对形成均匀、密实的炭质膨胀层是不无裨益的;但由于MPP缺乏碳源,通常需要与其他填料搭配使用。双季戊四醇(DPER)具有不吸湿性与较低的水溶性,与季戊四醇相比更适宜作为防火涂层的阻燃性填料[15]。
本文选取了MPP/DPER作为膨胀填料体系,并与常规的聚磷酸铵/三聚氰胺/季戊四醇体系进行对比,考察该体系与水性丙烯酸酯聚合物基料的相容性、所制备涂层的填料耐浸出性能及耐火性能,以期改善水性防火涂料在自然浸润过程中出现的性能损失。
1 实验部分
1.1 实验原料
叔碳酸乙烯酯-乙酸乙烯酯共聚物乳液3100:浙江新力化工有限公司;聚丙烯酸酯乳液0613:万华化学;阻燃可膨胀石墨EG-150:青岛岩海碳材料有限公司;三聚氰胺聚磷酸盐MPP-A:四川精细化工研究设计院;聚磷酸铵APPⅡ:山东世安化工有限公司;双酚A型环氧树脂NPEL-128:南亚电子材料(昆山)有限公司;环氧树脂固化剂NP-593:天津市宁平化学制品有限公司;双季戊四醇(DPER)、氢氧化铝:化学纯,国药集团化学试剂有限公司;金红石型二氧化钛R209:中核华原钛白股份有限公司;高岭土:2 000目,大同煤业金宇高岭土化工有限公司;增稠、消泡、流变助剂:市售。
1.2 实验及测试仪器
高速分散机:SDF400,上海众托实业有限公司;K型热电偶数显测温仪:WRNK-81530,深圳市源恒通科技有限公司。
1.3 水性钢结构防火涂料及涂层的制备
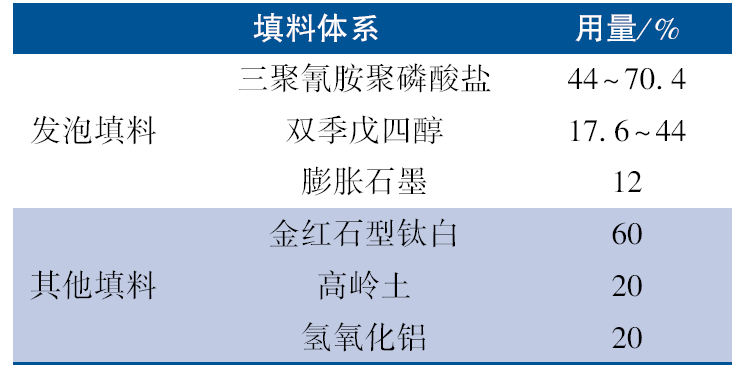
三聚氰胺聚磷酸盐-双季戊四醇体系(即M-D体系,下同)水性钢结构防火涂料的颜填料构成如表1所示。将发泡填料与其他颜填料按质量比4∶1充分混合,在1 500 r/min下置入预分散浆料进行高速分散;制浆完成后,加入预先定量的水性基料,在700 r/min下分散10 min并调节流变性能后成漆。制备的涂料涂覆在Q235普通碳素结构钢(15 cm×7 cm×1.9 mm,预先打磨至St2等级)上,并在室温下干燥,重复2~3次,直至涂层干膜厚度达到(2.0±0.05) mm。
表1 防火涂料的填料构成Table 1 Filler formulation of the fire retardant coatings |
 |
另取钢板分别浸涂不同的水性基料以制备不同的清漆,在50 ℃下干燥成膜后养护备用。
按文献[8]制备聚磷酸铵-三聚氰胺-季戊四醇体系(即A-M-P体系,下同)水性涂料作为对比。A-M-P体系溶剂型涂料样品的制备参照水性样品配方,使用双酚A型环氧树脂固化体系作为基料,控制颜基比与水性样品的配方一致,按m(树脂)∶m(稀释剂)=1∶1.5添加稀释剂以控制成品的施工性能。按1.3方法在钢板上制备涂层。
1.4 测试与表征
1.4.1 填料耐浸出性能分析
将所选基料制备的清漆和防火涂料于聚乙烯薄膜上制备涂层,养护7 d后剥离涂膜,称质量并记为m0;所得涂膜于室温下置入蒸馏水中浸泡,每隔24 h换水1次;7 d后取出涂膜,反复多次置于多层吸水纸中轻轻按压,直至纸上无水渍时称质量,记为ms;最后将涂层放置于玻璃皿中于50 ℃下干燥至恒质量并记为md。涂层的质量变化率Δm(%)、荷水率W(%)与填料溶失率L(%)由式(1)~式(3)计算。
1.4.2 耐火性能测试
涂层耐火性能的测试设备如文献[8]所述。按GB 14907—2002测试,钢构件在被涂层完全封闭的情况下受火实验,构件在实测过程中由于膨胀层的隔热效果而导致自身热量逸散的程度较低。考虑此因素,本实验在测温端贴附了保温岩棉并增加其厚度至40 mm,以阻滞热量从背板侧散失,从而更好地模拟标准的测试效果。使用丙烷/空气混合气体作为加热热源,并加大燃气流量至(1 000±30) mL/min及(15±0.5) L/min;调节火焰喷射口距离涂层7 cm以确保火焰外焰与涂层充分接触。涂层的膨胀倍数由式(4)计算:
其中,ds为钢板厚度,d0为试板初始厚度,dt为试板烧蚀后最大膨胀厚度。
1.4.3 其他性能测试
涂层的其他性能参照GB 14907—2002进行测试。
2 结果与讨论
2.1 M-D体系取代A-M-P体系对涂层初期耐火性能的影响
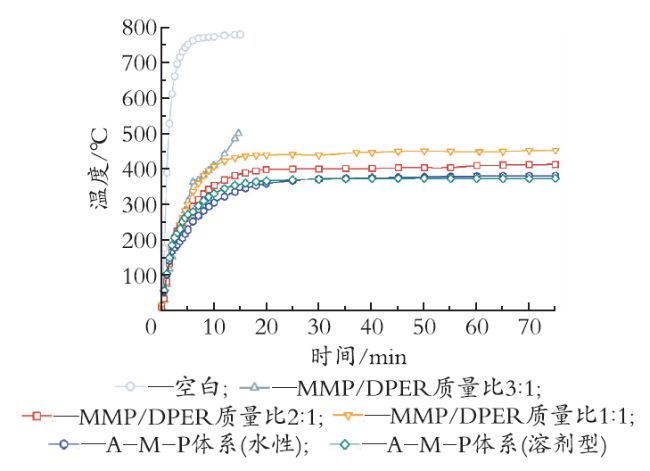
发泡体系可否在受热过程中形成均匀、致密而厚实的炭质膨胀层是涂层取得理想耐火性能的先决条件。参照优化的水性防火涂料体系[8],选择叔碳酸乙烯酯-乙酸乙烯酯共聚物乳液3100与聚丙烯酸酯乳液0613按质量比3∶2复配的水性树脂体系作为该防火涂料体系的基料,并控制基料占涂料配方质量分数为25%;填料占涂料配方质量分数为52.5%,其中,发泡填料与其他填料的质量比为4∶1,其他填料维持表2中配比不变,发泡填料中膨胀石墨维持其在发泡填料中的质量分数为12.5%不变,调整MPP与DPER的质量比制备不同的涂层试样,养护后测试其耐火性能,并与优化的A-M-P体系涂层比较,结果列于图1和图2。其中,图1-1、1-2、1-3分别为MPP/DPER质量比为3∶1、2∶1、1∶1时制备涂层烧灼后的膨胀层表面及断面形貌,图1-4、1-5为MPP/DPER质量比为2∶1,基料含量分别为35%及30%的涂层,图1-6、1-7分别为自制A-M-P体系水性及溶剂型样品。
表2 基料用量对涂层施工及初期耐火性能的影响Table 2 Effect of pigment binder ratio on the working performance and initial fire resistance of the coatings |
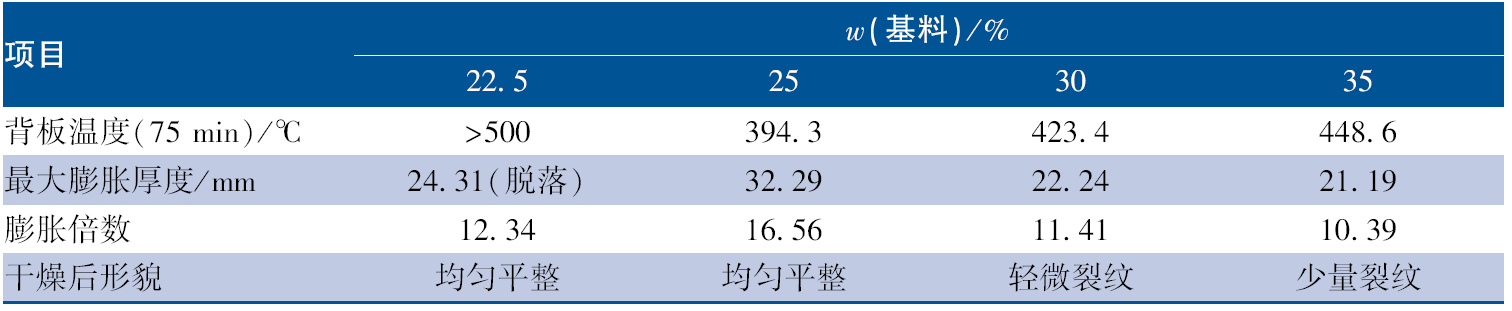 |
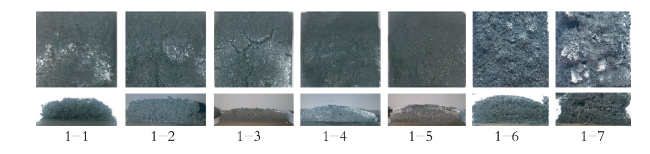
图1 不同涂料初期耐火性能实验后膨胀层表面与断面形貌对比Fig.1 Comparison of intumescent char layer morphologies from different coatings after the initial fire resistant tests |
MPP与DPER的用量比对形成炭层的形貌影响较大。当MPP与DPER质量比为4∶1时,烧灼过程中出现严重的落灰现象,由于MPP使用量过多,膨胀过程中产生的大量气体使碳质骨架过度膨胀而失去强度,在焰流的作用力下由膨胀石墨形成的蠕虫状碳质结构不断被焰流吹落,300 ℃以上甚至出现膨胀层成块脱落的现象。由图1-1可见,MPP与DPER质量比为3∶1制备的涂层其膨胀层结构松散,膨胀层间孔隙较大,与基材的贴附较为薄弱,这些不利因素都削弱了其对热量的阻滞效果;而MPP用量过少时涂层的膨胀则受到较为明显的抑制,如图1-3所示,膨胀层的表面出现了明显的开裂,且厚度不足,过于密实,形成的孔隙过小,亦不利于热阻的提升。当m(MPP)∶m(DPER)=2∶1时,所形成的炭层均匀密实、孔隙适中、膨胀率适可,与基材贴合较好(图1-2),且在燃烧过程中没有明显的落灰现象,故控制m(MPP)∶m(DPER)=2∶1为适宜的配比。
对比图2中A-M-P体系与M-D体系可发现,涂覆涂料的钢基材耐火性能都得到了明显改善,75 min内可将背板温度控制在400 ℃以内。但M-D体系温度平衡的建立要晚于A-M-P体系,导致测试初中期的M-D体系背板温度要高于A-M-P体系。这是因为MPP的热降解温度较高,在350~470 ℃区间内才能分解为聚磷酸和阻燃气体,并与DPER协同反应成炭[16],而对于A-M-P发泡体系的协同反应与成炭在300~360 ℃间即可发生[8],膨胀层的形成温度较高,使得被涂覆基材所建立的平衡温度较高。对比图1-2与1-6、1-7可知,其他条件不变的情况下,使用M-D体系制备的涂层经燃烧实验得到的炭层膨胀与A-M-P体系相比更为均匀密实,可见MPP与基料的相容性优于APP,且分子间的化学键合使得MPP在热降解过程中产生的APP、MEL与DPER发生更均匀的混合,协同反应使形成的膨胀层较A-M-P体系更为均匀,热阻滞效果更为明显。总之,M-D体系的发泡成炭温度高于A-M-P体系,但其较好的成炭形貌和初期耐火性能不影响其作为防火涂料的发泡体系。
2.2 基料用量对M-D体系涂层初期耐火性能的影响
基料的用量将影响涂层中的颜填料与树脂的分散状态,进而影响涂层的施工及防火性能。当基料用量过少(PVC>CPVC)时,填料未能完全为基料所浸润包覆,其间形成的孔隙与通道在浸泡过程中增加了水分渗入和填料颗粒移动浸出的可能性;其次,较少的基料用量不足以实现其粘接作用,易导致烧灼过程中发生膨胀层之间或膨胀层与基材的分离脱落。过高的基料用量易导致涂料在干燥过程中,树脂致密成膜闭合涂层表面,使涂层底部产生的水蒸气无法溢出。涂层边缘和表面产生的张力不均和涂层内部水分挥发带来的不均质现象极易导致涂膜表面开裂,这在对涂层厚度有所要求的保护涂料的涂装中是致命的,而多次薄涂的工艺又增加了施工成本。故调节适宜的颜基比对防火涂料的性能有重要的意义。对于M-D体系制备的涂层,控制颜填料含量为50%,改变基料的用量配制涂料并制备样板,测试其初期耐火性能,结果列于表2。
2.3 基料配比对涂层填料耐浸出性能及初期耐火性能的影响
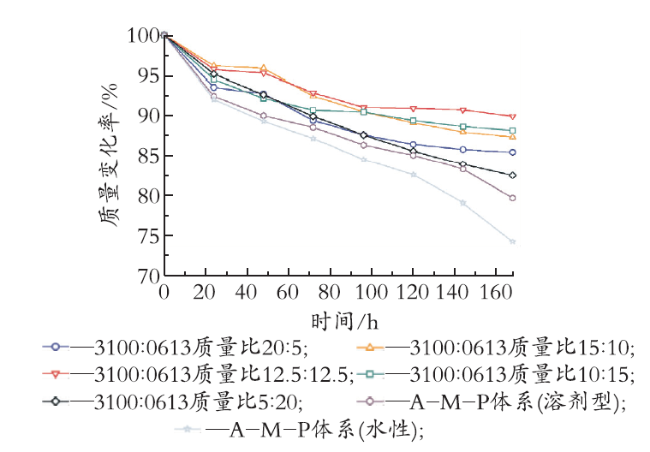
由图3可见,随浸泡时间的增加涂层质量呈现出不同程度的损失,M-D体系的质量损失明显低于A-M-P体系,部分样品浸泡160 h时质量损失可在10%以下。对于M-D体系构建的涂层,叔醋聚合物为主导基料的涂层耐浸出效果略好于丙烯酸酯聚合物为主导基料的涂层,叔醋聚合物为主导基料的涂膜在浸泡48 h前质量损失较为缓慢,归因于叔醋聚合物较低的MFFT所带来的成膜致密性以及与填料较好的相容性,但其较差的疏水性使填料和基料被水充分浸润后仍继续表现出填料的持续溶失。在叔醋聚合物中少量添加具有一定疏水性的丙烯酸酯聚合物可显著提高涂层的耐浸出效果,而当丙烯酸酯聚合物作为主导基料时,其与填料较差的相容性反而导致了填料在浸泡过程中持续出现的质量损失。
对于A-M-P体系,溶剂型涂层的浸出后质量损失大大低于水性产品,这是因为对于高颜基比的涂层体系,基料并不能连续贯通于各个填料颗粒之间形成完全粘接,长期浸水时亲水性较好的APP与PER在水中的连续溶解和作为基料的线型聚合物(如亲水性的聚醋酸乙烯酯链段)的链段舒展,将极大地破坏涂层的致密性和完整性,导致涂层出现局部解体,宏观表现为逐渐加剧的质量损失;溶剂型涂层使用具有体型交联结构的环氧树脂作为基料,树脂浸水后链段舒展受到抑制,可在一定程度上抑制涂膜解离,但是由于填料的耐水性不佳,仍表现出较为明显的质量损失,可见填料的耐水性才是涂层耐浸出能力的决定性因素。从涂层的填料耐浸出性能考虑,对于M-D体系选择叔醋与丙烯酸酯共聚物质量比12.5∶12.5较为适宜。
由于MPP与DPER协同发泡成炭的温程滞后于醋叔共聚物的主要降解温程(320~350 ℃)[17],出现了基料与发泡填料热降解不协同的现象,故单纯使用熔融状态下黏性流动较好的醋叔共聚物并不能优化在灼烧过程中的涂层发泡成炭过程。此外由于DPER降解温程相对较低,故须控制其在涂层中的用量,以保证达到MPP分解温度时有足够的DPER参与协同成炭反应。本文选取降解温程较高的丙烯酸酯共聚物与醋叔共聚物复配使用,调节二者的配比制备不同的试样进行检测,结果如图4和图5所示。其中图5-1~5-5分别对应叔醋(3100)与丙烯酸酯共聚物(0613)的质量比为20∶5、15∶10、12.5∶12.5、10∶15及5∶20时的断面形貌。
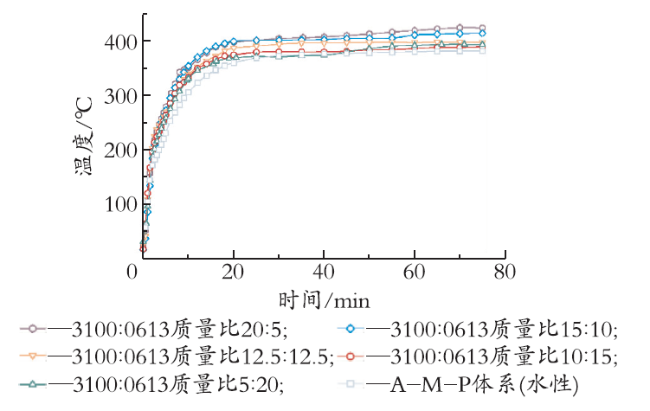
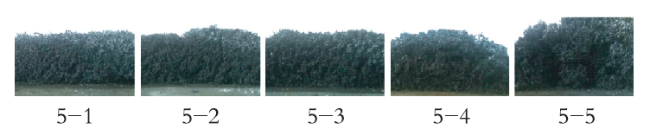
由图4可见,当叔醋聚合物作为主导基料时,涂层的背板温度较高,耐火性能较差,而增加丙烯酸酯共聚物在基料中的比例,可使涂层的背板温度逐渐降低,耐火性能得以一定改善;但当丙烯酸酯共聚物含量过高时,涂层的耐火性能又会受到一定影响。这可由图5中膨胀层的断面形貌得以解释:若以叔醋共聚物作为主导基料,在MPP达到降解峰值时大部分基料及DPER已发生降解,生成的气源利用率较低,不利于形成孔隙适中的膨胀层,表现为图5-1、图5-2中的膨胀层较为致密,厚度较薄,孔隙较小;增加聚丙烯酸酯在基料中的用量,膨胀层由致密变为蓬松,大孔的数量增加,但分布随丙烯酸酯共聚物用量的增加趋于不均,表现为图5-3和图5-4,此时炭层的致密性和孔径较为适宜;当丙烯酸酯共聚物用量过大时,涂层过于蓬松,大孔联通为贯通孔,使涂层的整体强度下降,表现为涂层表面的开裂(图5-5)。由涂层的初期防火性能考虑,选择叔醋与丙烯酸酯共聚物质量比为12.5∶12.5~10∶15为较佳的基料复配比例。
2.4 优化后的M-D体系与A-M-P体系样品性能浸出实验后耐火性能对比
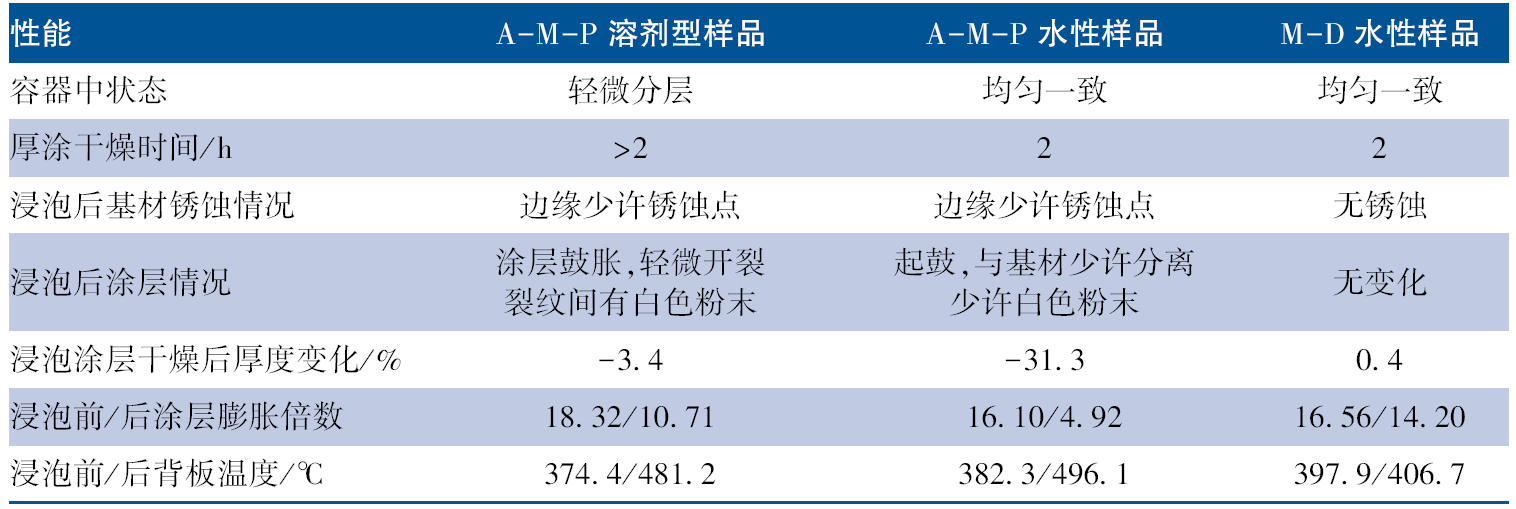
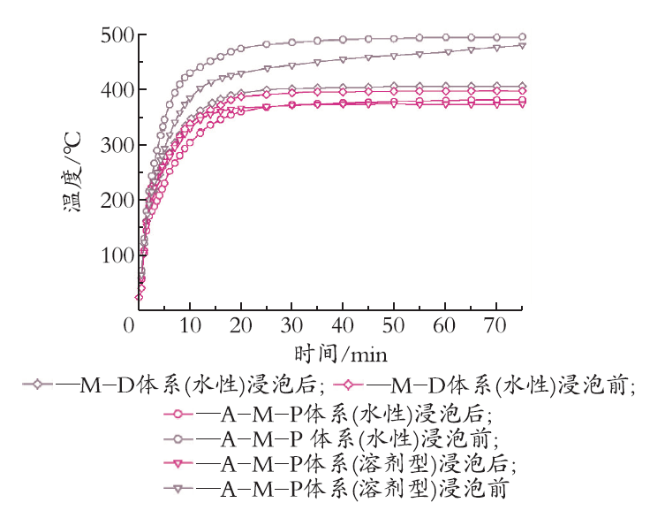


由表3及图6可见,7 d的浸泡后,以A-M-P为发泡填料体系的水性涂层出现涂层鼓胀或起鼓、部分漆膜与基材的分离现象,漆膜厚度出现了明显下降,与图3中因填料浸出和漆膜解离所导致的质量损失是一致的。A-M-P溶剂型样品漆膜厚度得以维持,但填料的部分浸出仍对漆膜造成了一定程度的破坏,表现为燃烧实验过程中出现炭屑脱落,燃烧后的膨胀层质地松散及背板温度的持续性上升。这些持续浸润对漆膜所造成的破坏导致耐火性能的损失与之前研究结论相一致[18]。相较之下,使用M-D体系的涂层展现出了较优的耐浸出性能和浸泡后耐火性能的可持续性,表现为涂层的厚度损失、膨胀倍数均未因长期浸泡而有所影响,仅在背板温度上出现轻微的上升。
3 结 语
三聚氰胺聚磷酸盐-双季戊四醇的协同反应温度高于传统的聚磷酸铵-三聚氰胺-季戊四醇发泡体系,致使其建立隔热膨胀层时的初始温度高于后者,但在适宜的配比下并不妨碍其作为性能良好的发泡体系加以使用。浸泡实验证明该体系具有优异的抗溶失性能,使用致密性较好的叔醋聚合物与疏水性较好而填料相容性较差的丙烯酸酯共聚物胶乳,以12.5∶12.5质量占比复配作为基料时,可达到溶失率10%以下的抗溶失涂层体系,这是传统的聚磷酸铵-三聚氰胺-季戊四醇体系所无法比拟的。其在水性涂层中的应用测试结果良好,并对防火涂层的使用范围具有一定的潜在拓展价值。