


粉末涂料由于具有经济、环保、高效、节能的特点,拥有广阔的发展前景。热固性粉末涂料在生产过程中,需要用到混料机、挤出机、压片机、磨粉机等设备。由于起步较晚,国内对设备的研究性专著和文献非常少。本文通过整理研究近几年各制粉设备公司生产实践结果,分析行业在生产设备标准化、设计理论以及粉末涂料生产过程的安全环保等方面所取得的技术进步。
1 粉末涂料生产设备的技术进步
1.1 设备标准化
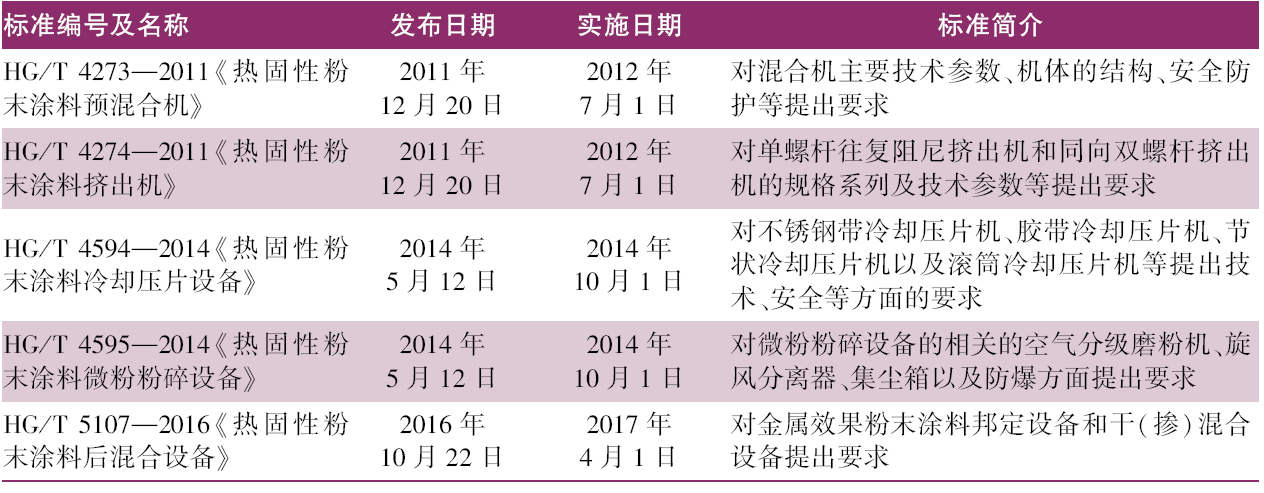
为了规范行业发展,中国化工学会涂料涂装专业委员会从2010年开始牵头制定粉末行业相关设备标准,对设备的设计制造、生产过程以及环保方面的要求进行了界定和规范。相关标准情况如表1所示。
表1 近年来粉末生产设备相关标准Table 1 Related standard of powder coating production equipments in recent years |
 |
1.2 设备理论研究的进展
1.2.1 等间隙螺杆的设计
机械设计方法实现了从二维向三维设计的转变,SolidWorks、UG等三维软件得到广泛应用。基于三维CAD的造型技术,设备生产企业突破了各种混炼元件的等间隙造型技术,结合数控加工,产品达到国外同行的技术水准。图1中例举了几个混炼块啮合,从图中可以看到元件间的最小距离保持不变。
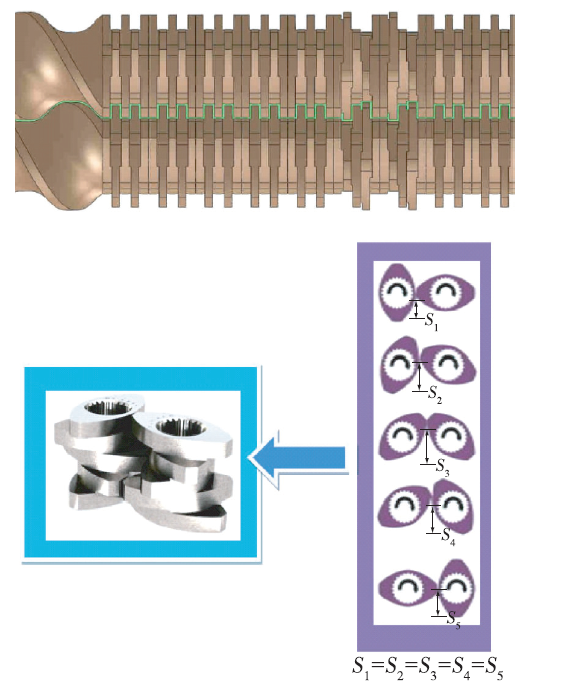
生产实践证明,等间隙的设计可以带来如下好处:(1)所制备的粉末涂料组分呈现优异的分布和分散特性;(2)极强的螺杆自清洁能力;(3)极少产生粉末涂料固化粒子。
1.2.2 中心距率的概念
中心距率是指齿轮箱输出轴(业内称作“AB轴”)中心距和螺杆大径的比值,如图2所示。
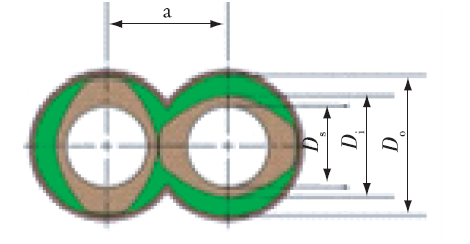
从图2可见,绿色部分表示自由容积截面S,中心距率(γ)可由式(1)进行计算。
相同的外径Do,随着中心距a的减小,螺杆芯轴直径Ds减小,混炼元件的自由容积截面S变大。这个比值是挤出机最重要的特征参数,它对齿轮箱各传动轴、传动齿轮的参数选择至关重要,同时也是该机型转速产能等参数的重要参量。以科贝隆(Coperion)的ZSK系列为代表的挤出机,中心距率低至0.78,这个数值代表着该设备芯轴承受的扭矩更大、产量更高、挤出机的各主要零部件的加工更趋严格、对芯轴以及齿轮箱轴系材料的选择更苛刻。中心距率是挤出机机型小型化、产能扩大化的理论基础。
1.2.3 混炼元件的混合特性
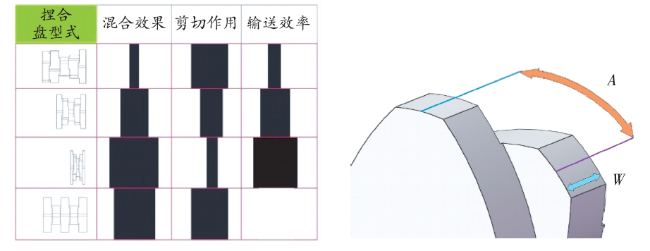
从图4可以看出,错列角变大,输送能力变小,但分散和分布效果却变好。同样的错列角,背宽越小,物料的混炼效果越好。设备生产企业能够根据粉末涂料产品要求,结合混炼元件的性能对螺杆组合进行配置。
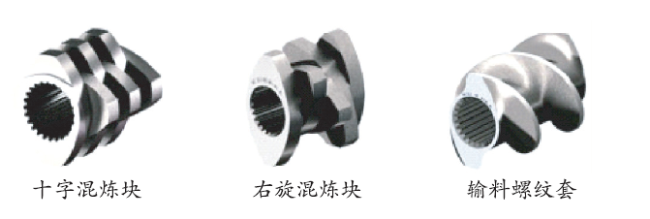
不同的螺杆组合适应生产不同的粉末涂料产品,图5列举了几种常用螺杆组合。
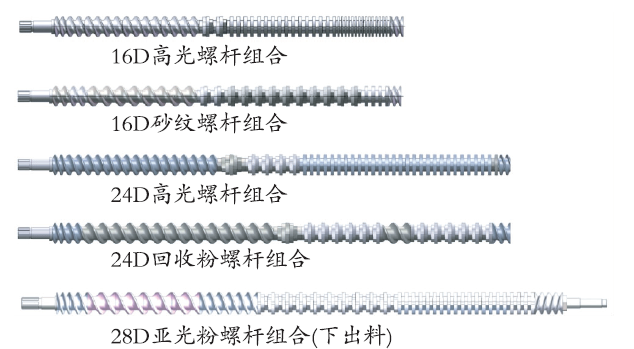
客户生产的粉末涂料有平面型、砂纹型、锤纹型、美术型等多种类型。一般来说,平面型以高光粉居多,要求螺杆的分散分布性能要好,因此需要在螺杆配置中增加错列角比较大的元件。砂纹粉却相反,不需要大长径比的螺杆配置,适当增加输料螺纹套和小错列角的混炼元件的数量即可收到很好的效果。
1.3 设备制造数字化
1.3.1 计算机辅助工程(CAE)的应用
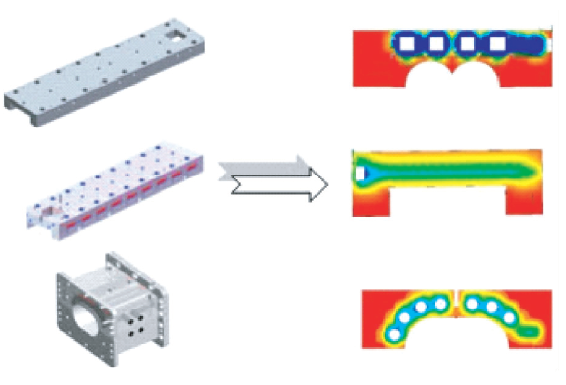
有资料表明,早期WP(Werner and Pfleiderer)、BP(Baker Perkins)、BASF以及APV Chemical Machinery等公司对双螺杆挤出机内部流动以及传热等进行了研究[2]。如图6所示,这是一个机筒设计实例,左侧从上到下例举了3种机筒型式:焊接式、直孔式和环形水路。机筒的换热效率和温度分布指标非常重要,如果机筒存在温度集中点,或者冷热不均,在微观上影响粉末涂料产品的质量,温度越高内部衬瓦磨损的速度越快。采用CAE软件(比如ANSYS)进行分析,通过对孔径、流道深度、流道位置等参数进行优化设计,从图6可以看出,环形水路的换热效果最好,整个衬瓦接触面温度均匀。焊接水路最差,衬瓦侧面温度较高,“8”字孔的鼻梁位置温度集中,不利于传热。
1.3.2 计算流体动力学 (CFD)的应用
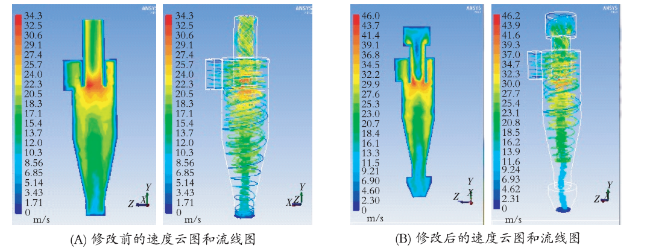
旋风分离器是重要的设备之一,气固混合物由切向进入,产生旋转运动,在离心力的作用下将固体颗粒抛向器壁降速收集,达到气固分离的目的,对粒径大于10 μm的颗粒分离效率非常高。运用CFD软件分析旋风分离器的性能,调整其各部分特征尺寸可以得到不同的压力、速度、产能以及颗粒的回收率,从而确定最佳尺寸。如图7所示,该例图示的左侧是没有排料锥体和出料蜗壳的情形,可以看到在沿中心向上有速度较大的“龙卷”,形成颗粒二次夹带,出口壁面速度较大,颗粒很难被捕捉,这两者均会降低粉尘回收率。图的右侧结果显示,增加了排料锥体和出料蜗壳以后,中心旋流速度明显降低,蜗壳的壁面速度低超细颗粒可以被捕捉。
1.3.3 数控技术和数字化样机技术的应用
(1)数控技术的应用
通过运用数控机床(CNC),可以实现对大多数关键零部件的数控化生产,产品精度高。现在行业中逐渐用数控车床取代了普通车床,高精度加工中心、数控镗铣床、线切割的使用比例逐年上升。图8是2种方法加工混炼块的过程。
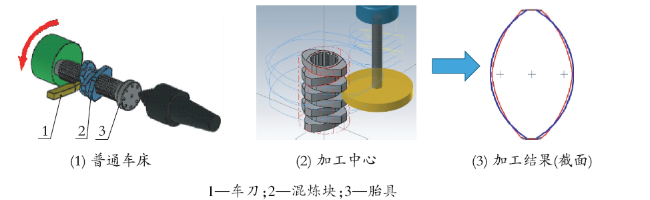
对混炼块进行等间隙加工要求较高,普通车床很难达到。从图8(3)可以看出,常规的车床无法精确加工等间隙混炼块,普通车床加工结果(蓝色)与数控加工中心加工结果(红色)在截面形状上差别很大。
(2)三维数字化样机技术的应用
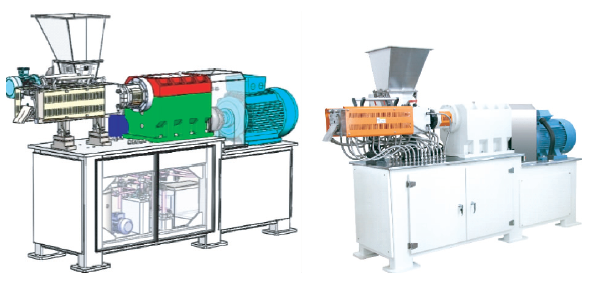
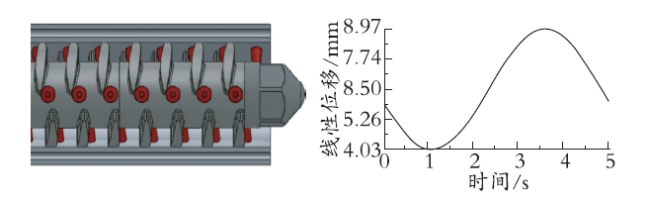
三维数字化样机技术可实现在电脑上检查验证,将问题在设计阶段予以解决。数字样机技术是一个综合过程,包括:(1)从上而下的设计方案。关于设备布局的总体思路、关于设备的基本性能预判;(2)积木式或关联式设计;三维软件的基础应用;(3)虚拟样机干涉检查。检查零部件的尺寸关系,发现重叠或者分离部分等内容;(4)样机可装配性检查,涉及人机工学等内容;(5)运动性能检查,例如运动曲线的验证、运动学分析软件应用;(6)关键零部件的可加工性检查;(7)优化设计,对零部件的重量、结构强度等进行优化;(8)样机出图。图9展示了一种单螺杆往复阻尼式挤出机。
1.4 新材料的应用
随着高强度、高扭矩材料的广泛使用,设备的关键零部件性能得到重大提升。
举例一:
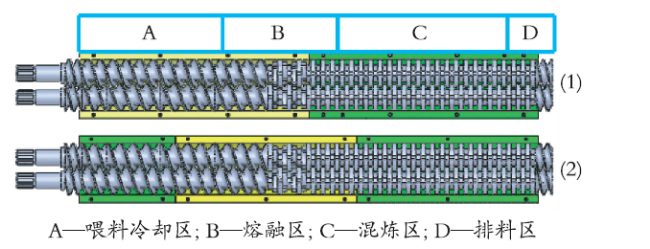
将新材料应用于设备制造,可赋予机械超高的耐用性。采用D2(相当于国内的Cr12MoV)或者CPM(粉末冶金)特殊工具钢(Crucible公司的一种特殊工具钢,具有优良的耐磨性和韧性),可使挤出机衬瓦的耐磨性呈几倍增长,比如38CrMoAl材质的衬瓦,一般在完成2 000 t粉末涂料的生产周就需要更换了,但CPM材质的衬瓦则可配套生产4 000~6 000 t粉末涂料。一般将价格昂贵、耐磨性好的材料用在所造设备最关键的位置上。如图11所示,按照螺杆的功能区划,熔融区是物料由松散的颗粒状经过螺纹套压缩继而融化的区段,消耗功率大,对衬瓦磨损最严重,其他区段则磨损较轻。图中浅黄色为耐磨材料,绿色为普通材料,灰色部分为同向双螺杆。按照图11(1)的衬瓦排列,熔融区正好跨过了2节衬瓦,因此衬瓦磨损后2节均需更换,而图11(2)的方案,熔融段正好处于同一节衬瓦,因此更换成本低至少50%。
举例二:
由于采用了新材料,挤出机规格系列产生了变化。由前述可知中心距率数值较小则意味着转速和产能提高的情况下要达到同样的混炼效果,就需要加大长径比。新一代高速挤出机(输出转速≥1 000 r/min)的长径比普遍达到或超过24,这就要求螺杆芯轴需要采用高扭矩材料。表2是业内使用的几种芯轴材料的性能参数比较。达到同样的产量,现代挤出机机型小,设备占地面积也小。
表2 常用芯轴材料性能比较Table 2 Materials property comparison of core shaft |
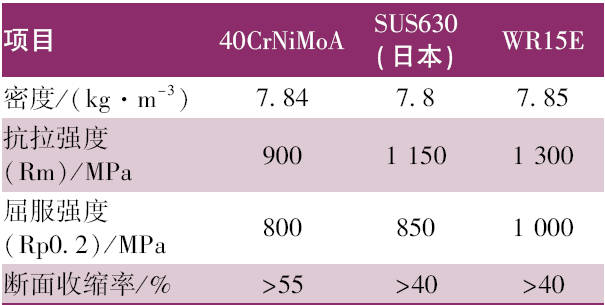 |
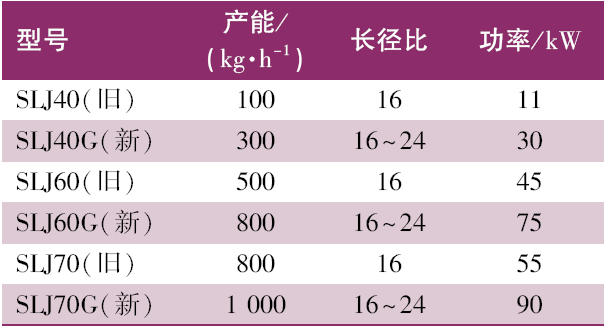
表3列出了山东烟台东辉粉末设备有限公司的部分挤出机新旧型号的对比。
表3 东辉新旧系列挤出机对比Table 3 Comparison of Donghui new & old series of extruder |
 |
1.5 操作简单化、智能化
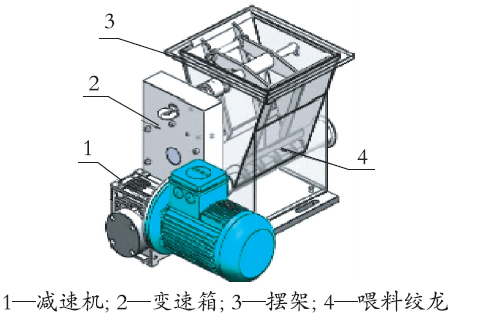
人力成本上升、劳动者对操作环境要求高、由于操作人员操作不熟练造成设备损坏等现象困扰很多企业,因此行业亟需投入智能化、人力节约型设备。
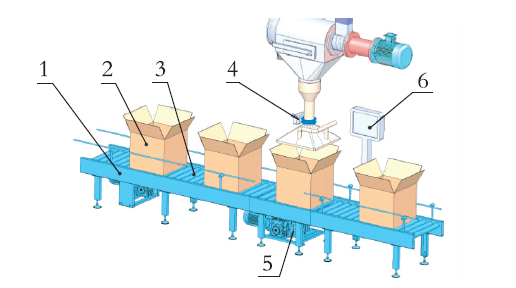
举例二:磨粉机的成品称量是需要体力的,以前工人把需要打包的粉料在电子秤上反复校正,费时费力。使用自动称量系统,通过气动蝶阀和高精度电子秤相互配合可以实现自动称量,精度可达±10 g。如图13所示,纸箱通过传动辊由程序控制自动传送,到达装料位置后电子称提升,自动清零,气动蝶阀启动放料。
2 粉末涂料生产设备的环保要求
由于近年来国家对环保和安全的要求越来越高,粉末涂料设备生产标准也相应提高,粉末涂料企业对“三废”的防治也投入了大量人力、财力和物力。
2.1 噪声的防治
粉末涂料生产过程中噪声产生的源头很多,比如挤出机齿轮箱的运动噪声、磨粉机系统的气流噪声等。针对生产过程中噪声的防治,可以有以下解决方案:(1)齿轮箱的噪声主要是由于结构设计、箱体加工精度、齿轮加工精度等原因引起的,通过引进高精度数控机床可实现箱体和齿轮的高精度生产,极大地降低由于制造精度不高形成的噪声;(2)通过使用低音磨粉机系统,整个系统的噪声可降低至85 dB以下;(3)圆形除尘器比方形噪声低;(4)微粉磨系统管路敷设隔音棉,既隔音又保温;(5)设备的地脚使用橡胶垫隔震等。
2.2 废水的处理
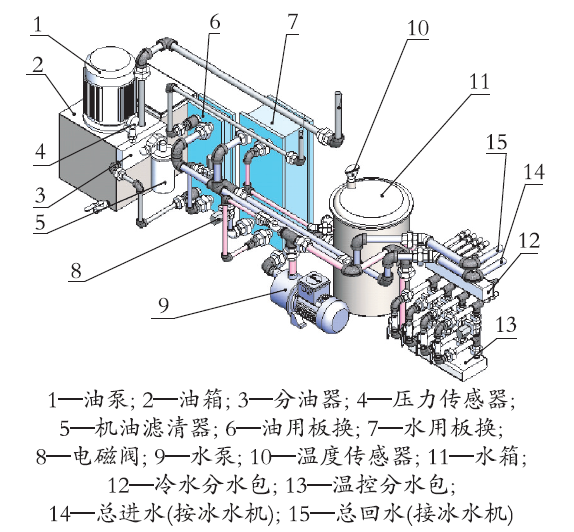
2.3 废气的处理
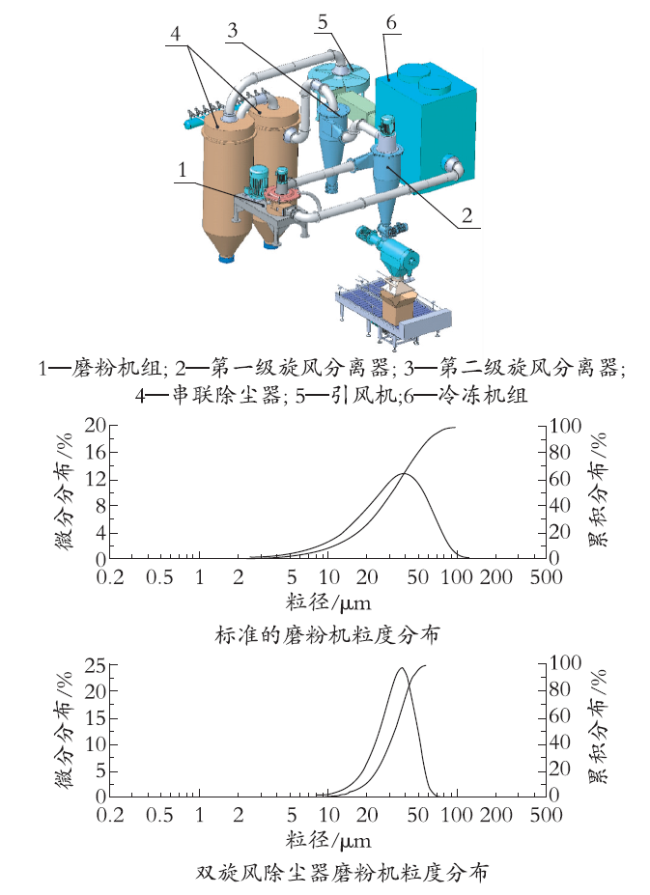
粉末涂料生产中会产生带有固体粉末混合物的废气,产生的部位如下:(1)配料系统;(2)挤出机卸料站;(3)挤出机下料口;(4)挤出机出料口;(5)压片机破碎出料口;(6)转筛下面的成品出口;(7)风机出口等。粉末涂料生产系统本身具有集气功能,比如将这些泄露点的废气通过管道收集至除尘箱进口由滤袋收集,有条件的厂家则是额外安装一套中央除尘系统对各泄露点进行收集,然后集中处理,这些方法都取得了很好的效果。近年来采用了一套内循环系统[5],基本做到了废气的零排放,如图15所示。该系统串联2个旋风分离器和2个除尘箱,既实现了废气的零排放,又实现了粉末粒径更合理的分布。由粒度分布图可以发现,双旋风的磨粉机系统的第一级旋风增加了一套转子[6],因此细颗粒更多的进入二级旋风,这样成品粒度集中,曲线收窄。


2.4 防爆要求
粉末涂料是具有爆炸属性的物料,当临界浓度达到30 g/m3时具有爆炸可能,最大爆炸压力Pmax为0.79 MPa,爆炸指数Kst为12.9 MPa·m/s。近年来国内外很多粉末涂料生产企业均对防爆方面提出了更高要求,目前主要集中在ACM微粉磨系统,也就是与之配套的磨粉机、转筛、旋风分离器、除尘器等。
(1)ACM微粉磨系统需要通过ATEX评估。ATEX评估是对生产环境中有爆炸或燃烧危险的位置依据有关标准进行危险评估,一般委托授权机构评估。
(2)ACM微磨粉系统的PSR11设计。所谓PSR11设计,是按1.1 MPa的冲击压力,根据我国、欧盟及ISO的相关技术标准对微磨粉系统的抗冲击能力进行的设计。
(3)ACM系列微磨粉系统抗爆炸的技术措施是在系统中增加泄爆门、防爆锁、管路安装隔爆阀;使用防爆电机、电控箱;对相关电子元件提出防爆要求等。
3 粉末涂料生产设备发展的不足与展望
国内粉末涂料生产机械设备经过几十年的发展,为设备国产化进程贡献了力量。但是对比国外先进设备,国内设备还有很多的缺点与不足。
(1)关键的材料以及材料处理技术不过关,造成国内设备装机负荷普遍比较低。以科贝隆的ZSK系列为例,挤出机的载荷有一个扭矩率参数作为衡量标准,即单轴的输出扭矩和中心距三次方的比值,ZSK的MC系列由于使用高扭矩材料,该比值可以达到18,而国内大多数设备的该比值在3~6之间,这就造成在开车过程中国产设备需要更长的加热时间,而大扭矩率的机型则较短。进口设备的耐磨零部件采用了非常先进的表面处理方法,比如碳化钛涂层工艺,可以使用基材是普通材质双金属,成本低,能效比高。国内热处理工艺的水平较低,比如同一个材料、同一种氮化工艺下,不同批次的产品品质不稳定。所以,设备的发展首先要依托材料创新,改善设计方法,提高设备的各项载荷系数,做到物尽其用,最大限度地发挥机器效能。
(2)国内设备厂家一般都不配备自己的设备实验室。很多使用数据需要从客户那里进行反馈,然后进行整改,这就造成设计制造非常被动,型号设计非常复杂,制造厂家不能引领市场发展。另外,国内设备厂家的设计原创性不足,国内设计师缺乏突破性思维,国内厂商缺乏专利意识,仿制抄袭泛滥,同质化竞争严重,缺乏创新的动力。国内设备生产企业可以从知识产权的保护、提高核心竞争力等源头入手,提高在国际市场的话语权和市场占有率。
(3)“智能化”对于本行业来说也缺“芯”。国外设备厂商都自主或联合制造属于自己的智能平台,比如操作系统。Coperion等国外厂家都有自己的专用操作系统,数据采集、数据备份、数据打包、帮助系统等一应俱全,国内的厂家还是在触摸屏的基础上,通过西门子、施耐德等软件辅助编程实现部分功能,系统架构松散、通用性低、性能比较初级。除了操作系统,与之配套的各种传感器等相关电子产品在高端场合还是依赖进口。所以国产设备生产企业“智能化”发展还任重道远,需要行业拓宽思路,比如采用企校联合等方式,开发属于自己的软件系统,做到软的更软,硬件更硬。
4 结 语
通过介绍粉末涂料设备在理论研究、智能化、环保化方面取得的成绩以及存在的不足,研究指出先进的设计工具、先进的加工手段、科学规范的引领以及生产实际的诉求是粉末涂料设备发展进步的内在动力。