探索开发

细粉粉末涂料流动性能的表征研究

  • 张海萍 1 ,
  • KrantzMatthew 2 ,
  • 董帅 1 ,
  • 张辉 1, 2 ,
  • 祝京旭 1, 2
展开
  • 1. 天津化学化工协同创新中心,天津大学化工学院,天津 300072
  • 2. 加拿大西安大略大学化学与生物化学工程系,安大略省伦敦市 N6A 5B9

收稿日期: 2018-08-09

  网络出版日期: 2018-10-31

版权

版权所有,未经授权,不得转载、摘编本刊文章,不得使用本刊的版式设计。

Flowability Characterization of Fine Powder Coatings

  • Haiping Zhang 1 ,
  • Matthew Krantz 2 ,
  • Shuai Dong 1 ,
  • Hui Zhang 1, 2 ,
  • Jingxu Zhu 1, 2
Expand
  • 1. Collaborative Innovation Center of Chemical Science and Engineering (Tianjin), School of Chemical Engineering and Technology, Tianjin University, Tianjin 300072, China
  • 2. Dept. of Chemical and Biochemical Engineering, Western University, London, Ontario N6A 5B9, Canada

Received date: 2018-08-09

  Online published: 2018-10-31

Copyright

Copyright reserved © 2018

摘要

为了更好地解决细粉及超细粉末涂料颗粒在加工、气流输送、喷涂等工艺中遇到的问题,本文对影响细粉粉末涂料流动性能的各粒径参数进行了实验研究和回归分析。研究发现:工业上通常应用中粒径(D50)来表征细粉涂料流动性并不够准确。通过对不同特征粒径以及粒径分布跨度等因素的考察,本文提出了一种由代表粒径大小和粒径分布的D10-D50-D90多变量关联模型来表征细粉粉末涂料流动性的方法,使细粉涂料流动性的预测更为可靠和准确,为细粉涂料特别是超细粉末涂料的工业应用提供理论指导。

本文引用格式

张海萍 , KrantzMatthew , 董帅 , 张辉 , 祝京旭 . 细粉粉末涂料流动性能的表征研究[J]. 涂料工业, 2018 , 48(10) : 5 -6 . DOI: 10.12020/j.issn.0253-4312.2018.10.5

Abstract

In order to properly solve the flowability problems of fine and ultrafine particles of powder coatings in the processing, pneumatic transportation and spraying processes, a series of experiments are carried out to analyze the factors affecting the flowability of fine powder coatings through data regression methods. It is found that the medium particle size D50 alone is not accurate enough to characterize the flowability of fine powder coatings. After analyzing different characteristic particle sizes and particle size distribution (span), a combinative D10-D50-D90 method, which represents both the particle size and particle size distribution, is proposed to characterize the flowability of fine powder coatings. It is more reliable and accurate to predict the flowability of fine powder coatings, which provides theoretical guidance for the industrial application of fine and ultrafine powder coatings.

在过去的几十年中,粉末涂料在汽车、家具、家电领域得到广泛的应用,但通常所使用的粉末涂料大多是中粒径大于30 μm的粗粉颗粒。由于粉体粒径比较大,易造成涂层表面平整度差、涂层过厚等问题,一定程度上限制了粉末涂料的应用[1]。为了克服以上问题,提高涂层质量和美观性,降低膜厚,则需要采用更细的粉末进行喷涂。
细粉粉末涂料一般指中粒径小于30 μm的粉末涂料[2,3],其中中粒径小于25 μm的粉末涂料为超细粉末涂料。由于细粉粒径比较小,喷涂时可以降低涂层厚度,减少涂层表面橘纹等问题,达到与液体涂料相近的涂装效果。目前细粉涂料喷涂已经开始应用于工业中,但是其工业应用中存在一些需要解决的问题。根据Geldart's颗粒分类[4],细粉涂料属于C类颗粒,粉末内聚力强。由于颗粒粒径小,颗粒与颗粒之间的作用力(主要是范德华力[5])远远大于重力,使颗粒容易相互粘结,形成团聚,在静电喷涂的过程中难以流化,易造成输送管道的堵塞;此外由于流动性能差,粉末易在喷枪口处发生喷涌,造成上粉不均,甚至产生废品。
因为颗粒粒径的减小会带来黏稠吸附的问题,如何更好地对细粉流动性进行表征对于细粉涂料的工业化应用至关重要。粉末流动性可以采用堆积角(AOR)、雪崩角(AVA)和流化床颗粒流出速率等检测手段进行测试分析[1,6],但这些方法耗时且并非所有厂家均具备这些检测设备。粉末涂料制造商往往通过控制粉末粒径(主要是中粒径)来确保粉末颗粒的流动性[6,7,8],但即使已经将细粉涂料颗粒中粒径控制在一定合格范围内,细粉颗粒在粉体流化、气流输送、粉末喷涂等工艺上仍然会遇到很多问题。因此,仅仅依靠中粒径(D50)无法准确判断出颗粒的流动性能。通过粉末的几个粒径特征参数(包括D10、D50、D90和粒径跨度[9,10]等),对粉末流动性进行表征是一种便捷有效的方法。本文旨在研究细粉涂料流动性与多个颗粒粒径参数的相关性,以便能通过这些参数更好地预测颗粒的流动性,帮助解决细粉特别是超细粉末涂料在工业应用中遇到的流动性问题。

1 实验部分

1.1 实验材料

粉末涂料样品为Seibert公司生产的聚氨酯粉末涂料,共有9种不同粒径,粒径范围为24~29 μm。由于细粉涂料流化需要添加一些助流化剂[6, 11],但是为了尽量减小助流化剂对本次实验中流动性能的影响,仅仅添加了质量分数为0.3%(以粉末涂料总质量计)的Degussa公司生产的纳米SiO2 R972助流化剂,以保证细粉粉末涂料的基本流化。

1.2 颗粒粒径测试

用丹东百特公司生产的激光粒度仪(型号BT-9300S)测试样品的颗粒粒径。主要测试参数为D10、D50、D90。D50为中粒径,是指体积累计分布达到50%时对应的粒径值,即表示大于或小于此粒径值的颗粒各占50%。同理,D10和D90分别是指体积累计分布达到10%和90%时所对应的粒径,即粒径小于D10和D90的颗粒分别占总体积的10%和90%。
粒径分析一般用D10、D50、D90来表征粉末粒径分布。当粒径分布曲线中D10或者D90靠近D50时,曲线将会变得陡窄。理想情况下当3个值趋于相同时,粉末具有统一的粒径,但在实际生产中是不可能达到的。工业上一些厂家采用跨度(Span)来表征粉末颗粒粒径分布[9],其数学表达式如式(1)所示。
span = D 90 - D 10 D 50

1.3 流动性能测试

粉体流动性的测试方法分为动态、半动态和静态测试法[6],各方法适用于不同应力状态的粉体,包括贮存状态、流化状态和气流输送状态等。堆积角和雪崩角是可以相互替换的测试方法,并且均属于半动态法,可快捷地表征粉体流动性。本实验用雪崩角来表征粉末颗粒样品的流动性能。
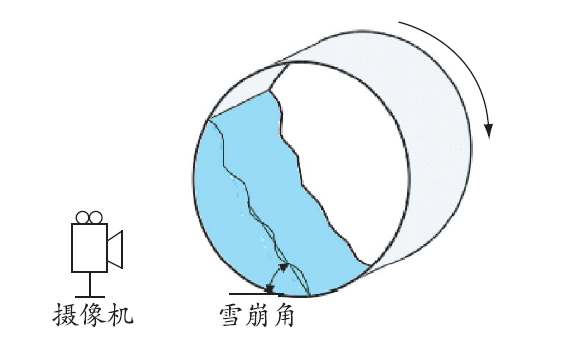
用美国水星公司制造的粉末流动性能测试仪测试样品的雪崩角。每次测试装120 mL的粉末样品于直径10.9 cm、宽度3.5 cm的转鼓中[12],该转鼓由伺服电机驱动,可调节旋转速度。本实验转鼓转速设定为0.6 r/min。测试中,粉末由于摩擦作用随着转鼓转动,当转动到一个角度时,粉末样品的分子间力不够与重力维持平衡,粉末样品开始崩塌,整个过程用高速实时摄像机捕捉,经电脑分析得出200次读数的平均值即为雪崩角。雪崩角越小,说明粉体的流动性越好。图1为雪崩角测试仪测试粉末流动性缩略图[8]
图1 雪崩角测试仪测试粉末流动性缩略图

Fig.1 Revolution powder analyzer used for avalanche angle testing

1.4 数据分析

本研究分别采用单变量数据回归分析法和多变量数据回归分析法研究各个特征粒径及颗粒粒径分布跨度对颗粒流动性的影响。使用Origin软件进行数据分析和拟合。

2 结果与讨论

2.1 细粉粉末涂料粒径和流动性表征

1973年,Geldart根据颗粒密度和粒径提出了著名的颗粒分级系统[4,13]。这个系统把粒径从0~1 000 μm的颗粒分为4类,分别为A、B、C、D。A类颗粒代表可充气的,B类代表鼓泡的,C类代表黏稠吸附的,D类代表喷动的[4]。过去,粉末涂料制造商往往将粉末颗粒D50控制在30 μm以上,以便让粉末喷涂颗粒属于A类颗粒而不是C类颗粒。A类颗粒在工业应用中一般不会出现流动性不好的问题。但是为了得到更好的涂层质量,常需使用细粉甚至超细粉末进行喷涂,细粉涂料颗粒的D50小于30 μm,属于C类颗粒,因此粉末颗粒的流动性由充气流化型变为黏性流化型。
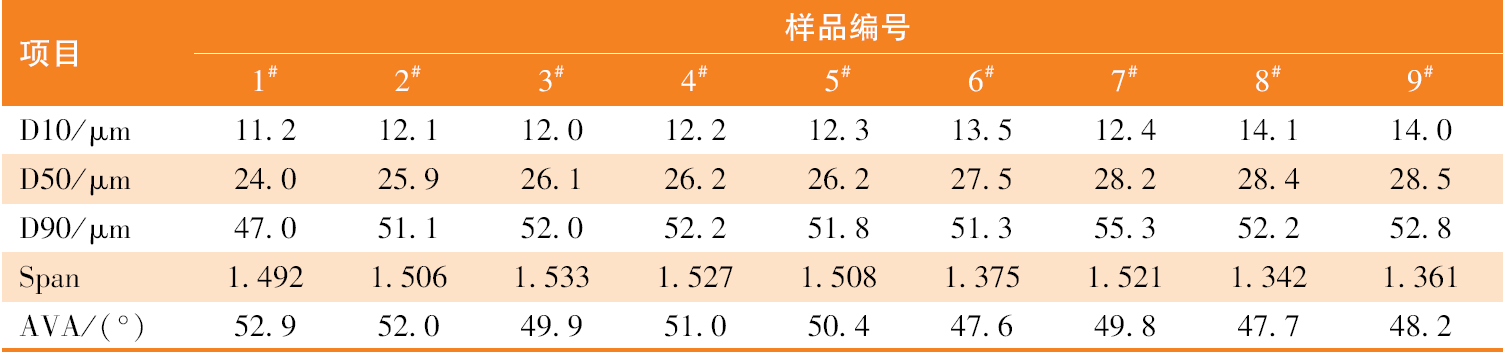
为考察细粉粉末涂料粒径与流动性能关系,本实验中选取了9种聚氨酯粉末涂料,对其颗粒粒径及流动性进行了测试分析,结果如表1所示。从表1中可以看到,所选样品中粒径范围为24.0~28.5 μm,属于细粉粉末涂料,其中部分为超细粉末涂料,Span跨度范围为1.342~1.533,雪崩角AVA范围为47.6°~52.9°。
表1 9种样品的粒径、粒径分布和流动性能表征数据

Table 1 Particle size, size distribution and flowing properties of nine samples

2.2 单变量数据回归分析

本文通过单变量数据回归分析考察了特征粒径与流动性的关系,用Origin中采用y=A0+A1×x的关联模型。
2.2.1 D50与粉末涂料流动性的关系
图2显示了本实验中9种聚氨酯粉末涂料颗粒AVA与D50的相关性。
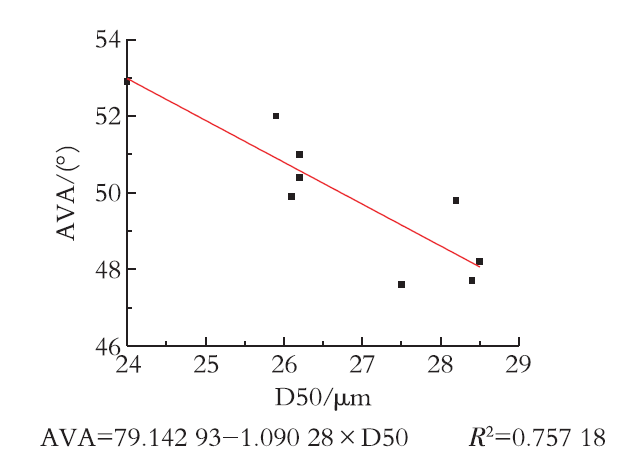
图2 AVA与D50的相关性

Fig.2 Flowability(AVA) with respect to medium particle size D50

图2中可以看出,随着颗粒D50的减小,AVA增大,说明粉末颗粒的流动性与中粒径有关。但是,从图2中也可以看出,流动性与D50的线性关系较差(R2=0.757 18),说明除D50外,流动性还受其他因素的影响。从图2可以看出,具有相似D50的粉末样品也表现出了差异很大的流动性能。因此,要预测细粉包括超细粉末涂料的流动性还需要考察其他影响因素,不能单纯以D50来直接判断。
2.2.2 D10与粉末涂料流动性的关系
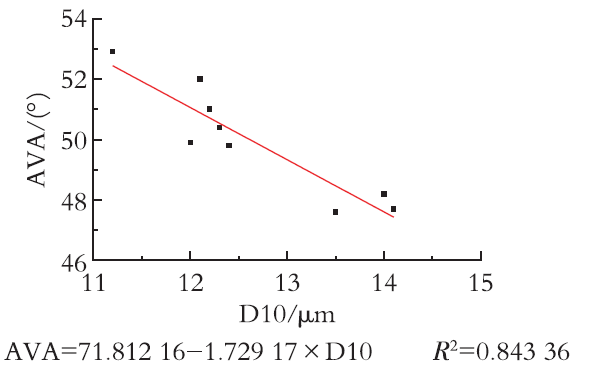
前人研究发现[14,15],当细颗粒粒径小于10 μm时,颗粒间的作用力对颗粒的影响显著增加,其作用力已远超过颗粒自身的重力,颗粒极易相互粘连,形成团聚。对于细粉粉末涂料,小颗粒含量的不同往往会使涂料表现出不同的流动性。特征颗粒粒径D10能够直接反映出小颗粒含量。图3展示了表1中9种粉末涂料流动性能AVA与特征颗粒粒径D10的关系。
图3 AVA与D10相关性

Fig.3 Flowability(AVA) with respect to D10

图3可以看出,粉末涂料的D10越大,AVA越小,流动性越好。同时,流动性与D10的相关性更大(R2=0.843 36),说明D10对于流动性影响更大,颗粒流动性的变化更多地由粉体中的黏性最大的小颗粒引起。
2.2.3 D90与粉末涂料流动性的关系
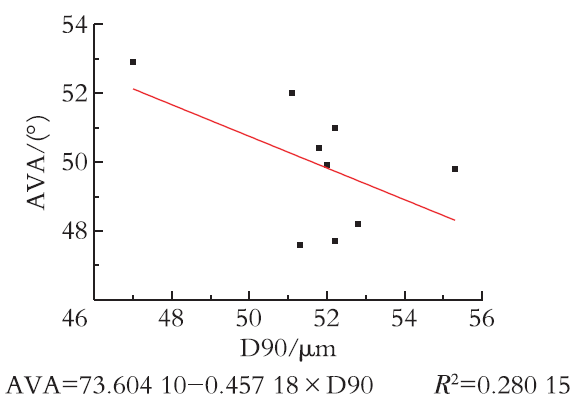
为了全面考察各粒径对粉体流动性的影响,除D50和D10外,本文也对粗颗粒与流动性的关系进行了分析。图4显示了表1中9种颗粒的AVA与D90的相关性。
图4 AVA与D90的相关性

Fig.4 Flowability(AVA) with respect to D90

理论上颗粒粒径越大,粉末颗粒流动性越好,从图4中可以看出,当D90比较大时,AVA比较小,流动性比较好,符合实际情况。但D90与流动性相关性R2仅为0.280 15,反映出粗颗粒对粉末颗粒流动性影响不大。
2.2.4 Span与粉末涂料流动性的关系
为了使粉末涂料具有较好的流动性,涂料生产和使用厂家希望粉末涂料粒径大小均一,分布窄。实际生产中加料条件、加工设备条件、操作人员经验等一系列因素都会影响粉末涂料的粒径分布。
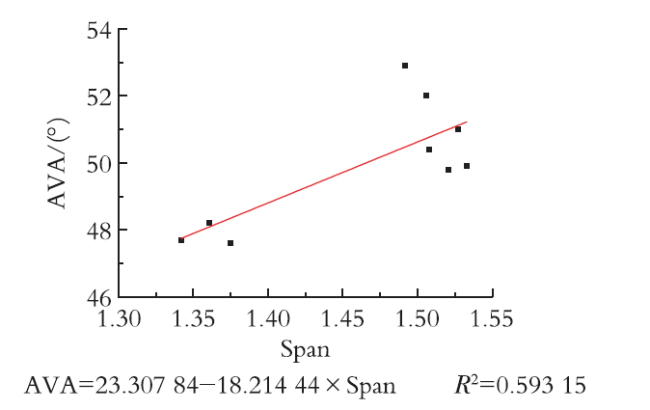
图5给出了表1中9种颗粒的AVA与分布跨度Span之间的相关性。
图5 AVA与Span的相关性

Fig.5 Flowability(AVA) with respect to the span

图5中可以得出,当粒径分布跨度Span较小时,AVA小,流动性好。但是图5中也可以看到,流动性与Span的相关性很小(R2=0.593 15),尤其是Span较为接近时,无法得出Span与流动性的明确趋势。在相同Span下,不同中粒径的颗粒,流动性可能相差很大,因为Span的计算也包含了变化可能很大、但对流动性影响不大的D90,这说明流动性也不能单纯由颗粒粒径分布决定,而需要综合考虑颗粒的粒径大小和分布的影响,特别是要考虑D10的影响。

2.3 D10-D50-D90多变量关联

根据2.1的分析可知,颗粒的流动性同时受到粒径大小和分布的影响。D10、D50、D90分别代表颗粒的某一特征粒径,单一粒径大小无法代表颗粒的整体粒径分布;而Span为无量纲参数,只代表粒径分布,而没有粒径大小的意义,同时它只是粒径分布的一种较为简单的表示方法,无法表示出全部的粒径分布信息。为了综合分析粒径大小和粒径分布对颗粒流动性的影响,本文通过多变量数据回归分析考察了3种特征粒径与流动性的关系。
本研究在Origin中采用了2种模型关联方式:
模型1的关联方式形如y=A0+A1×x1+A2×x2+A3×x3的多项式,即如式(2)所示。
AVA=A0+A1×D10+A2×D50+A3×D90
表1中9组测量数据代入,经Origin分析处理得式(3):
AVA=75.898 92-1.349 07×D10-0.261 85×D50-0.036 35×D90
模型2的关联方式形如y=A0× x 1 A 1 × x 2 A 2 × x 3 A 3 的多项式,对数转化后如式(4)所示。
lg(AVA)=lg(A0)+A1×lg(D10)+A2×lg(D50)+A3×lg(D90)
表1中9组测量数据代入,经Origin分析处理得式(5):
lg(AVA)=2.266 64-0.308 28×lg(D10)-0.239 34×lg(D50)+0.065 67×lg(D90)
去对数化简可得式(6):
AVA=184.773 63×D10-0.308 28×D50-0.239 34×D900.065 67
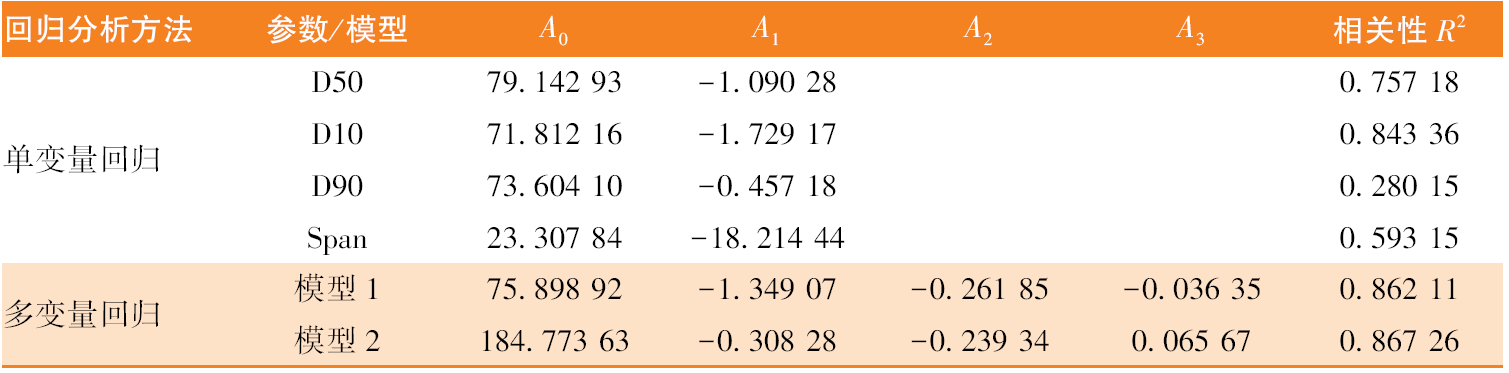
从模型1中可以看出,D10的斜率为-1.349 07,D50的斜率为-0.261 85,D90的斜率为-0.036 35,AVA随颗粒粒径增大而减小,且随D10变化最大,D50次之,D90影响不大。同理从模型2中可以看出,D10的指数为-0.308 28,D50的指数为-0.239 34,D90的指数为0.065 67,AVA随D10变化最大,D50次之,D90影响不大。该结果与单一粒径考察结果一致。
根据以上2种模型分析可知,对于细粉粉末涂料,要重点关注小颗粒含量,因为小颗粒间距离小,颗粒间作用力大,黏性也大,更易使颗粒难以流动。同时需要指出的是,虽然代表小颗粒含量的特征粒径D10对粉末涂料流动性的影响较大,但综合考察各粒径,仍然要比单一考察D10更能反映流体的流动性。表1中实测的各特征颗粒粒径及粒径分布的相关拟合数据如表2所示。
表2 AVA与各特征颗粒粒径及粒径分布相关拟合数据

Table 2 Data of AVA with respect to the particle size and its distribution

表2可以看出,每种特征粒径都代表了颗粒的一部分信息,用多变量关联模型表征粉末涂料流动性,2种方法的相关性R2分别为0.862 11和0.867 26,均大于与各单一粒径和Span的相关性,说明联合表征可以得到更真实的信息,比传统只用D50(R2=0.757 18)来表征流动性要更准确。

2.4 模型应用

对粉末涂料特别是细粉粉末涂料的生产质量控制来讲,在只测粒径而不进行实际流动性检测的情况下,可以依据上述回归模型方法对流动性进行估测。但考虑到不同配方的粉末涂料在树脂、填料和助剂类型及用量上存在差别,它们的回归模型中的各项系数(A0A1A2A3)也会有所不同,所以需要对不同类型的产品分别进行流动性检测和模型的建立。配方相近的产品可以采用同一个回归模型进行流动性参数估测。作为一个经验性的判断标准[5,16],一般当AVA>52°时,喷涂施工中粉末涂料极易出现流动性问题;而当AVA<48°时,流动性表现很好。例如,对于表1中的样品1(超细粉末涂料)来说,其实际测量的AVA为52.9°,由模型1和模型2计算得到AVA均为52.8°,模拟值与实测值相近,根据模拟值即可以判断该粉末在喷涂施工中出现流动性问题的可能性很大。
需要指出,上述模型中的流动性指标为雪崩角,实际应用时也可以由其他流动性指标替代,例如也可以采用流化床颗粒流出速度作为流动性指标进行测试和模型回归。同时,这种方法也可以应用于粗粉流动性的估测。

3 结 语

研究发现,细粉粉末涂料的流动性与D10、D50、D90都有一定的相关性,其中代表细颗粒的D10与粉末涂料的流动性关联最大,D50次之,代表粗颗粒的D90影响最小,Span也与流动性有一定的关系。但相关性结果也表明,单一地考察某个特征粒径或粒径分布跨度不能准确地反映颗粒流动性,颗粒的流动性同时与颗粒的粒径大小和粒径分布有关。本文提出的多因素关联模型对预测粉末涂料的流动性更为可靠,可帮助和指导细粉特别是超细粉末涂料在工业上的应用。
[1]
南仁植 . 粉末涂料与涂装技术[M]. 3版. 北京: 化学工业出版社, 2014.

[2]
郑博凯, 张辉, 邵媛媛 , 等. 超细粉末涂料的研究进展[J]. 涂料工业, 2017,47(8):76-82.

[3]
ZHU J, ZHANG H . Ultrafine powder coatings: an innovation[J]. Powder Coat, 2005,16:39-47.

[4]
GELDART D . The effect of particle size and size distribution on the behaviour of gas-fluidised beds[J]. Powder Technology, 1972,6(4):201-215.

[5]
XU C C, ZHANG H, ZHU J . Improving flowability of cohesive particles by partial coating on the surfaces[J]. The Canadian Journal of Chemical Engineering, 2009,87(3):403-414.

[6]
KRANTZ M, ZHANG H, ZHU J . Characterization of powder flow: Static and dynamic testing[J]. Powder Technology, 2009,194(3):239-245.

[7]
LETURIA M, BENALI M, LAGARDE S , et al. Characterization of flow properties of cohesive powders: a comparative study of traditional and new testing methods[J]. Powder Technology, 2014,253:406-423.

[8]
石彤, 邵媛媛, 张海萍 , 等. 粉末喷涂工艺中颗粒流动性的测试方法[J]. 涂料工业, 2017,47(7):58-65.

[9]
CARPIN M, BERTELSEN H, DALBERG A , et al. How does particle size influence caking in lactose powder?[J]. Journal of Food Engineering, 2017,209:61-67.

[10]
ROBINSON D A, FRIEDMAN S P . Observations of the effects of particle shape and particle size distribution on avalanching of granular media[J]. Physica A: Statistical Mechanics and its Applications, 2002,311(1):97-110.

[11]
ZHU X, ZHANG Q, HUANG C , et al. Validation of surface coating with nanoparticles to improve the flowability of fine cohesive powders[J]. Particuology, 2017,30:53-61.

[12]
YANG R Y, YU A B, MCELROY L , et al. Numerical simulation of particle dynamics in different flow regimes in a rotating drum[J]. Powder Technology, 2008,188(2):170-177.

[13]
GELDARTD. Types of gas fluidization[J]. Powder Technology, 1973,7(5):285-292.

[14]
VISSER J . Van der Waals and other cohesive forces affecting powder fluidization[J]. Powder Technology, 1989,58(1):1-10.

[15]
CHEN Y, YANG J, DAVE R N , et al. Fluidization of coated group C powders[J]. AIChE Journal, 2008,54(1):104-121.

[16]
FU J, KRANTZ M, ZHANG H , et al. Investigation of the recyclability of powder coatings[J]. Powder Technology, 2011,211(1):38-45.

文章导航

/