涂装技术

聚氯乙烯抗石击涂料喷涂扇幅影响因素的研究

  • 高蒲 ,
  • 杨贤
展开
  • 核工业二零三研究所,陕西咸阳 712000

高蒲(1988—),男,硕士,工程师,主要从事PVC抗石击涂料及密封胶的研究。

收稿日期: 2018-03-09

  网络出版日期: 2018-09-20

版权

版权所有,未经授权,不得转载、摘编本刊文章,不得使用本刊的版式设计。

Influential Factors on Spraying Size of PVC Chip-Resistant Coatings

  • Pu Gao ,
  • Xian Yang
Expand
  • 203 Research Institute of Nuclear Industry, Xianyang, Shaanxi 712000, China

Received date: 2018-03-09

  Online published: 2018-09-20

Copyright

Copyright reserved © 2018

摘要

研究了PVC抗石击涂料的喷涂扇幅的影响因素,主要探讨了黏度、物料温度以及增粘剂、活性纳米碳酸钙、二氧化硅对喷涂性能的影响。实验结果表明:物料温度越高,黏度越低,有利于提高喷涂扇幅;随着聚酰胺增粘剂H-208加入量增加,试样分散性降低,喷涂扇幅逐渐减小;按相同的加入量,采用增粘剂SY560时,喷涂扇幅较大;加入触变活性较高的纳米碳酸钙有利于提高喷涂扇幅;气相二氧化硅的加入,也能提高喷涂扇幅,而采用瓦克N20气相二氧化硅的试样喷涂扇幅较大。

本文引用格式

高蒲 , 杨贤 . 聚氯乙烯抗石击涂料喷涂扇幅影响因素的研究[J]. 涂料工业, 2018 , 48(5) : 75 -79 . DOI: 10.12020/j.issn.0253-4312.2018.5.75

Abstract

The influential factors (e.g., viscosity, material temperature, adhesives, nano calcium carbonate and silicon) on the spraying size of PVC chip-resistant coatings have been discussed. The experimental results show that the higher the material temperature might result in the lower viscosity, which is beneficial to improvement of the spraying size. With the increase of the addition of the polyamide thickener H-208, the dispersion of the sample is reduced and the spraying size is also gradually reduced. According to the same amount, the spray size is larger when the thickener SY560 is used. The addition of nanometer calcium carbonate with high thixotropy can improve the spraying size. The addition of gas phase silicon dioxide can also improve the spray size, wherein, the spraying size of the sample with the WACKER N20 gas phase silicon dioxide is larger.

为了能提高汽车的行驶舒适性,各个车企纷纷在车底盘喷涂一层具有抗石击性能的涂料[1]。而PVC抗石击涂料是以聚氯乙烯糊树脂作为基料,与增塑剂、触变剂、热稳定剂、增强剂、颜料、填料按一定比例混合而成的一种稳定的增塑糊体系。因其价格较低,现场施工方便,对设备、环境要求不高,且具有良好抗石击性、密封性、防腐减震等优势,被越来越多的汽车厂采用[1,2]。在汽车生产线上,PVC抗石击涂料通过高压无气泵经管道输送至各端口,喷涂至汽车底盘上,再通过145 ℃烘烤定型,形成一层1~2 mm的涂层[3]。随着生产技术的革新,越来越多的生产线采用机器人喷涂作业,这就要求PVC抗石击涂料经过高压喷出后,具有分散足够大且稳定的喷涂扇幅[4],减少来回喷涂次数,避免局部因重复喷涂导致涂层过厚,降低返工率,满足覆盖面积和机器人喷涂生产线的生产效率的要求。因此,本文重点探讨了影响PVC抗石击涂料喷涂扇幅大小的因素。通过实验分析,调整产品配方,满足正常生产的需要。

1 实验部分

1.1 主要原材料

P440糊树脂、SB100掺混树脂:上海氯碱化工股份有限公司;增塑剂邻苯二甲酸二异壬酯(DINP):镇江联成;D80溶剂油:荆门石化; WN502活性纳米碳酸钙:常州碳酸钙厂;卓越纳米碳酸钙:芜湖卓越纳米新材料股份有限公司;XTCC活性纳米碳酸钙:山西新泰恒信纳米材料有限公司;氧化钙:上海殿宁化学品有限公司;氧化锌:大连氧化锌厂;增粘剂(H-201、H-208):无锡八士特种防腐材料厂;增粘剂SY-560:无锡盛意合成材料有限公司;空气377改性聚酰胺增粘剂:上海海逸科贸有限公司;二氧化硅(德固赛A200):上海翼铸实业有限公司;瓦克N20:上海外电国际贸易有限公司;卡博特M-5:上海殿宁化学品有限公司;中皓ZH999:自贡中皓化工有限公司。

1.2 试样的制备

PVC抗石击涂料试样的制备:依照一定的比例,将增塑剂加入混合器内,随后边搅拌边依次加入增粘剂、PVC糊树脂、掺混树脂,搅拌成糊后,再依次加入活性纳米碳酸钙、降粘剂、热稳定剂,搅拌完后研磨,抽真空熟化静置24 h后测试性能[5]
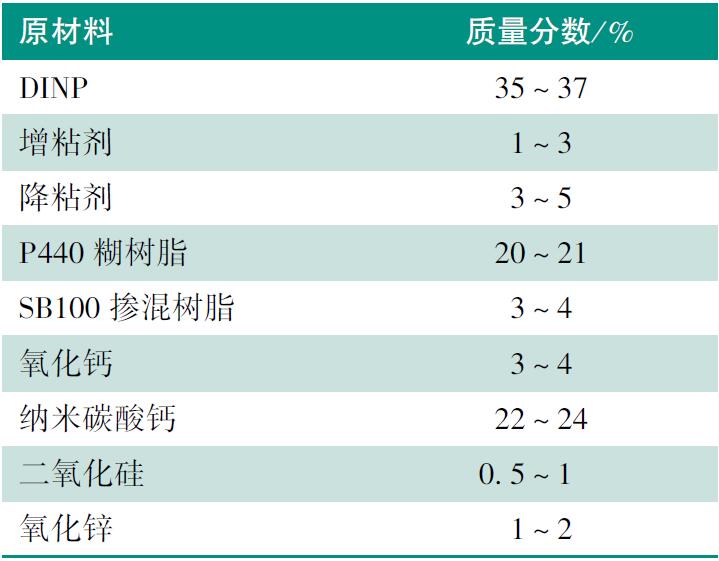
PVC抗石击涂料配方见表1
表1 PVC抗石击涂料配方

Table 1 Formula of PVC chip-resistant coat

1.3 性能测试

低剪切力黏度η1测试:博勒飞DV2TRV黏度计,7#转子,20 r/min;高剪切力黏度η2测试:NDJ-79黏度计,1#转子,720 r/min;黏度比η0=η12,测试温度25 ℃。以η0作为衡量切力变稀难易的触变性指标。
喷幅测试:采用美国固瑞克C63高压无气供胶泵,喷涂压力10 MPa,喷枪距纸面距离30 cm。喷涂后测量扇幅宽度,重复试验3次,取平均值。
剪切强度测试:将试样涂覆在聚四氟乙烯防粘纸上,厚度3 mm,145 ℃烘烤30 min,冷却24 h[6],按照GB/T 7124—2008进行测定。

2 结果与讨论

2.1 黏度

黏度是PVC抗石击涂料中颗粒间相互阻力大小的宏观表征参数。通过调整DINP的加入量,在12 ℃料温条件下,考察试样扇幅随黏度的变化情况,如图1所示。
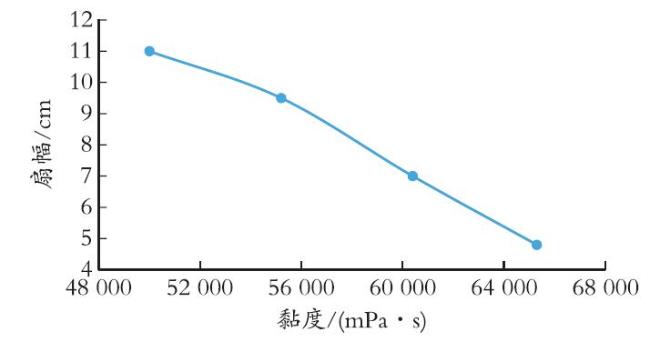
图1 黏度对喷涂扇幅的影响

Fig.1 Effect of viscosity on spraying size

图1可以看出,试样黏度在50 000 mPa·s时,喷涂扇幅为11.0 cm,随着试样黏度逐渐升高,颗粒间相互约束的增强,阻碍相对运动的阻力越大[7],试样流动和分散性变差,在同样喷涂压力下扇幅逐步变小。图1曲线中,当试样黏度为65 300 mPa·s时,扇幅降低明显,为4.8 cm。

2.2 温度

随着季节环境温度的变化,产品的生产及施工时物料温度也发生较大的变化。为了便于控制不同环境温度下,产品的施工喷涂稳定性,通过调整样品温度,研究了同一配方的样品在物料温度为6~21 ℃时扇幅的变化情况,结果如图2所示。
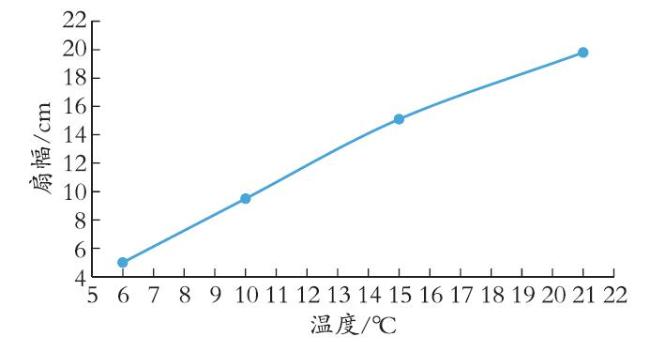
图2 温度对喷涂扇幅的影响

Fig.2 Effect of temperature on spraying size

图2可知,试样温度为6 ℃时,试样喷涂扇幅最小,为5.0 cm。随着温度的升高,其扇幅也逐渐增大,试样温度为21 ℃时,扇幅达到了19.8 cm。其原因是,温度升高后,增塑剂本身黏度降低明显[8],试样中高分子增粘剂和树脂间的相互作用力因热运动而减弱,高压喷涂中,原料颗粒更易于自由分散运动。所以,冬季施工中,应添加保温设施,以便于产品正常使用。

2.3 触变性

PVC抗石击涂料通过高压喷涂作业,要求其具有一定的触变性能,即高压喷涂时,具有切力变稀性能,以有利于大面积喷涂,静止后,具有抗流挂性[8]。通过喷涂扇幅测试和高低剪切黏度比,探讨影响切力变稀性能的3个影响因素,即增粘剂、活性纳米碳酸钙、气相二氧化硅对喷涂扇幅的影响。
2.3.1 增粘剂的选择
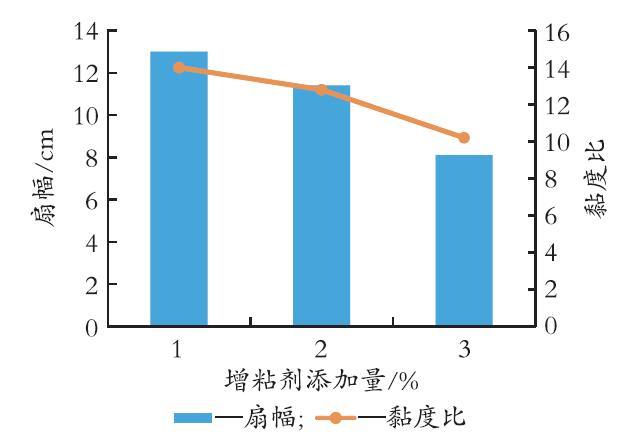
在PVC抗石击涂料中,增粘剂目前主要为聚酰胺、改性聚酰胺类化合物,其主要通过自身分子的活性基团与电泳漆板上的羟基发生交联,形成相互间作用力,使涂料在车身电泳漆板上具有一定的附着力[9]。通过控制降粘剂,使分别加入不同量增粘剂的3个试样低剪切黏度均在约50 000 mPa·s,如图3所示,探讨了试样扇幅及黏度比随聚酰胺增粘剂H-208的加入量变化的关系。
图3 增粘剂添加量对喷涂扇幅的影响

Fig.3 Effect of adhesives contents on spraying size

图3表明,随着增粘剂的加入量从1%增大到3%,扇幅和剪切黏度比均逐渐降低。主要原因是聚酰胺类增粘剂本身属于高分子树脂类,提高其加入量的同时,试样本身的内聚力也逐渐增强[10],虽然控制3个试样的低剪切力黏度相似,但高剪切力黏度随其加入量增多而升高,试样切力变稀更难,不利于扩大扇幅。图3中,增粘剂在1%时剪切黏度比为14.3,扇幅13 cm,而在3%时,剪切黏度比降至10.2,扇幅8.1 cm。因此,在满足附着力的条件下,减少增粘剂有利于提高扇幅。
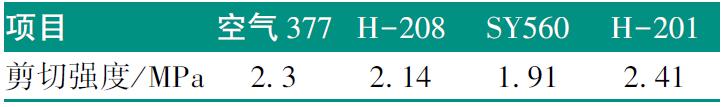
在加入量为2%的情况下,分别采用相对分子质量更高、酰胺活性基团更多的同类型聚酰胺增粘剂H-201、空气377型改性聚酰胺增粘剂,以及氨基改性的聚酰胺SY-560增粘剂,探讨不同种类增粘剂对扇幅的影响,如图4所示。
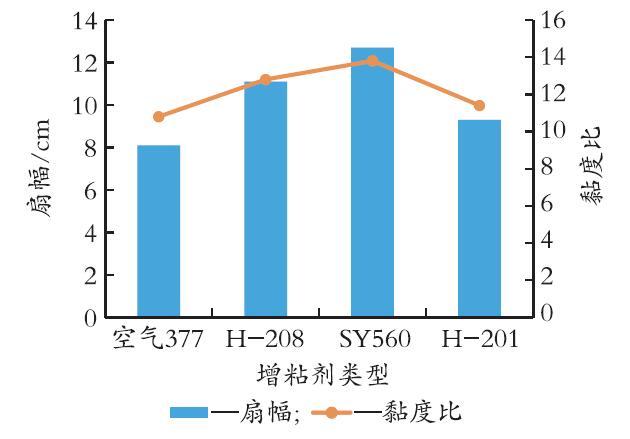
图4 增粘剂对喷涂扇幅的影响

Fig.4 Effect of adhesives type on spraying size

图4可知,加入SY560增粘剂的样品具有相对更大的扇幅,达到12.7 cm,且剪切黏度比较高,为13.8。原因是SY560含有较少的活性基团,如表2所示,试样剪切强度相对较低,为1.91 MPa,使试样内聚力上升较小。而加入H-201、空气377的试样剪切强度相对较高,虽然有利于提高附着力,但试样的内聚力提高较大,表现为剪切黏度比降低,分别为8.1和9.3,减弱了切力变稀性能。
表2 增粘剂对剪切强度的影响

Table 2 Effect of adhesives on shear strength

2.3.2 活性纳米碳酸钙的选择
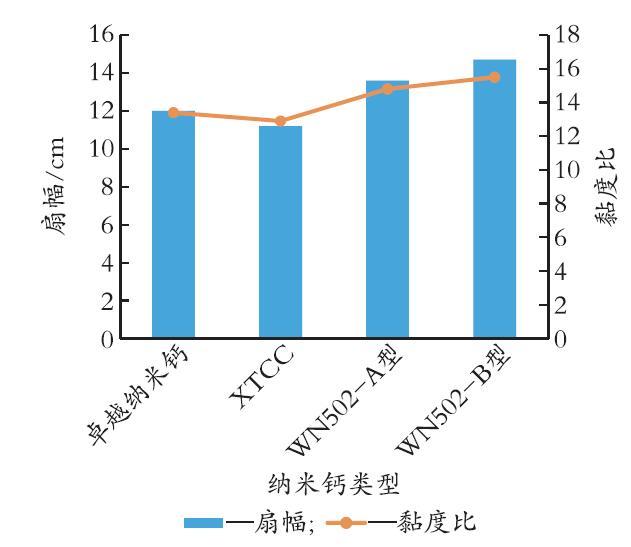
活性纳米碳酸钙不仅可以起到增韧补强,抗流挂的作用,还能赋予PVC涂料基本的触变性[11]。试验采用XTCC型纳米碳酸钙作对比样,增粘剂H-208添加量均为2%,选用相同份数的卓越纳米碳酸钙、WN502纳米碳酸钙A型和B型制备了其他试样,通过调整降粘剂的加入量,使试样的低剪切黏度相似,探讨了活性纳米碳酸钙对扇幅的影响,如图5所示。
图5 活性纳米钙对喷涂扇幅的影响

Fig.5 Effect of nano-CaCO3 on spraying size

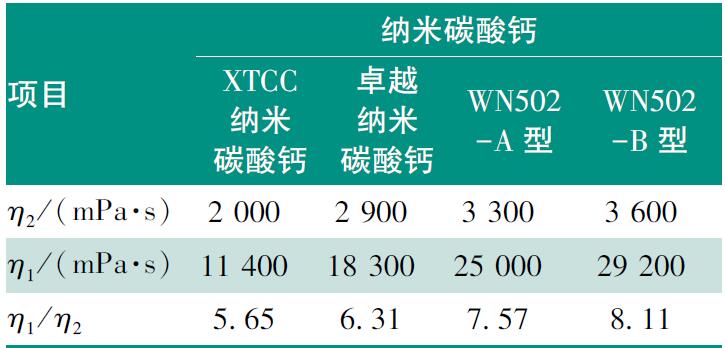
图5可知,不同活性的纳米碳酸钙其对扇幅影响也有差异。采用WN502-B型活性纳米碳酸钙的样品扇幅最大,达到14.7 cm。加入WN502-A型活性纳米钙的样品扇幅次之,为13.6 cm。而采用XTCC活性纳米碳酸钙的试样扇幅较小,为11.2 cm。从表3可知,这主要因为4种纳米碳酸钙在不同剪切力下触变活性不同。WN502-B型活性纳米碳酸钙剪切黏度比明显较大,即高剪切力下,WN502-B型活性纳米碳酸钙颗粒间的相互作用力更易被破坏,采用其制备的试样在高剪切力下黏度降低量最大并具有很强的剪切变稀性能。
表3 纳米碳酸钙的触变性能测试

Table 3 The thixotropy of nano-CaCO3 carbonate

注:纳米CaCO3触变性测定,将DINP、纳米碳酸钙和氧化钙按175∶100∶5的质量比称量,高速分散成糊,静止6 h,在25 ℃下,η2η1分别用720 r/min和72 r/min转速测量。

2.3.3 二氧化硅的选择
分别选用了中皓ZH999、卡博特M-5、德固赛A200、瓦克N20,采用相同的加入份数,适当增加降粘剂的用量,使得4个样品低剪切黏度相似,探讨了二氧化硅对试样扇幅的影响。如图6所示。
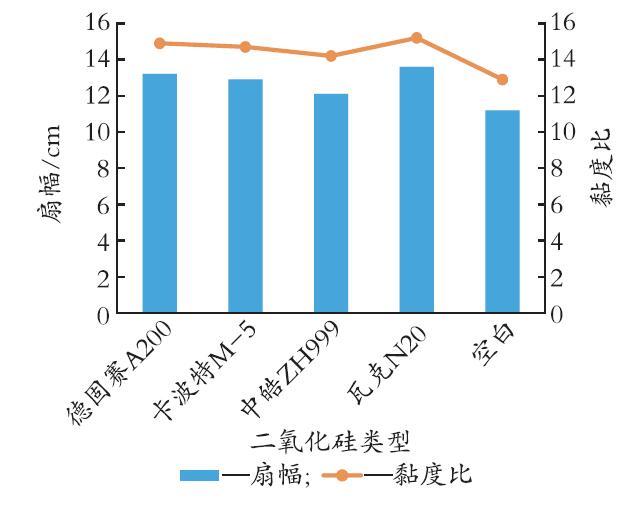
图6 二氧化硅对扇幅的影响

Fig.6 Effect of SiO2 on spraying size

图6可知,与空白试样相比,加入二氧化硅后,几个试样的剪切黏度比均有所提高,扇幅也有不同程度的提高。采用N20的样品,剪切黏度比相对较大,剪切变稀性能较强,喷涂扇幅相对空白试样,提高了2.4 cm。这主要因为二氧化硅加入后,可在涂料内部形成网状结构[12],而在同一低剪切黏度下,试样中可加入更多的降粘剂,这使得高剪切力下,网状结构破坏后,内部阻力更小,较空白试样的剪切变稀性更明显,有利于大扇幅喷涂。

3 结 语

(1)PVC抗石击涂料的黏度是影响扇幅的主要因素之一,可通过加入一定量的增塑剂,增加自由增塑剂含量,减小内聚力,有利于提高喷涂分散性和扇幅。
(2)施工温度较低时,可适当提高物料的搅拌温度,将有利于提高涂料的流动性,保证喷涂扇幅稳定。
(3)增粘剂加入量和种类,活性纳米碳酸钙,二氧化硅都会影响材料在喷涂时的剪切变稀性能,表现为材料在高剪切力下,具有更低的黏度时,有助于喷涂扇幅的提高。根据附着力的实际要求,适当减小增粘剂加入量或采用改性增粘剂,采用触变活性更高的活性纳米碳酸钙或二氧化硅,将有利于提高喷涂扇幅。
[1]
周一兵 . 汽车粘接剂密封胶应用手册[M]. 北京: 中国石化出版社, 2003: 2-3.

[2]
彭文 . 汽车涂装过程中PVC涂料施工工艺简介[J]. 上海涂料, 2010,48(3):10-12.

[3]
刘海涛, 薛继东, 钟汉荣 . 车用密封胶和粘合剂概述[J].汽车工艺与材料, 2009(6):61-64.

[4]
刘成楼 . 车辆防腐防石击底漆的研制[J]. 上海涂料, 2013,51(9):1-5.

[5]
何兵, 薛继东, 钟汉荣 . 高性能PVC焊缝密封胶的研制[J].粘接, 2013(7):58-60.

[6]
夏群 . PVC胶在车身上的应用及检验[J].粘结, 2002(1):50-52.

[7]
张文琪 . 汽车用PVC密封胶的研发[J].汽车工程师, 2011(11):55-57.

[8]
WANG G Q, WANG Y H, ZOU H K , et al. Rheological and gelation properties of PVC paste filled with nanometer CaCO3[J]. Plastics Science and Technology, 2000(5):15-17.

[9]
NASAR A S, SHRINIVAS V, SHANMUGAM T , et al. Synjournal and deblocking of cardanol and anacardate blocked toluene diisocyanates[J]. Journal of Polymer Science(Part A):Polymer Chemistry, 2004,42(16):4047-4055.

[10]
匡正, 惠畅, 项尚林 , 等. 低温塑化PVC型塑溶胶用封端聚氨酯的研制[J]. 中国胶粘剂, 2009,18(10):15-18.

[11]
杨光贵 . 纳米碳酸钙-PVC糊分散体系的正负触变性研究[J]. 广州化工, 2015,43(17):117-120.

[12]
陈兴明, 朱世富, 杨文彬 , 等. 纳米级SiO2填充PVC糊的流变性能及存放性能研究[J]. 塑料工业, 2002,30(2):37-38.

文章导航

/