


为提高城镇燃气用热镀锌钢管的耐腐蚀性,燃气管道公司在钢制管道表面热镀锌的同时还需要再涂覆一道防腐涂层以进一步提高防腐效果,延长燃气管道的使用寿命,降低管道腐蚀风险。热镀锌基材表面能较低,普通环氧涂料在其表面附着效果较差,导致防腐效果较差[1,2]。目前,国内通常在镀锌基材表面涂覆环氧防腐涂料前使用具有钝化、缓蚀和屏蔽作用的环氧锌黄底漆作为过渡层,但防腐涂层综合性能仍难以达到CGAS001—2016《宽边管件连接涂覆燃气管道技术规程》(以下简称“规程”)中对环氧树脂涂料及涂层的技术要求。
为解决热镀锌基材上防腐涂料附着力、耐冲击性等较差的问题,在涂装前一般都要对镀锌基材表面进行处理,去除镀锌层表面氧化层,提高有机涂层在镀锌表面附着力,处理方法一般有酸蚀、磷化等化学方法和轻度抛丸方法。国内外对各类新型处理液研究的比较多,例如采用含有铜盐的水性磷酸锌刻蚀剂、水性镀锌层表面处理剂等新型表面处理液,但这些处理液对新生产48 h内的镀锌件处理效果最好。轻度抛丸这种表面处理方法,成本低,适用性广,对时间要求宽泛,是现在工厂化生产广泛采用的一种处理方法,轻度抛丸处理虽然可以除去镀锌表面大部分氧化层,但远不如处理液效果彻底,仍会残余少量氧化层,这对镀锌基材底漆提出更高的要求,要求底漆对少量锌盐及氧化层具备一定的容忍性。国内学者在开发镀锌基材底漆时,大多采用对主体环氧树脂进行改性或者复配的方法,在环氧树脂中引入具备一定低表面容忍性的氯醚树脂,或羟基含量高、相对分子质量大的聚乙烯缩丁醛和聚酰胺树脂,为环氧底漆提供更为优异的附着力、柔韧性、耐冲击性等性能,但单独研究经典的环氧-聚酰胺体系的较少。本研究立足该经典体系,从环氧树脂、聚酰胺固化剂的筛选,到涂层颜基比的确定,从宏观的性能变化到微观的结构差异进行对比分析,不断提高该体系在镀锌管表面的综合性能,使其满足“规程”要求。
1 实验部分
1.1 主要原料和仪器
环氧树脂E-20(75%)、环氧树脂E-44(100%)、环氧树脂E-51(100%):江苏三木;聚酰胺(115、125、140):亨斯曼;酚醛胺:卡德莱化工;分散剂:毕克助剂(上海)有限公司;触变剂:浙江青虹新材料有限公司;体质填料(滑石粉、硫酸钡):山东淄博雍滨矿石;炭黑:赢创德固赛特种化学(上海)有限公司;混合溶剂(二甲苯和丁醇按一定比例混合):工业级,自制;浓盐酸:试剂级,市售;热镀锌钢管(DN50)、热镀锌钢板:浙江金洲管道股份有限公司。
数显分散机:IKA;盐雾箱、紫外光老化机:美国Q-LAB公司;冷热冲击试验箱:上海林频仪器股份有限公司。
1.2 实验部分
1.2.1 涂料的制备
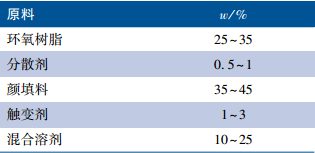
按表1配方将环氧树脂、分散剂、触变剂、颜填料和部分混合溶剂混合均匀后,研磨至细度小于60 μm,加入剩余溶剂,高速搅拌均匀后即为镀锌管环氧防腐涂料的A组分。
表1 镀锌管环氧防腐涂料A组分基础配方Table 1 The basic formula of anticorrosive epoxy coating A component for galvanized pipe |
 |
1.2.2 样板/样管的制备
将B组分固化剂按m(A组分):m(B组分)=8:1加入到A组分中,混合均匀后,空气喷涂在用无水乙醇清洁后的热镀锌板/热镀锌钢管上,控制涂层干膜厚度100~125 μm。
1.2.3 涂层固化工艺
样板或样管常温放置45 min,再在100 ℃烘箱中烘烤1 h,常温放置1周后进行性能测试,该固化工艺适用于附着力、耐冲击性、耐中性盐雾性、耐紫外老化性、铅笔硬度、耐酸性测试制样。
1.3 测试与表征
1.3.1 耐酸性试验
根据“规程”附录C的要求进行试验,取1根500 mm长的样管,用已完全被浓度为6 mol/L盐酸浸湿的棉花包覆样管中段部分3 h,覆盖长度约为300 mm,移除棉花,由清水清洗样管,并用干净棉纸擦干,竖立1 h令其自然风干后进行铅笔硬度、附着力和耐冲击性测试。
1.3.2 耐盐雾试验
按ASTM B117—16,将样板放入盐雾箱中进行测试,120 h后取出,表面用水冲洗干净,自然晾干后,根据ISO 10289:2001的要求评定涂层外观等级。
1.3.3 耐紫外老化试验
按ASTM D4587—11,将制备的未刻槽样板放入紫外老化机中,400 h后取出,表面用水冲洗干净,自然晾干后进行膜厚损失、附着力测试和外观评定。
1.3.4 耐温性试验
按ASTM D6944—15方法B进行测试。测试条件:样管在50 ℃保持8 h后立即进入-29 ℃保持16 h,以24 h作为1个循环,共进行30个循环。完成试验后将样管取出清洗晾干,对涂层外观进行评价,并测试附着力。
1.3.5 其他性能测试
干燥时间按BS EN ISO 9117:2010进行测试;附着力按照GB/T 9286—1998进行测试;铅笔硬度按照ASTM D3363—05(2011)e2进行测试;耐冲击性按照ASTM G14—04(2010)e1。
2 结果与讨论
2.1 环氧树脂的选择
表2 环氧树脂对涂膜性能的影响Table 2 Effect of epoxy resins on performance of film |
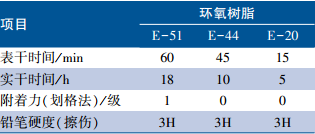 |
由表2可以看出,在同一固化剂条件下,由于E-20的相对分子质量较高,其干燥时间明显较E-51、E-44短;根据固化工艺要求涂层在100 ℃烘烤1 h,再放置1周后进行附着力和铅笔硬度测试,基本可认为环氧与胺后固化完全,此时铅笔硬度差异不大,均为3H。由于E-51相对分子质量较低,分子链段羟基含量少,环氧基团含量最高,与同一种胺固化剂完全固化后,树脂交联密度最大,其附着力较差,为1级。综上,环氧树脂E-20、E-44的性能均能满足“规程”中环氧涂料技术指标,但环氧树脂E-20性能更优,因此选用环氧树脂E-20作为镀锌管防腐涂料基体树脂。
2.2 固化剂的选择
镀锌管环氧防腐涂层耐冲击性试验时,当落锤从高处冲击钢管表面时,钢管由于壁厚达5~7 mm基本不会发生形变,属于“硬碰硬”的刚性冲击,如果涂层耐冲击性能够满足要求,那么涂层必须具备优异的附着力及较好的柔韧性、延展性和一定的强度。
表3 固化剂对涂层性能的影响Table 3 Effect of curing agents on properties of film |
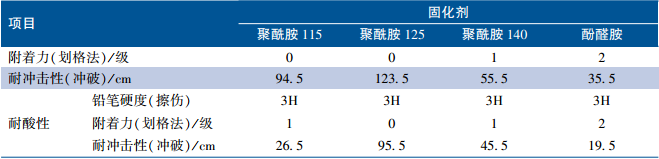 |
由表3可以看出,由于酚醛胺中存在刚性基团苯环,与E-20固化后的高分子链段的刚性大于聚酰胺固化的链段,同时酚醛胺链段极性基团的含量比聚酰胺低,这都导致了其固化的涂层柔韧性、耐冲击性以及与镀锌基材的附着力较差,同时苯环的存在会导致固化后高分子链段空间规整性变差,容易被高浓度盐酸中的氯离子渗透,导致涂层耐酸性试验后,耐冲击性和附着力急剧下降。
对比聚酰胺115、125、140固化涂层的耐冲击性可以看出,聚酰胺含有大量脂肪族碳链,存在大量极性基团,其完全固化后,涂层的附着力都比较优异;而且聚酰胺分子链结构相对单一,与E-20固化后的高分子链段规整性较好,柔韧性好,使得聚酰胺固化的涂层耐冲击性能均比酚醛胺好。聚酰胺140的相对分子质量相对较低,其固化后的高分子链官能度高,交联密度大,固化后树脂刚性大,受到刚性冲击涂层容易被破坏,导致了140固化的涂层耐冲击性比125、115固化的差,同时由于其链段规整,交联密度大,空间网络结构较小,氯离子的渗透最难,其耐酸性试验后冲击强度下降幅度最小;聚酰胺115相对分子质量最高,固化后交联密度最小,涂层最软,耐冲击性比125固化的涂层略差,由于其交联密度小,空间网络结构较大,氯离子的渗透较易,其耐酸性试验后冲击强度下降最大。综上,聚酰胺125固化的涂层各项性能最优异,因此镀锌管防腐涂料的最佳固化剂为聚酰胺125。
2.3 颜基比的确定
以环氧树脂E-20为基体树脂,聚酰胺125作为固化剂,参照基础配方在热镀锌钢管上制备涂层,考察不同颜基比对样管涂层性能的影响,结果如表4所示。
表4 不同颜基比对涂层性能的影响Table 4 Effects of different pigment/binder ratios on coating properties |
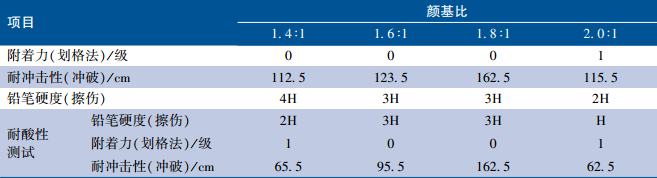 |
当颜填料的PVC<CPVC时,颜填料用量偏少,颜料颗粒被树脂完全包覆,该类涂层性能受树脂-固化剂体系本身的综合性能影响较大,由于PVC较小,颜填料填充程度不足,耐腐蚀介质渗透性下降,涂层耐酸性能下降,如表4中颜基比为1.4:1、1.6:1的情况。随着颜基比降低,树脂含量增加,聚酰胺用量增加,其耐高浓度盐酸性能进一步下降,导致颜基比1.4:1的样品耐酸性试验后附着力下降1级。
当涂层PVC>CPVC时,颜填料无法被树脂完全包覆,部分颜填料颗粒游离在树脂空间结构空隙之外,导致涂层与基材之间的结合受到影响,附着力、耐冲击性下降,同时该部分游离颜填料与树脂结合力差,涂层受到冲击后微观结构会发生位移,但在发生位移的同时,能够吸收部分冲击能量,所以颜基比2.0:1的涂层耐冲击性下降程度并不是很大。综上,镀锌管防腐环氧涂料的涂层最佳颜基比为1.8:1。
2.4 镀锌管环氧防腐涂料综合性能对比
以环氧树脂E-20为基体树脂,聚酰胺125作为固化剂,颜基比1.8:1制得镀锌管环氧防腐涂料,按要求制样,以“规程”中对环氧涂覆层的技术要求作为基准,进行性能对比,结果见表5。
表5 镀锌管环氧防腐涂料综合性能对比Table 5 Comparison of comprehensive performance of anticorrosive epoxy coatings for galvanized pipe |
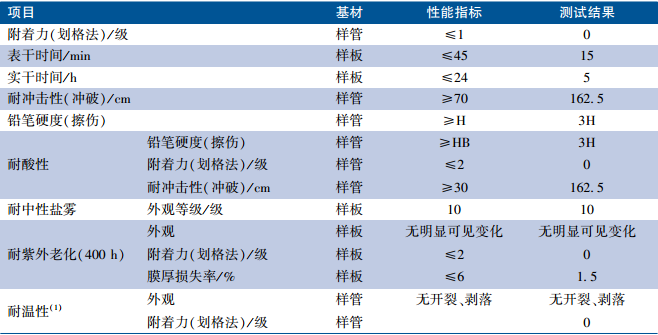 |
注:(1)—耐温性试验“规程”中要求10个循环,对附着力并未提出要求,本实验室耐温性实验进行了30个循环,并对循环后的样管进行附着力测试,对涂层的耐温性要求远远高于“规程”。 |
从表5可以看出,本研究制备的镀锌管防腐涂料性能全面优于“规程”的技术要求,附着力和耐酸性试验前涂层的耐冲击性更为优异。
3 结 语
本研究对比了不同的环氧树脂对涂层干燥速度、附着力和硬度的影响,选择干燥时间最短、综合性能最优的环氧树脂E-20作为A组分基体树脂。探讨了不同聚酰胺和常用的酚醛胺固化剂的固化效果,根据附着力、铅笔硬度、耐冲击性和耐酸性试验结果,确定了聚酰胺125作为固化剂。还讨论了颜基比对涂层在热镀锌基材表面涂覆后综合性能的影响。从研究中可以看出:尽可能提高树脂体系分子链中羟基含量对涂层在镀锌基材表面的附着有很大的提高作用;合适的树脂交联密度对涂层的硬度和耐冲击性有一定的影响;同时当涂层的PVC=CPVC时,涂层内部分子链段完美包覆结构使得涂层的耐冲击性和耐酸性有明显的提高。
本研究最终制备了一种以环氧树脂E-20作为基体树脂、聚酰胺125作为固化剂、涂层颜基比为1.8:1的热镀锌燃气管道外用环氧防腐涂料。该涂料的性能明显优于CGAS001—2016《宽边管件连接涂覆燃气管道技术规程》中对环氧涂覆层的技术要求指标,已在广州SGS取得型式检验报告,在浙江金洲管道股份有限公司完成试涂装应用。该涂料样管已获得香港中华煤气有限公司客户的肯定。