


超薄膨胀型钢结构防火涂料具有粘结强度高、装饰性好、施工方便、单位面积用量少等优点[1,2,3],正逐步替代传统的厚型和薄型钢结构防火涂料,在工业厂房、展览馆、候机楼、大型商场等场所被广泛使用。GB 14907—2002中规定,在规定的涂膜厚度范围内,超薄型和薄型钢结构防火涂料的耐火极限为不小于60 min,厚型钢结构防火涂料的耐火极限为不小于120 min,提高超薄型钢结构防火涂料的耐火极限,使其能够达到厚型钢结构防火涂料的耐火性能要求一直是人们关注的热点。目前市场上大多数超薄型钢结构防火涂料耐火极限只能达到60 min,耐火极限很难突破120 min[4],这主要是由于在耐火性能测试后期,测试炉内温度较高,膨胀层中的碳骨架被氧化后,膨胀层的强度大幅度降低,极易被烟气吹散,钢梁暴露在高温火焰中很快就会失去承载能力。
1 实验部分
1.1 原料与设备
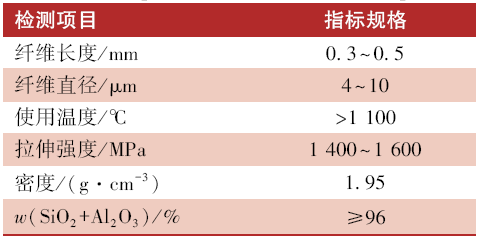
丙烯酸树脂:工业级,OMNOVA Solutions Incorporation;氨基树脂:工业级,东莞市竣成化工有限公司;三聚氰胺:工业级,四川美丰化工股份有限公司;季戊四醇:工业级,赤峰瑞阳化工有限公司;聚磷酸铵、增塑剂、分散剂、附着力促进剂、溶剂:工业级,东莞蓝海生物科技有限公司;氯化石蜡:工业级,美国都福集团;钛白粉(R-902+):工业级,科慕化学(上海)有限公司;陶瓷纤维:工业级,深圳市纤谷科技有限公司。
表1 R-902+钛白粉产品规格Table 1 The specification of R-902+titanium dioxide product |
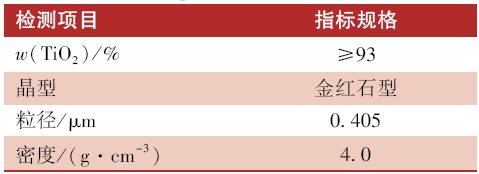 |
表2 陶瓷纤维产品参数Table 2 The parameters of ceramic fiber product |
 |
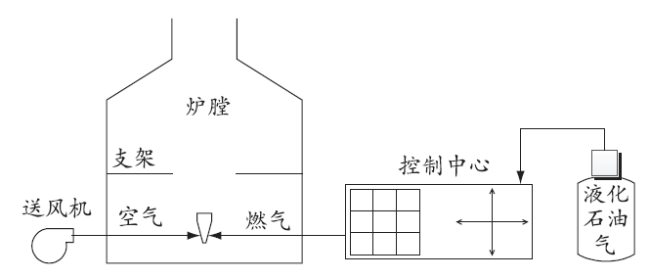
防火涂料耐火性能测试试验炉结构示意图如图1所示。
1.2 样品的制备
将一定量的溶剂、增塑剂、附着力促进剂、分散剂加入分散罐中,开启分散机低速搅拌,在搅拌过程中缓慢加入丙烯酸树脂、氨基树脂和氯化石蜡,以1 000 r/min的转速分散20 min,确认树脂完全溶解后加入三聚氰胺、季戊四醇和聚磷酸铵,以2 000 r/min的转速分散15 min后出料,即得到超薄型钢结构防火涂料的基础配方产品。
分别取一定量的基础配方产品,分别加入基于配方总质量6%、8%、10%、12%、14%的钛白粉,以2 000 r/min的转速高速分散15 min,即制得不同钛白粉添加量的样品。
将150 mm×70 mm×5 mm的钢板打磨去锈,除油,刷涂一层厚度约为50 μm的防锈底漆,然后采用刷涂的方法将制得的防火涂料样品涂覆在已处理过的钢板上,每隔24 h刷涂1次,经过多次刷涂保证涂膜的干膜厚度为(2±0.2) mm。将样板水平放置于室内环境中自然干燥,待涂膜完全干燥后进行耐火性能测试。
1.3 测试与表征
1.3.1 热重分析
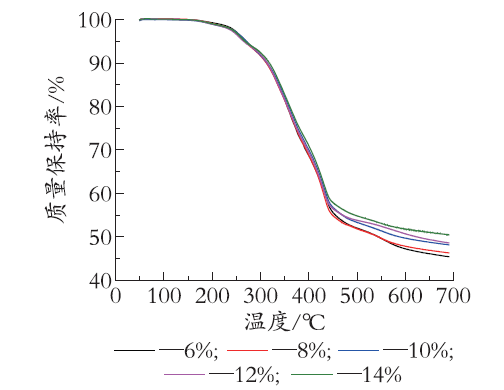
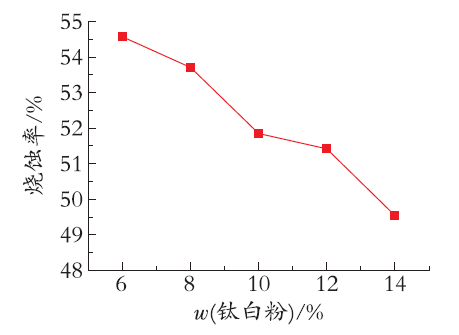
从制得的5个样品的样板上刮取少量干燥后的涂膜进行热重分析测试,测试温度范围为50~700 ℃,对比分析5个样品在测试结束后残余物的量。
1.3.2 耐火性能测试
将干燥后的样板水平放置在防火涂料耐火性能测试试验炉的支架上,涂层面朝下,样板的中间位置与燃烧器喷口相对,燃烧器喷口与样板的垂直距离约为10 cm。在样板背面打孔,将热电偶插入孔中用来测试样板温度,样板的背面与侧面用隔热防火棉包好,避免与火焰直接接触。控制中心用来控制燃气的流量和压力,记录测试时间和样板温度,样板温度达到540 ℃的时间即为防火涂料的耐火极限。
1.3.3 膨胀层白化后的强度测试
由于燃烧器喷口与样板距离较近,涂膜膨胀后膨胀层周围还原性气体含量较高,膨胀层中的碳只有极少部分被氧化。为研究膨胀层中的碳大部分被氧化后膨胀层的强度,将进行耐火性能测试后的样板上的膨胀层分别切取一部分,置于燃气燃烧比较充分的火焰中进行灼烧,使其完全白化,对比白化后膨胀层的强度。膨胀层的强度采用切割法和电动吹风机进行测试,具体评判方法为:用美工刀切割膨胀层,如膨胀层较硬,切割面平整完好,则强度较高,如膨胀层松软,切割时易碎、易粉化则强度较低;用可调速电动吹风机测试膨胀层能够承受的最大风速,能够承受的风速越高则膨胀层强度越高。
2 结果与讨论
2.1 钛白粉用量对防火涂料性能的影响
2.1.1 热重分析结果对比


2.1.2 钛白粉添加量对防火涂料耐火性能的影响
钛白粉添加量对防火涂料耐火性能的影响如表3所示。
表3 钛白粉添加量对防火涂料耐火性能的影响Table 3 The influence of titanium dioxide dosage on the fire resistance performance of fire retardant coatings |
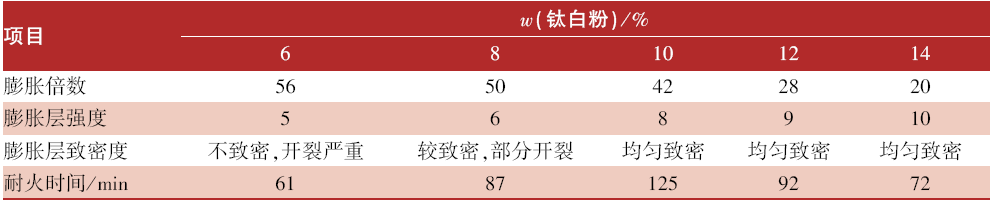 |
注:膨胀层强度用数字1~10表示,1表示强度最低,10表示强度最高,下同。 |
从表3可以看出,当钛白粉添加量为6%时,涂层膨胀倍数56倍,膨胀层结构疏松、开裂比较严重,与基材之间的附着力较差,在高温烟气的冲刷下易从基材上脱落,耐火性能较差。当钛白粉添加量从6%逐渐增加到14%时,涂层膨胀倍数逐渐降低,钛白粉添加量的增加一方面使涂料中膨胀型阻燃剂所占比例减少,膨胀性能降低,另一方面使涂层的熔融黏度增加,涂层膨胀阻力增大。当钛白粉添加量为14%时,膨胀层强度高且均匀致密,但膨胀倍数只有20倍,耐火性能也较差。综合比较,当钛白粉添加量为10%时,膨胀层膨胀倍数为42倍,强度较高且均匀致密,未出现开裂现象,此时耐火性能最佳。
2.1.3 钛白粉添加量对膨胀层白化后强度的影响
表4是将不同钛白粉添加量的防火涂料经耐火测试后的膨胀层再经过高温燃烧,使其完全白化后,对膨胀层白化后强度的对比。
表4 钛白粉添加量对膨胀层白化后强度的影响Table 4 The influence of titanium dioxide dosage on the strength of expansion layer after bleaching |
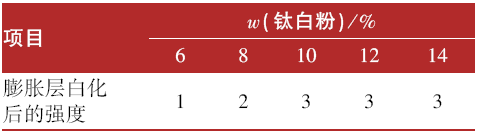 |
从表4可以看出,膨胀层白化后的强度均较低,当钛白粉添加量从6%增加到14%时,虽然膨胀层白化后的强度略有提高,但强度仍然较低,在高温烟气的作用下,极易从基材表面脱落。
2.2 陶瓷纤维添加量对防火涂料性能的影响
陶瓷纤维是一种纤维状轻质耐火材料,具有质量轻、耐高温、热稳定性好、导热率低等优点,其主要成分是Al2O3。为了了解陶瓷纤维对膨胀型防火涂料耐火性能的影响,以上述R-902+钛白粉添加量为10%的配方为基础,比较不同添加量的陶瓷纤维对防火涂料耐火性能的影响,结果见表5,表中陶瓷纤维添加量为基于配方总质量的百分比。本研究所选用陶瓷纤维长度为0.3~0.5 mm,较易分散,直接加入基础配方产品中高速分散即可。
表5 陶瓷纤维添加量对防火涂料耐火性能的影响Table 5 The influence of ceramic fiber dosage on the fire resistance performance of fire retardant coatings |
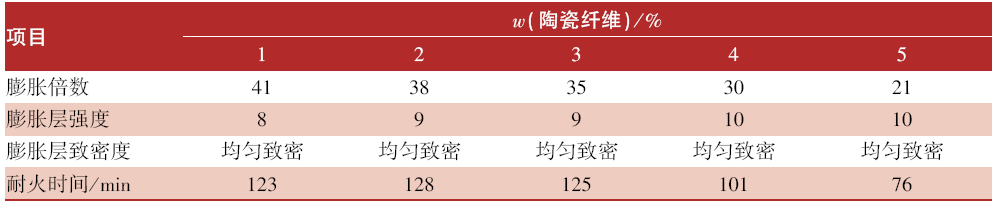 |
从表5可以看出,陶瓷纤维的加入使防火涂料膨胀倍数降低,添加量越多,膨胀倍数越低。由于陶瓷纤维具有耐高温和低热导率的特性,当陶瓷纤维添加量为1%~3%时,防火涂料膨胀倍数略有降低,但对防火涂料的耐火时间影响不大。
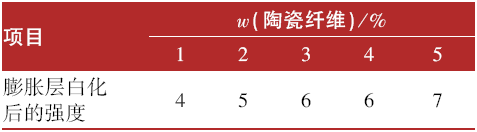
表6为陶瓷纤维添加量对膨胀层白化后强度的影响。
表6 陶瓷纤维添加量对膨胀层白化后强度的影响Table 6 The influence of ceramic fiber dosage on the strength of expansion layer after bleaching |
 |
3 结 语
(1)钛白粉R-902+的加入能够降低防火涂料的烧蚀率,改善膨胀层的均匀度和致密度,提高耐火极限。实验结果表明,钛白粉最佳添加量为10%时,涂膜膨胀倍数42倍,膨胀层均匀致密,耐火时间125 min。
(2)陶瓷纤维的加入可以提高防火涂料膨胀层的强度,使膨胀层结构更加致密,在火灾环境中不易被烟气吹散。陶瓷纤维的加入,会使涂膜的膨胀倍数降低,当陶瓷纤维添加量为3%时,防火涂料整体性能最佳,涂膜膨胀倍数35倍,耐火时间125 min。